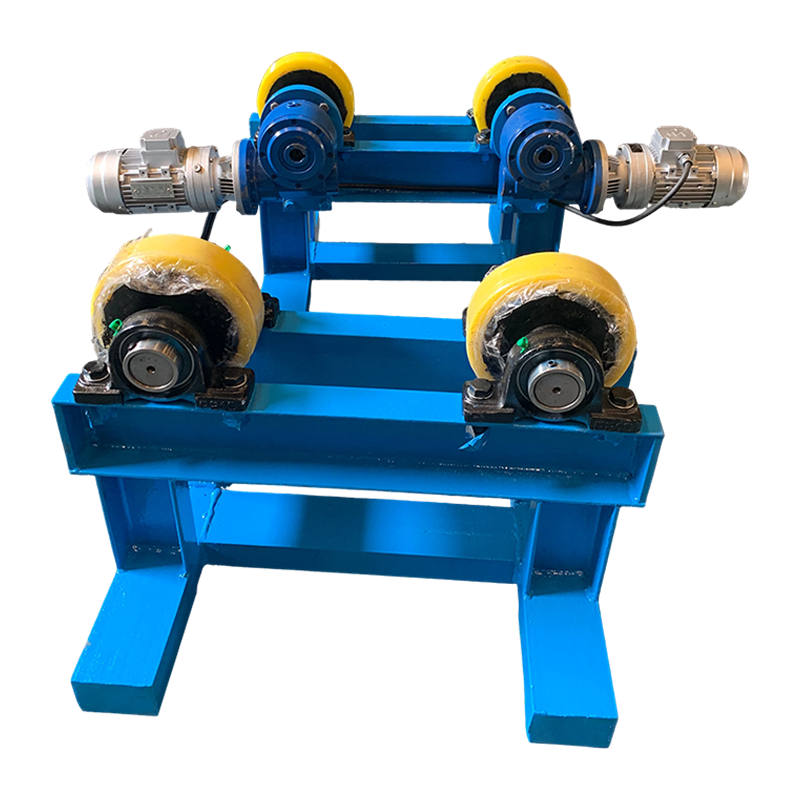
10T säädettävä hitsausrotaattori ajautumisenestolla
Tämä tuote on 10 t:n säädettävä hitsausrotaattori, jossa on anti-drift, kantavuus 10 tonnia, ja se soveltuu erityyppisten pyörivien työkappaleiden,...
See Details
Teräsvalmistajat ja rakennesuunnittelijat kohtaavat yhteisen haasteen: piirustus vaatii W10x30, mutta todellinen säteen syvyys ei ole 10 tuumaa. Tai projekti määrittää H 300x300, mutta saatavilla olevassa materiaalitietolomakkeessa luetellaan neljä eri paksuusparametria. H-säteen mittaamisen tulkitseminen tarkoittaa siirtymistä yksinkertaista korkeusmittausta pidemmälle. Se edellyttää nimeämiskäytännön ymmärtämistä, nimellis- ja todellisen koon välistä eroa sekä sitä, kuinka laipan ja radan mitat vaikuttavat suoraan hitsauksen valmisteluun ja laitevalintaan. Tässä oppaassa käsitellään kukin näistä kerroksista valmistus- ja hitsausvalmiuden näkökulmasta ilman täyteainetta eikä tietoja, joita ei voida verrata standardiprofiileihin.
H-palkki on teräsrakenneosa, jonka poikkileikkaus muistuttaa isoa H-kirjainta. Kantavuuslogiikka on suoraviivainen. Kaksi vaakasuuntaista levyä, joita kutsutaan laipoiksi, on sijoitettu kestämään taivutusmomentteja. Suurimman osan terästä sijoittaminen kauas neutraaliakselista lisää osan hitausmomenttia, mikä tekee siitä erittäin tehokkaan palkkisovelluksissa. Laipat yhdistävä pystylevy, uuma, kantaa leikkausvoimia ja pitää laipat kohdakkain. Tämä roolien erottelu johtuu siitä, että sama paino H-profiiliksi muotoiltu teräs voi kantaa huomattavasti enemmän kuormaa kuin kiinteä suorakaiteen muotoinen tanko.
Suurin osa H-palkeista rakennesovelluksissa on kuumavalssattu hiiliteräksestä. Pohjois-Amerikassa hallitseva materiaalispesifikaatio on ASTM A992 leveälaippaisille muodoille, vähimmäismyötölujuus 50 ksi. ASTM A36 käytetään myös erityisesti silloin, kun hitsattavuus ja standardiliitokset ovat etusijalla. Euroopan ja Aasian markkinoilla on omat laatunsa, mutta ydinmetallurginen periaate on johdonmukainen: H-muotoinen poikkileikkaus antaa parhaan lujuus-painosuhteen pylväille ja palkkeille monikerroksisissa rakennuksissa, silloissa ja teollisuusrungoissa.
Nimitys, kuten W10x30, on kompakti koodi, joka kertoo valmistajalle kolme asiaa yhdellä silmäyksellä. Kirjain määrittelee profiiliperheen, ensimmäinen numero ilmoittaa nimellissyvyyden tuumina ja toinen numero on paino puntina per lineaarinen jalka. Mutta nimellissyvyys on likiarvo, joka toimii etikettinä, ei mittana. W10x30:n todellinen syvyys on tyypillisesti noin 10,47 tuumaa. Asennusnumeron luottaminen ilman todellista mittaa voi aiheuttaa liitosvirheitä hitsauslinjassa.
Metrikoodit noudattavat erilaista logiikkaa. Palkki, jossa on merkintä L 250 x 100, tarkoittaa nimellissyvyyttä 250 mm ja laipan leveyttä 100 mm. Muut maailmanlaajuiset standardit käyttävät omaa lyhenneään. eurooppalaiset profiilit käytä HEA-, HEB- ja HEM-sarjoja, joissa kirjainten perässä oleva numero ilmaisee nimelliskorkeuden millimetreinä; Japanilaiset H-palkit määritetään usein suoraan radan korkeudella ja laipan leveydellä, kuten H 100x100. Kaikille tuotujen teräspiirustusten parissa työskenteleville on tärkeää varmistaa aina, mikä nimeämisstandardi on voimassa ennen leikkaamista tai automaattisen hitsaussarjan määrittämistä. "W250" metrisessä kontekstissa ei ole sama säde kuin W10 imperial-kontekstissa, vaikka millimetristä tuumaan aritmetiikka näyttäisikin läheltä.
Kun myllysertifikaatissa luetellaan neljä mitta-arvoa yhdelle palkkiprofiilille, jokaisella on valmistajan kannalta erillinen merkitys. Neljä parametria ovat:
Metrinen H-palkkien korkeus vaihtelee yleensä 100 mm:stä 1000 mm:iin, ja laipan leveydet vaihtelevat noin 100 mm:stä yli 300 mm:iin. Havainnollistaaksesi kuinka nämä numerot klusteroituvat käytännössä:
| Profiilin nimitys | Noin Korkeus (mm) | Noin Leveys (mm) | Noin verkon paksuus (mm) | Noin Laipan paksuus (mm) |
|---|---|---|---|---|
| K 200 x 200 | 200 | 200 | 8 | 12 |
| K 300 x 300 | 300 | 300 | 10 | 15 |
| K 400 x 300 | 400 | 300 | 10 | 16 |
On hyödyllistä verrata näitä lukuja leveälaippaisiin W-muotoihin, joilla on taipumus olla ohuempi profiili. Monissa W-muodoissa laipan leveys on huomattavasti pienempi kuin leikkaussyvyys, kun taas H-palkit lähestyvät usein neliömäistä poikkileikkausta, jossa syvyys ja leveys ovat yhtä suuret tai lähes yhtä suuret. Tämä geometrinen ero ei ole kosmeettinen. H-palkin leveämpi ja paksumpi laippa tarjoaa suuremman aksiaalikapasiteetin, mikä tekee siitä yleisen valinnan pilareille ja laakeripaaluille. W-muoto on usein tehokkaampi puhtaissa taivutussovelluksissa, joissa rainan syvyys tarjoaa vipuvaikutuksen taivutusjännitystä vastaan. Valmistajien tulee huomioida, että raskaammat, paksummat osat vaativat huolellisempaa lämmönsyötön hallintaa hitsauksen aikana.
H-, I- ja W-palkkien käyttäminen keskenään vaihdettavissa olevina termeinä on yleinen mutta kallis tapa valmistusliikkeissä. Mittaerot merkitsevät erilaisia kuormitusteitä, erilaisia hitsausyksityiskohtia ja erilaisia käsittelyvaatimuksia. I-palkissa, jota kutsutaan oikein S-muodoksi amerikkalaisessa standardissa, on suippenevat laipat. Sisälaipan pinta kallistuu noin 2:12 suhteessa, mikä tarkoittaa, että paksuus ei ole vakio laipan leveydellä. W-palkissa tai laajalaippaisessa palkissa on yhdensuuntaiset sisä- ja ulkolaippapinnat. H-palkissa on myös yhdensuuntaiset laippapinnat, mutta laipan leveys on tyypillisesti yhtä suuri tai lähellä leikkaussyvyyttä, ja rainan paksuus on usein raskaampi suhteessa laipan paksuuteen kuin se on W-muodossa.
Nämä ulottuvuuden allekirjoitukset johtavat erilaisiin sovellusmalleihin.
Leikkauslistalla tai hitsauskartalla HP-laakeripaalun kutsuminen I-palkiksi voi johtaa väärään reunan valmisteluun. S-muodon kartiolaippa vaatii erilaisen viistekulman kuin W-muotoisen yhdensuuntainen laippa. Oikean ASTM-merkinnän määrittäminen on pieni teko, jolla on suuria seurauksia liitoksen sovituksen laatuun.
Kun palkin osa kasvaa ja painaa, hitsausprosessi siirtyy yksinkertaisesta manuaalisesta työstä suunniteltuun lämmönhallintaan. Kevyt H 150x150 -profiili voidaan usein hitsata saralla tai osittain tunkeutuvalla uralla ja minimaalisella esilämmityksellä, mikäli konepajan lämpötila ja perusmetallin kunto täyttävät koodin. Kun sama myymälä käsittelee H 400x400 -kolonnia, jonka laipan paksuus lähestyy 40 mm, hitsaustekniikka muuttuu.
Ensimmäinen muuttuja on yhteisen valmistelu. Paksut laipat vaativat viisteen tai J-uran saavuttaakseen täyden tunkeutumisen laipan ja laipan tai laipan ja päätylevyn välisessä liitoksessa. Yleinen nyrkkisääntö rakennepajoissa: kun laippa ylittää noin 20 mm, yksiviiisteurasta tulee oletusarvo, ellei insinööri ole nimenomaisesti hyväksynyt osittaisen liitoksen läpivientiä. Rakennetuissa palkin uuman ja laipan välisessä T-liitoksessa hyödynnetään vastaavasti valmisteltua uraa ja usein upokaarihitsaus (SAW) pitkittäissauman prosessi.
Esilämmityksen ja välivaiheen lämpötilan säätö tulee pakolliseksi. Mitä paksumpi yhdistetty osa on monipäästöliitännässä, sitä suurempi on jäähdytyselementtivaikutus ja sitä suurempi on vedyn aiheuttaman halkeilun riski. Valmistaja saattaa nähdä esilämmitysvaatimuksen 150 °F 25 mm:n laipalle ja 300 °F:iin tai enemmän 50 mm:n laipalle riippuen hiiliekvivalenttiarvosta ja sovellettavasta hitsauskoodista.
Palkin paino tuo käsittelyhaasteen, joka vaikuttaa suoraan hitsin laatuun. Yksittäinen H 350x350 -pylväsosa voi ylittää 100 kg per metri. Jäykisteiden tai pohjalevyjen hitsaaminen tällaiseen osuuteen ilman mekaanista pyöritystä tarkoittaa epäasentohitsausta, joka on hitaampaa ja vioittumisalttimpaa. Tässä on a hitsausasennoija työkappaleen tarkkaan kohdistamiseen ratkaisee kaksi ongelmaa kerralla: se pyörittää palkkia niin, että hitsaaja voi säilyttää tasaisen, alaspäin asennon, ja se suojaa raskaan työkappaleen tahattomalta liikkeeltä. H-palkkien runkoon kiinnitetyille sylinterimäisille tai säiliöosille, hitsausrotaattorit raskaille sylinterimäisille työkappaleille tarjoavat jatkuvan pyörimisen ja lineaarisen kohdistuksen pitäen kaaren optimaalisessa 1G-asennossa.
 Perinteisten hitsausasennonvalmistajien yritys Wuxi WeldNice Heavy Industry Technology Co., Ltd on kiinalaisten tavanomaisten hitsausasennonvalmistajien ja -yritysten räätälöintituki... Näytä tuote →
Myös H-palkin kokoonpanojärjestyksellä on merkitystä. Tyypillisessä H-palkin tuotantolinjassa raina kiinnitetään ensin yhteen laippaan, sitten lisätään toinen laippa. Jos raina ei ole täysin kohtisuorassa tai jos laipat eivät ole yhdensuuntaiset kiinnittymisen jälkeen, seuraava SAW-prosessi kamppailee epäyhtenäisen kaaren pituuden ja vaihtelevan tunkeutumisen kanssa. Mitä suurempi palkki, sitä kriittisempi alkusovitus jiggaaminen ja sitä suurempi kuormitus itsesuuntautuviin kiinnikkeisiin.
Rakenneteräksen nousua ei voida suorittaa päätökseen valitsemalla muoto, joka yksinkertaisesti täyttää vähimmäisleikkausmoduulivaatimuksen paperilla. Valmistajan kapasiteetti muokkaa taloudellisesti kannattavaa kokovalikoimaa yhtä paljon kuin rakenteellinen kysyntä. Käytössä on kolme käytännöllistä suodatinta tässä järjestyksessä.
1. Rakenteellinen kysyntä. Palkin on kestettävä kohdistettu taivutusmomentti, leikkaus ja aksiaalinen kuorma ottaen huomioon jänneväli ja jäykistys. Tämä on insinöörin vastuulla. Tulos on vaadittu kimmomoduuli, hitausmomentti tai poikkileikkausala, joka kaventaa valinnan kouralliseen ehdokasprofiiliin.
2. Mittarajoitukset. Palkin arkkitehtoninen kattokorkeus, liitosvälykset pilarin pinnalla ja pääsy pulttien kiristykseen tai kenttähitsaukseen eliminoivat monet muuten sopivat profiilit. Syvä, kapea W-muoto voi tarjota oikean lujuuden, mutta tunkeutua mekaaniseen lattiatilaan. Tällöin H-palkit, joissa on kompaktimpi syvyys-leveyssuhde, voidaan suosia pylväsosina huolimatta suuremmasta metripainosta.
3. Valmistuksen ja hitsauksen todellisuus. Tämä suodatin jää usein huomiotta budjettivaiheessa. Jos valittu palkki painaa 200 kg/m, myymälä tarvitsee vastaavan kokoisia nostureita, rotaattoreita ja manipulaattoreita. Jos laipan paksuus on 50 mm, myymälä tarvitsee sertifioidut hitsausmenetelmät tälle paksuudelle ja riittävän SAW-kapasiteetin. Palkin valinta, joka ylittää liikkeen käsittely- tai hitsauskyvyn, pakottaa kalliin alihankinnan tai raskaiden osien vaarallisen manuaalisen takilan. Rakennusteräsrakentamisen perusteellinen esisuunnittelu hitsaustekniikat teräsrakenteissa voi estää kalliita viiveitä ennen yhden palkin tilaamista.
Lyhyen, kevyen säteen manuaalinen hitsaus on taitoon perustuva tehtävä. 12 metriä pitkän, 600 mm syvän H-palkin hitsaus täysläpivientiliitoksilla on koneista riippuvainen insinööritehtävä. Sädemitta määrää, mitkä automaatiotyökalut eivät ole neuvoteltavissa.
Pitkittäiset laipasta verkkoon saumat hyötyvät a hitsauskolonni ja puomi kokoonpano pariksi SAW-traktorin kanssa. Pylväs mahdollistaa pystysäädön eri säteen syvyyksille, kun puomi liikkuu vaakasuunnassa pitäen polttimen keskitettynä liitoksen päälle. Saman sauman hitsaaminen kädessä pidettävällä puoliautomaattisella pistoolilla johtaa kaaren vajoamiseen, epäyhtenäiseen kulkunopeuteen ja väsymiseen liittyviin virheisiin 12 metrin juoksulla. Kun tämä prosessi on suunniteltu, automaattiset hitsausjärjestelmät ja hitsausmanipulaattorit muodostavat toistettavan, dokumentoidun hitsin laatuohjelman selkärangan.
 Automaattinen hitsausmanipulaattori, hitsauskolonnin ja puomin toimittajat Wuxi WeldNice Heavy Industry Technology Co., Ltd on kiinalainen hitsaushitsausmanipulaattorin toimittaja ja tukkumyynti hitsauspylväs- ja puomitekijä... Näytä tuote →
Palkin pyörittäminen kulkujen välillä on toinen mittaohjattu vaatimus. Itsesuuntautuva hitsausrotaattorisarja mahdollistaa koko palkkikokoonpanon kääntämisen, jotta hitsaaja voi pitää liitoksen tasaisessa tai vaakasuorassa asennossa. Mitä raskaampi palkki, sitä kriittisempi rullan kohdistus ja käyttömomentti. Itsesuuntautuvat hitsausrotaattorit palkin ja putken pyörittämiseen Säädä palkkien leveydet ja säilytä tasainen kosketuspaine, mikä estää liukumisen hitsauksen aikana.
 Custom Self Aligning Welding Rotator Manufacturers, Company Wuxi WeldNice Heavy Industry Technology Co., Ltd on kiinalainen itsesuuntautuvien hitsausrotaattorien valmistaja ja itsesuuntautuva rotaattoriyritys, ... Näytä tuote →
Tuotantostrategia muuttuu eräkoon mukaan. Viittä erilaista palkkikokoa viikossa käsittelevä työpaja tarvitsee joustavia varusteita: säädettävät rotaattorirungot, säädettävät asennoittimet ja modulaariset pylväspuomit, jotka voidaan työstää nopeasti uudelleen. Erillinen H-palkkien tuotantolinja, joka kulkee tuhansia metrejä samankokoista profiilia, voi perustella kiinteät työkalusyvyydet, erilliset kuljetinjärjestelmät ja upotetut kaariasemat. Yleinen virhe on erillisen linjan ostaminen seka-erätyötä varten tai manuaalisen käsittelyn olettaminen käsittelevän palkkeja tietyn tonnimäärän yläpuolella. Kynnys, jossa käsin kääntämisestä tulee vaarallista ja tehotonta, on tyypillisesti noin 500-800 kg työkappaleen painoa, jonka monet keskikokoiset H-osat voivat saavuttaa yli 3 metrin pituuksilla.
Hitsauslaitespesifikaatioiden suunnittelu samanaikaisesti lopullisen palkin koon valinnan kanssa sulkee silmukan, jonka monet projektiaikataulut jättävät auki, kunnes teräs saapuu pihalle. Kun palkin mitta tunnetaan, tarvittava hitsausmanipulaattorin ulottuvuus, rotaattorin kapasiteetti ja teholähteen teho voidaan määrittää tarkasti arvauksen sijaan. Silloin rakenteellisesta muodosta tulee valmistussuunnitelma.
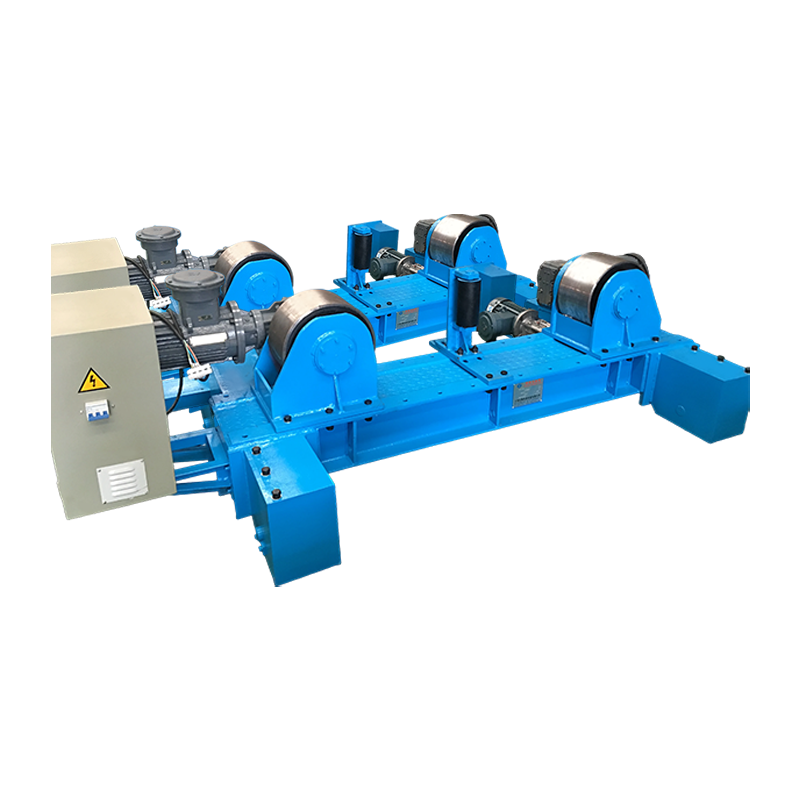
Tämä tuote on 10 t:n säädettävä hitsausrotaattori, jossa on anti-drift, kantavuus 10 tonnia, ja se soveltuu erityyppisten pyörivien työkappaleiden,...
See Details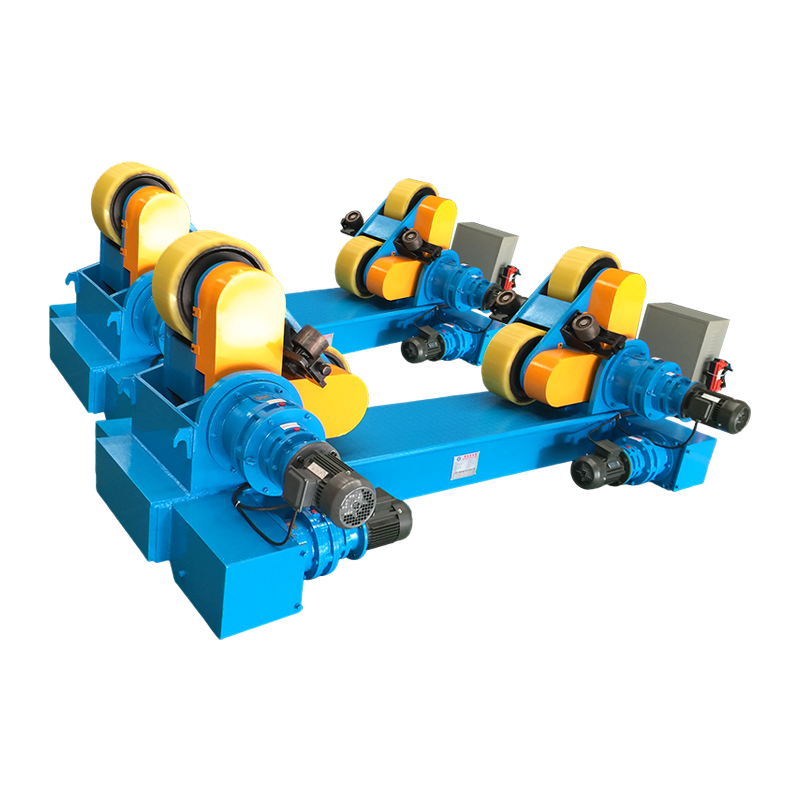
Itsesuuntautuva pyörivä hitsauskone 40T on huippuluokan hitsausasemointilaite, joka on suunniteltu erityisesti raskaille sylinterimäisille työkappa...
See Details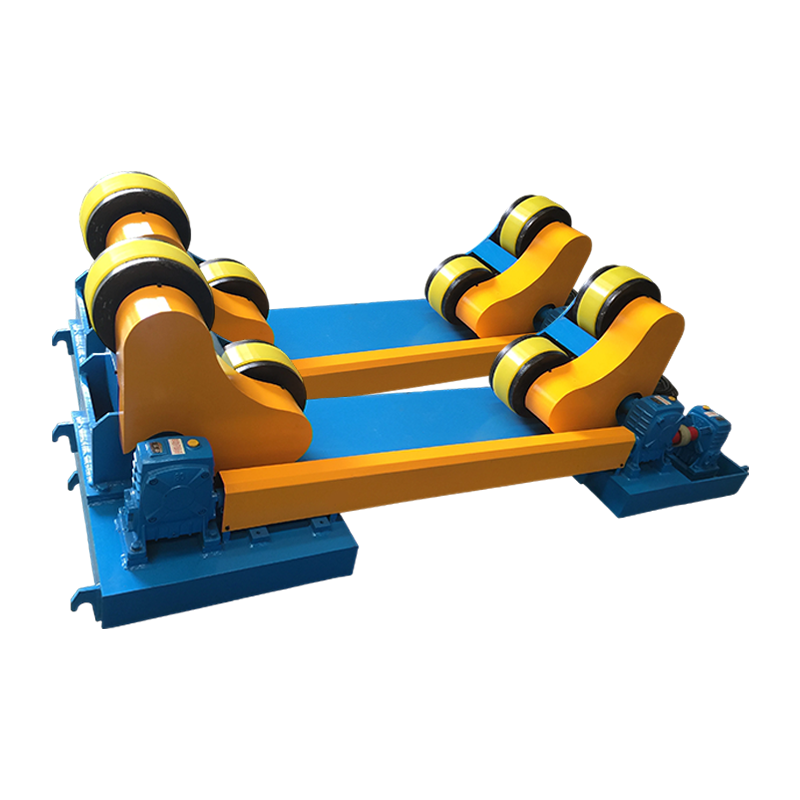
10T itsesuuntautuva pyörivä hitsauskone (manuaalisella telaliikkeellä ja pidennetyllä versiolla) on tehokas laite, joka on suunniteltu erityisesti ...
See Details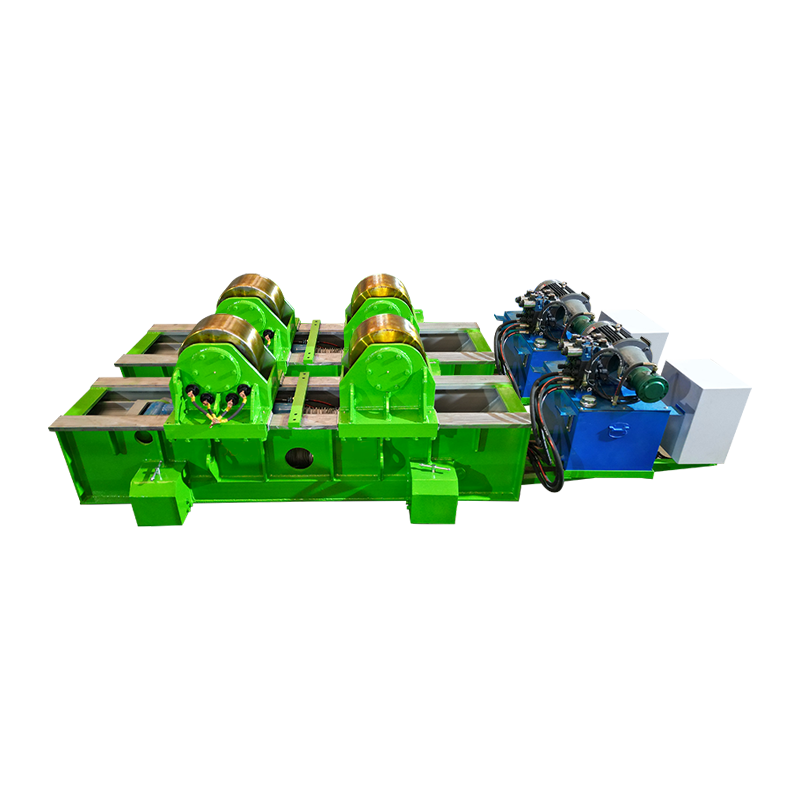
80T Fit Up -hitsausrotaattori, jossa on hydraulinen vaakasuora työntö ja manuaalinen orbitaaliliike, on 80 tonnin nimelliskuorma, ja se on erityise...
See Details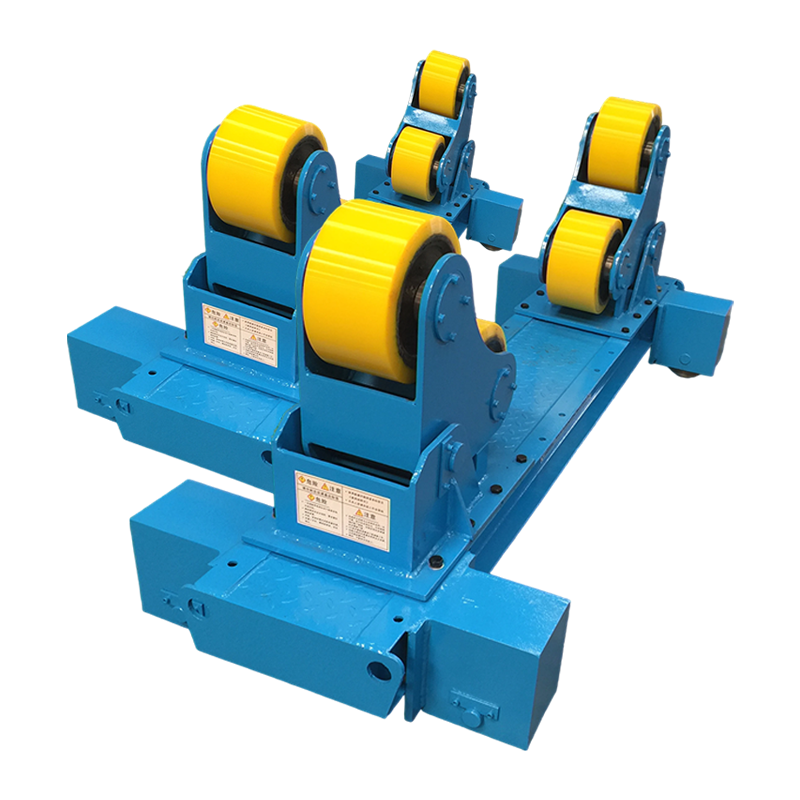
Itsestään suuntautuva 20T hitsausrotaattori manuaalisella kiertoliikkeellä ja ylimääräisellä kaksoissykloidisella liittimellä on erikoislaite raska...
See DetailsTekijänoikeus 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Kaikki oikeudet pidätetään Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com