Kun ostaja arvioi hitsauslaitteita, ensimmäinen kysymys liittyy harvoin hyötysuhteeseen tai ampeeriin. Kyse on siitä, mikä prosessi sopii työkappaleeseen. Tässä on johtopäätös etukäteen: MIG on nopeampi, helpompi ja edullisempi prosessi paksummille teräsprofiileille; TIG on tarkka, laadukas prosessi ohuille tai esteettisesti kriittisille töille. Rakenteellinen syy on yksinkertainen. MIG syöttää kuluvaa lankaelektrodia pistoolin läpi jatkuvasti, joten lanka on sekä elektrodi että täyteaine. TIG käyttää kulumatonta volframielektrodia, ja käyttäjä syöttää täyttösauvan käsin.
Ero MIG- ja TIG-hitsauksen välillä on suurempi kuin elektrodi. Se ohjaa laskeumanopeutta, lämmönhallintaa, käyttäjän taitoa, metrihintaa ja odotettavissa olevia vikoja. MIG on tuotantoprosessi; TIG on käsityöprosessi. Liikkeet, jotka ymmärtävät eron, välttävät ostamasta väärää konetta, lainaamasta väärää menettelyä tai hylkäämästä oikealla menetelmällä hitsattuja osia.
Mikä on MIG-hitsaus?
MIG-hitsaus, muodollisesti kaasumetallikaarihitsaus (GMAW), on puoliautomaattinen prosessi, jossa kelattu lankaelektrodi ajetaan hitsauspistoolin läpi ennalta määrätyllä nopeudella. Lanka on sekä elektrodi että täytemetalli: kaari sulattaa langan liitokseen, ja suuttimesta tuleva suojakaasu suojaa sulaa allasta ilman hapelta ja typeltä.
Kuinka MIG-hitsaus toimii
- Langansyöttölaite työntää elektrodin pistoolin vuorauksen ja kosketinkärjen läpi.
- Valokaari muodostuu langan ja työkappaleen väliin ja sulattaa molemmat.
- Suojakaasu, tavallisesti argon/CO2 teräkselle, peittää hitsisulan.
- Käyttäjä ohjaa asetta; kone ohjaa langan nopeutta ja kaaren pituutta.
MIG-hitsauksen edut
- Korkeat kerrostumisnopeudet, joten paksun osan työ valmistuu nopeasti.
- Aloittelijaystävällinen käyttö: yksi käsi ohjaa pistoolia, kone käsittelee syöttöä ja valokaaren pituutta.
- Kestää kevyttä valssihilsettä ja ruostetta paremmin kuin TIG.
- Hiiliteräksen valmistuksen alhaisemmat käyttökustannukset.
- Jatkuva langansyöttö mahdollistaa pitkät, keskeytymättömät hitsit.
MIG-hitsauksen haitat
- Tuottaa roiskeita; kosmeettiset liitokset tarvitsevat yleensä hiontaa tai harjausta.
- Lämmönsyöttöä on vaikeampi hienosäätää, joten alle 1,5 mm:n levyt voivat palaa helposti läpi.
- Asentohitsaus on vaikeampaa ilman pulssi- tai synergistä virtalähdettä.
- Virheellinen kaasupeitto tai lanka-asetukset aiheuttavat huokoisuuden nopeasti.
Mitä TIG-hitsaus on?
TIG-hitsauksessa, muodollisesti kaasuvolframikaarihitsauksessa (GTAW), käytetään ei-kuluvaa volframielektrodia kaaren ylläpitämiseen. Volframi ei sula liitokseen. Sen sijaan hitsaaja syöttää sulaan altaaseen erillisen täyttötangon samalla kun säätelee lämpöä jalkapolkimella.
Kuinka TIG-hitsaus toimii
- Volframielektrodi muodostaa kaaren; sitä ei kuluteta.
- Suojakaasu, tyypillisesti puhdasta argonia, virtaa hitsisulan yli.
- Käyttäjä syöttää täyttösauvan manuaalisesti altaan etureunaan.
- Jalkapoljin säätelee lämpöä jatkuvasti hitsin läpi.
TIG-hitsauksen edut
- Paras hitsauslaatu: puhtaat, tiheät helmet, joissa ei ole roiskeita, jotka täyttävät usein röntgenstandardit.
- Tarkkuuslämmön ja täyteaineen ohjauspukumateriaali 0,5 mm:stä ylöspäin.
- Hitsaa lähes kaikkia metalleja, mukaan lukien alumiinin, ruostumattoman teräksen, titaanin ja kuparin.
- Ei juoksutetta tai kuonaa, joten valmiit hitsit ovat sileitä ja helppoja puhdistaa.
- Mahdollistaa autogeenisen hitsauksen ilman täyteainetta reuna- ja kulmaliitoksissa.
TIG-hitsauksen haitat
- Hitaat saostusnopeudet tekevät raskaan osan hitsauksesta epäkäytännöllistä.
- Jyrkkä oppimiskäyrä, joka vaatii koordinoidun kahden käden ja jalkapolkimen käytön.
- Kulutustarvikkeet maksavat enemmän: volframi, kaasulinssit, kupit ja erittäin puhdas argon.
- Ei taloudellinen paksulle hiiliteräkselle, jossa nopeus ja metrihinta hallitsevat.
MIG vs TIG-hitsaus: Vertailu vierekkäin
Samoilla myymäläkriteereillä arvioituna erot tulevat selväksi.
| tekijä | MIG-hitsaus | TIG-hitsaus |
|---|---|---|
| Elektrodi | Kuluva lankaelektrodi | Ei-kuluva volframielektrodi |
| Täytemetalli | Itse lanka syötetään automaattisesti | Erillinen sauva, manuaalisesti syötettävä |
| Suojakaasu | Argon/CO2-seos tai CO2 teräkselle | Puhdas argon, joskus argon-helium |
| Lämmönsäätö | Konesarja, rajoitettu säätö | Jatkuva jalkapolkimen säätö |
| Tyypillinen paksuus | 1,5–25 mm tai enemmän | Ihanteellinen 0,5-6 mm |
| Matkan nopeus | Korkea | Matalasta kohtalaiseen |
| Taitotaso | Perus, lyhyt koulutus | Edistyneet, vakaat kädet |
| Hitsauksen ulkonäkö | Roiskeita, saattaa tarvita hiontaa | Siisti, sileä, ei roiskeita |
| Suhteellinen hinta | Pienemmät varusteet ja kulutustarvikkeet | Korkeaer gas, torch, and labor cost |
| Paras | Rakenneteräs, rungot, tuotantoajot | Ruostumaton, alumiini, ohut levy, näkyvät saumat |
Kuinka valita MIG- ja TIG-hitsauksen välillä
Valitse MIG, kun liitos on paksu, osa toistuu ja nopeus ohjaa kustannuksia. Valitse TIG, kun ulkonäkö, metallurgia tai ohut materiaali ovat tärkeämpiä kuin syklin kesto.
Valintakriteerit
- Materiaalin paksuus: yli 3 mm, MIG-pinnoitusnopeus kannattaa; alle 3 mm, TIG säilyttää perusmetallin.
- Hitsausnäkyvyys: näkyvät kiillotetut liitokset suosivat TIG:tä; maalatut tai piilotetut rakennehitsaukset suosivat MIG:tä.
- Tuotantomäärä: suuri määrä suosii MIG:tä; Pienet volyymit, arvokkaat osat oikeuttavat TIG:n.
- Alumiini ja ruostumaton: TIG käsittelee ohuiden osien oksidin ja lämmön hallintaa; pulssi MIG sopii paksumpaan alumiiniin.
- Käyttäjätaidot: MIG sopii yleishitsaajille; TIG vaatii koulutettuja käyttäjiä.
Nopea päätössuodatin
- Onko materiaali ohuempi kuin 3 mm? Käytä TIG:tä.
- Onko hitsi näkyvissä ja ulkonäön kannalta kriittinen? Käytä TIG:tä.
- Onko osa suuri, paksu tai suurikokoinen? Käytä MIG.
- Tarvitsetko röntgen- tai koodilaatua? Käytä TIG:tä pätevällä menetelmällä.
- Korjaatko valettua alumiinia? Käytä TIG:tä.
Työasemointi ja automaatio yhtenäisiin hitseihin
Valitsetpa minkä prosessin tahansa, hitsin laatu paranee dramaattisesti, kun irrotat liitoksen vaikeista kohdista. Hitsausasennon säädin pyörittää ja kallistaa osaa, jotta käyttäjä voi ajaa MIG- tai TIG-palletta tasaisessa asennossa, mikä on tuottavin ja vähiten vikoja aiheuttava suunta. Tällä on merkitystä erityisesti TIG:ssä, jossa käsin syötettävä täyteaine tarvitsee vakaan työskentelykulman.
 1T perinteinen hitsausasentolaite vakaisiin tasa-asentohitsauksiin Tämä kompakti asemointilaite pyörittää ja kallistaa työkappaleita jopa yhden tonnin verran, jolloin käyttäjät voivat ajaa MIG- tai TIG-helmiä tasaisessa asennossa. Se sopii pieniin ja keskikokoisiin osiin, joissa tasainen polttimen kulma ja kulkunopeus parantavat hitsin laatua. Näytä tuote →
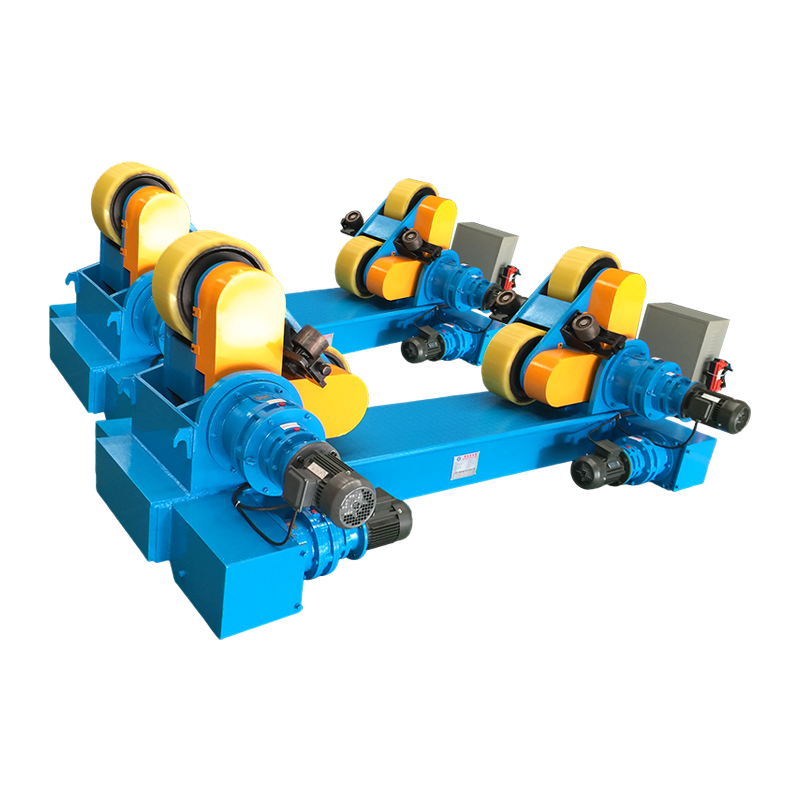
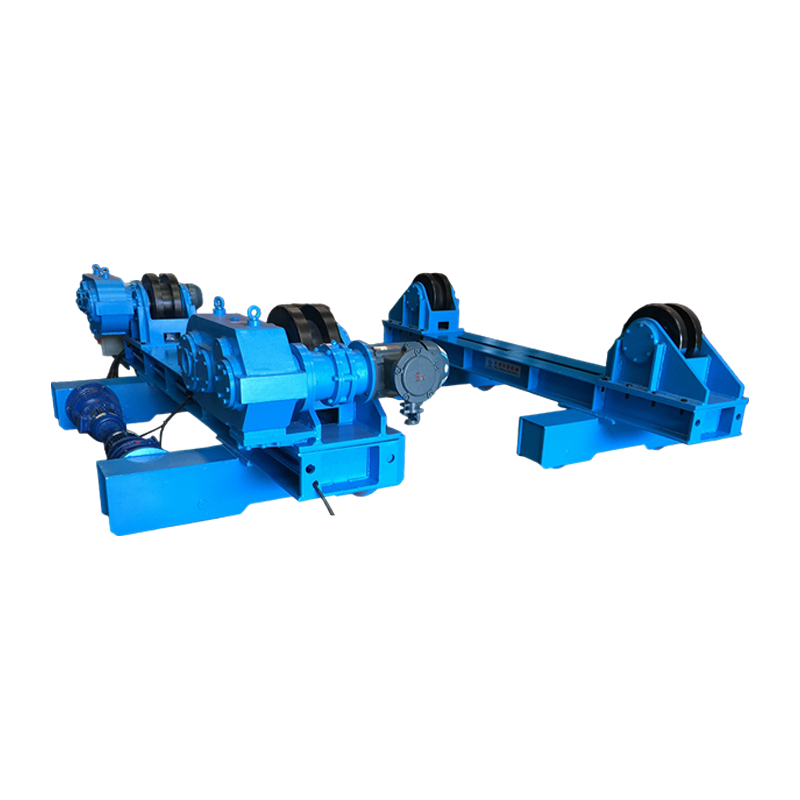
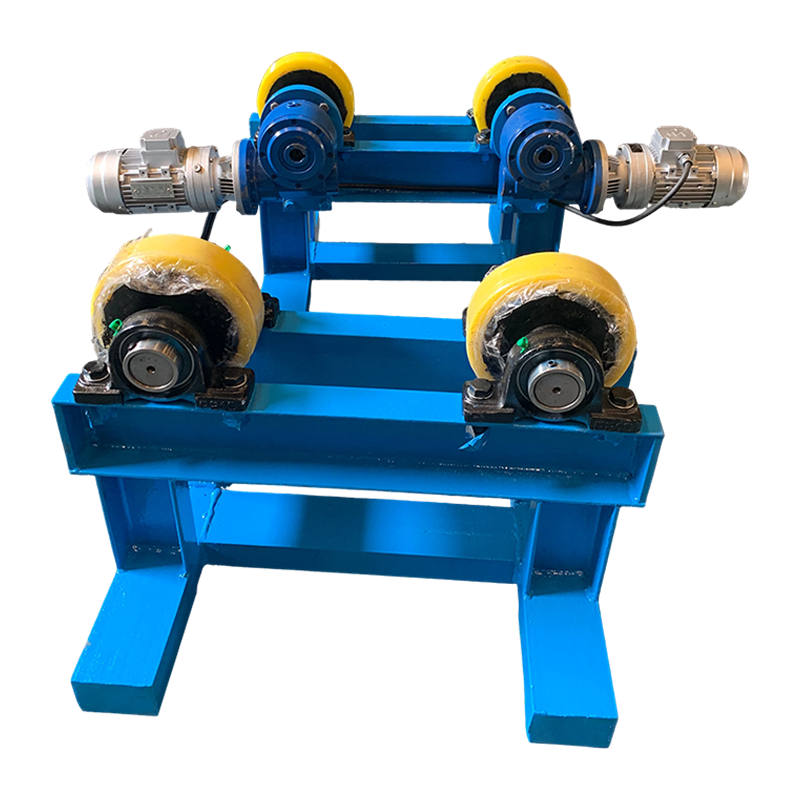
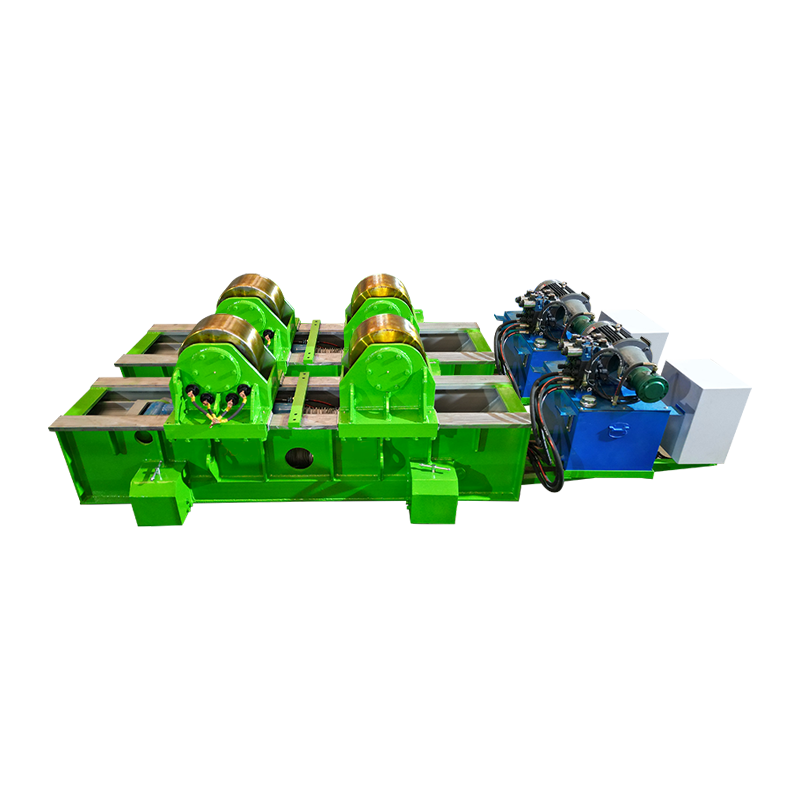
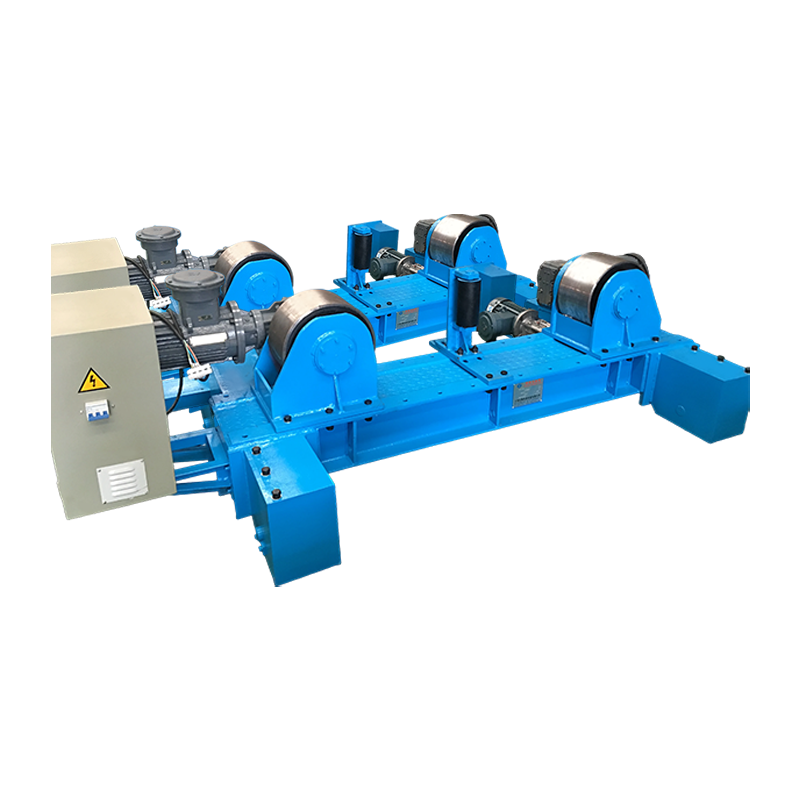
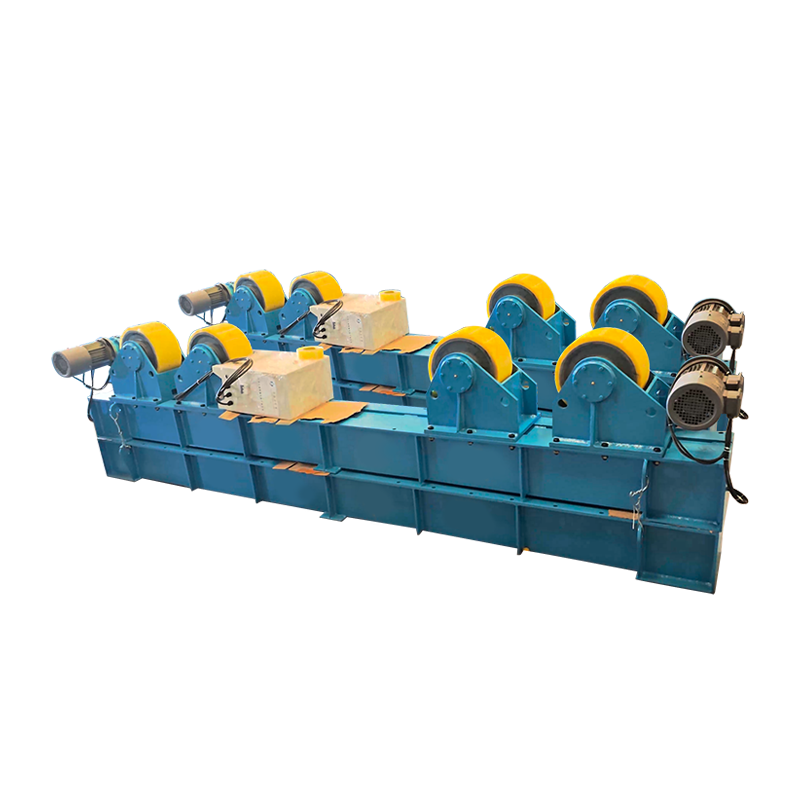
Lieriömäisten työkappaleiden, kuten säiliöiden, putkien, paineastioiden ja tuulitornin osien, hitsausrotaattorit kääntävät vaippaa polttimen pysyessä paikallaan ja muuttavat pitkän kehäsauman jatkuvaksi litteäksi hitsaukseksi. MIG-täyttöpassit ja TIG-juuriputket hyötyvät tasaisesta kulkunopeudesta, ja ajautumista estävät mallit pitävät sauman linjassa. Tästä syystä hitsausrotaattorit säiliöiden ja putkien valmistuksessa ovat vakiona nykyaikaisilla valmistuslinjoilla.
 10T säädettävä hitsausrotaattori, jossa on liukumisen esto sylinterimäisiin saumoihin Tämä rotaattori käsittelee kymmenen tonnin sylinterimäisiä työkappaleita ja kääntää kuoria tasaisesti polttimen pysyessä paikallaan. Sen ajautumisenestojärjestelmä pitää pitkät kehäsaumat kohdakkain, mikä tekee siitä ihanteellisen säiliöille, putkille ja paineastioille, jotka tarvitsevat jatkuvia tasa-asentoisia hitsejä. Näytä tuote →
Suurissa kokoonpanoissa pylväspuomi kantaa polttimen kiinteällä korkeudella ja ulottuvuudella, mikä poistaa käyttäjän käsivarren painon yhtälöstä. TIG-pylväspuomi on konfiguroitu tarkkaan täyteaineen syöttöön ja kaasun peittoon, mikä on tärkeää suurten osien toistettavissa hitseissä. Kun aiot automatisoida jommankumman prosessin, paikannuslaitteet on ensimmäinen harkittava investointi.
 TIG-pylväs ja puomi tarkkaan polttimen sijoitteluun ja automatisointiin Tämä pilari-puomiyksikkö tukee TIG-hitsausta säätämällä polttimen asentoa, liikettä ja värähtelyä tarkasti. Se auttaa säilyttämään argonpeiton ja toistettavan helmien laadun suurissa kokoonpanoissa, vähentäen manuaalista työtä ja valmistautuen automatisoituun tuotantoon. Näytä tuote →
Jos määrität uutta tuotantolinjaa, keskustele työkappaleen kirjekuoresta a hitsauslaitteiden valmistaja varhainen estää uudelleentyöskentelyn ja nopeuttaa kelpuutusta.
Kustannusnäkökohdat
Laitekustannuksissa MIG on alempi lähtökohta: kiinteä MIG-kone maksaa vähemmän kuin vastaava TIG-kone AC-lähdöllä, ja langan kulutusosat ovat halvempia kuin volframi ja erittäin puhdas argon. Hallitseva tuotantokustannus on kuitenkin työaika. TIG-hitsaus voi kestää kolmesta neljään kertaa pidempään kuin sama MIG:llä tehty liitos. Kun vertailet valmiin hitsin metrin kustannuksia, MIG voittaa hiiliteräksen; TIG voittaa, jos MIG aiheuttaisi virheitä, jotka vaativat uudelleenkäsittelyä.
Usein kysytyt kysymykset
Voiko yksi kone tehdä sekä MIG:tä että TIG:tä?
Monissa moniprosessikoneissa on MIG ja DC TIG, mutta vaihto vaatii polttimen vaihtamisen, kaasun vaihtamisen ja venttiilillä varustetun TIG-polttimen lisäämisen. AC TIG alumiinille tarvitsee koneen AC-lähdöllä, mikä nostaa kustannuksia. Moniprosessiyksiköt sopivat pienille liikkeille; tuotantolinjat suosivat erityisiä koneita.
Onko TIG vahvempi kuin MIG?
Oikein tehty MIG- ja oikein tehty TIG-hitsaus voivat molemmat täyttää samat lujuusvaatimukset. Erona on johdonmukaisuus: TIG tuottaa vähemmän sisäisiä vikoja ja paremman lämpövaikutusalueen hallinnan, mikä on tärkeää koodityön kannalta. Tavallisella hiiliteräksellä toimiva MIG-hitsaus on yhtä vahva.
Kumpi on helpompaa aloittelijalle?
MIG on helpompi, koska kone ohjaa langansyöttöä ja valokaaren pituutta. Aloittelija voi tehdä hyväksyttävän MIG-hitsauksen tuntien harjoittelun jälkeen, kun taas TIG vaatii viikkojen jatkuvaa harjoittelua.
Miksi TIG:tä käytetään yleisesti alumiinille?
Alumiinissa on oksidikerros, joka sulaa paljon perusmetallin yläpuolella. TIG-vaihtovirta puhdistaa oksidin ja antaa tarkan lämmönsäädön, mikä estää ohuen alumiinin läpipalamisen. MIG voi hitsata alumiinia, mutta se on herkempi huokoisuudelle ohuissa osissa.
Miten materiaalin paksuus vaikuttaa valintaan?
Noin 3 mm:n alapuolella TIG antaa tarvittavan ohjauksen läpipalamisen ja vääristymien välttämiseksi. Yli 3 mm:n MIG-pinnoitusnopeus tarjoaa selkeän tuottavuuden edun. Monet valmistajat hitsaavat ohutseinäisiä putkia TIG:llä ja vaihtavat MIG- tai täyteytimeen rakennelevyä varten.
MIG- ja TIG-hitsauksen välinen ero ei ole siinä, kumpi prosessi on parempi; Kyse on prosessin sovittamisesta materiaaliin, liitokseen, tuotantomäärään ja käytettävissä olevaan taitoon. MIG tarjoaa nopeutta, yksinkertaisuutta ja alhaisempia kustannuksia paksulle teräkselle. TIG tarjoaa tarkkoja, laadukkaita ja puhtaita kosmeettisia tuloksia ohuille tai reaktiivisille metalleille. Arvioi työkappale ennen koneen ostamista ja investoi paikannuslaitteisiin ajoissa; se parantaa molempia prosesseja enemmän kuin mikään muu myymäläkerroksen päivitys.