Lyhyt vastaus: plasmakaari on sähköpurkaus, joka kulkee ionisoidun kaasupylvään läpi kiinteän metallin sijaan. Pienen suuttimen aukon rajoittama kolonni muuttuu noin 15 000–30 000 °C:n suihkuksi – riittävän kuuma sulattamaan kaikki tekniset metallit – ja tämä yksittäinen ominaisuus on se, miksi yksi fysikaalinen vaikutus voi sekä leikata 40 mm:n levyn läpi että asettaa puhtaan juurikanavan 6 mm:n ruostumattomaan putkeen.
Jos määrität, ostat tai käytät valmistuslaitteita, hyödyllinen kysymys on harvoin, mikä plasmakaari on ja miltei aina minkä kaaren tarvitset, millä virralla, millä kaasulla ja millä koneella. Seuraavassa on määritelmä, kuinka kaari muodostuu, mitkä muunnelmat todellisuudessa esiintyvät myymälässä, missä leikkaus- ja hitsaustyöt eroavat toisistaan, ja tekniset tiedot, joista kannattaa keskustella toimittajan kanssa ennen ostotilauksen allekirjoittamista.
Mikä plasmakaari oikeastaan on
Plasmakaari on jatkuva sähköpurkaus, jossa johtava polku on kaasua, jota kuumennetaan, kunnes se jakautuu vapaiksi elektroneiksi, positiivisiksi ioneiksi ja neutraaleiksi hiukkasiksi. Kun kaari on sytytetty, se ei tarvitse mekaanista kosketusta elektrodin ja työkappaleen välillä.
Kaksi suunnitteluominaisuutta erottavat sen TIG- tai puikkokaaresta. Valokaari on mekaanisesti tiivistetty: kuparisuutin pakottaa purkauksen kapean aukon läpi nostaen virrantiheyden ja sydämen lämpötilan selvästi vapaasti palavan kaaren yläpuolelle. Ja elektrodi sijaitsee polttimen rungon sisällä, kaukana työkappaleesta, joten suojakaasu suojaa kaariilmakehän sijaan hitsisulaa tai leikkauspintaa.
Hyödyllisiä työlukuja, kun vertaat lainauksia:
- Ydinlämpötila: noin 15 000–30 000 °C.
- Kaaren kolonnin halkaisija: noin 1–5 mm, määrätty aukon koon, kaasuvirran ja virran mukaan.
- Leikkausalue: 30-400 A kattaa ohuen levyn noin 50 mm hiiliteräkseen; teräväpiirtojärjestelmät ulottuvat pidemmälle ruostumattomaan teräkseen.
- Hitsausalue: mikroplasma noin 0,1 mm:n kalvosta ylöspäin; avaimenreikähitsaus noin 10–12 mm:iin yhdellä kertaa.
Kuinka kaari muodostuu, askel askeleelta
Muodostuminen seuraa kiinteää sekvenssiä, ja vika missä tahansa vaiheessa näkyy joko epäonnistuneena käynnistyksenä tai kaarena, joka kieltäytyy pysymästä vakaana.
- Kaasu luo polun. Paineilma, typpi, argon tai argon-vety-seos virtaa polttimen läpi hallitulla nopeudella ja pyörii.
- Ionisaatio alkaa. Korkeataajuinen kipinä tai lyhyt elektrodin ja suuttimen välinen kosketus vapauttaa ensimmäiset elektronit.
- Virta ottaa vallan. Tasavirtalähde ylläpitää purkausta ja suurtaajuuspiiri kytkeytyy pois päältä.
- Supistelu ja kollimaatio. Suutin ja kaasupyörre puristavat kaaren keskittyneeksi energiapisteeksi.
- Siirrä työkappaleeseen. Leikkauksessa ja plasmakaarihitsauksessa kaarijuuri kiinnittyy levyyn ja paluutie kulkee työjohdon läpi; ennen sitä hetkeä se on vain pilottikaari.
Kohtaamasi plasmakaaren vaihtoehdot
Useimmat tuotantovirheet juontavat juurensa näiden tilojen hämmennykseen. Ne eivät ole keskenään vaihdettavissa, ja kaksoiskaari ei ole ollenkaan prosessi - se on reaaliajassa tapahtuvaa vahinkoa.
| Kaaren tyyppi | Nykyinen polku | Tyypillinen teollinen käyttö |
|---|---|---|
| Siirretty kaari | Elektrodi työkappaleeseen | Plasmaleikkaus, plasmakaarihitsaus, talttaus |
| Siirtämätön kaari | Elektrodi suuttimeen | Plasmasuihkutus, polttimen lämmitys, kaasukäsittely |
| Pilottikaari | Elektrodi suuttimeen at low current | Käynnistysapu; maalatun, ruosteisen tai pinnoitetun levyn leikkaaminen |
| Kaksoiskaari | Parasiittikaari suuttimesta työkappaleeseen | Vika, joka syövyttää suutinta ja heikentää leikkausta |
| Liukuva kaari | Kaari venytetty erillään oleville elektrodeille nopeassa kaasuvirtauksessa | Pintaaktivointi, kaasukäsittely, laboratoriotyöt |
Leikkaus ja hitsaus: Sama kaari, eri käyttötarkoitus
Yksi virtalähdeperhe voi palvella molempia, mutta käyttöikkuna on täysin erilainen. Leikkaus maksimoi energiatiheyden ja kaasun virtauksen, joten suihku puhaltaa sulan metallin irti raosta; hitsaus haluaa matalan turbulenssin, tiukasti hallitun kolonnin, joka sulaa ilman reikää. Kahden käyttöjakson sekoittaminen on nopein tapa polttaa kulutusosat läpi.
| Parametri | Plasma leikkaus | Plasmakaarihitsaus |
|---|---|---|
| Kaaritila | Siirretty, korkea virrantiheys | Siirretty, supistunut, matala turbulenssi |
| Tyypillinen virta | 30–400 A | 0,1–200 A, mikroplasma avaimenreikään PAW |
| Kaasu | Ilma, typpi, happi, argon-vety | Argon, argon-vety ja helium seokset |
| Materiaali | Mikä tahansa johtava metalli | Ruostumaton, titaani, nikkeliseokset, hiiliteräs |
| Paksuus | 0,5–50 mm ja enemmän | 0,1 mm folio noin 12 mm avaimenreikään |
| Keskeinen laatukysymys | Kuona, viistekulma, uurteen leveys | Huokoisuus, avaimenreiän romahdus, helmiprofiili |
Missä plasmakaaret ansaitsevat säilytyksensä
Missä tahansa pyöreä liitos on leikattava tai hitsattava, mekaaninen plasmakaari voittaa toistettavuuden: varastosäiliöt ja paineastiat, prosessiputkikelat, tuulitornin osat, H-palkit ja rakenneteräs sekä ohut levy instrumentti- ja ilmailutyöhön.
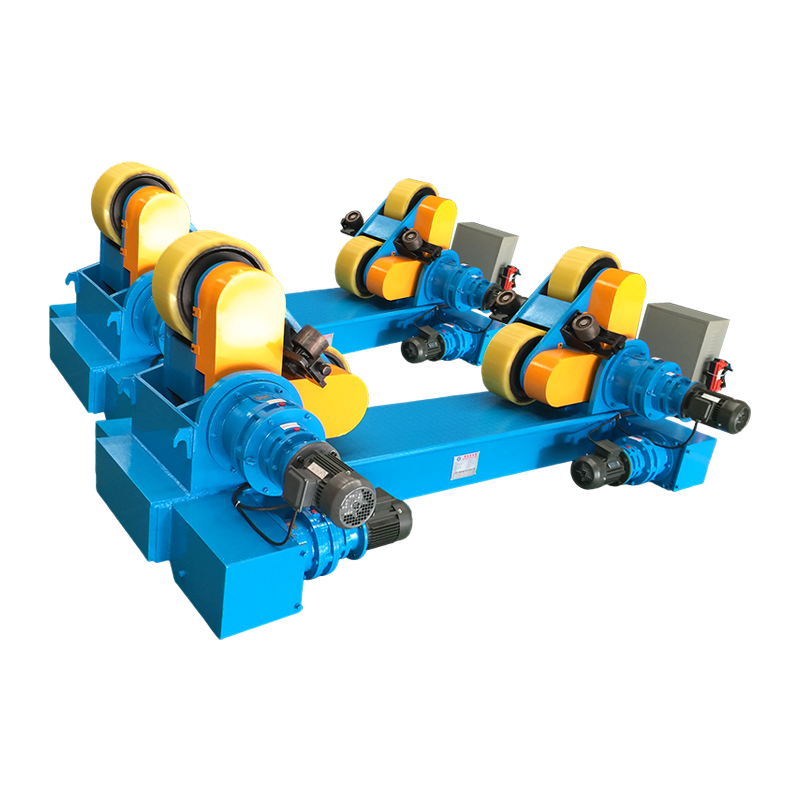
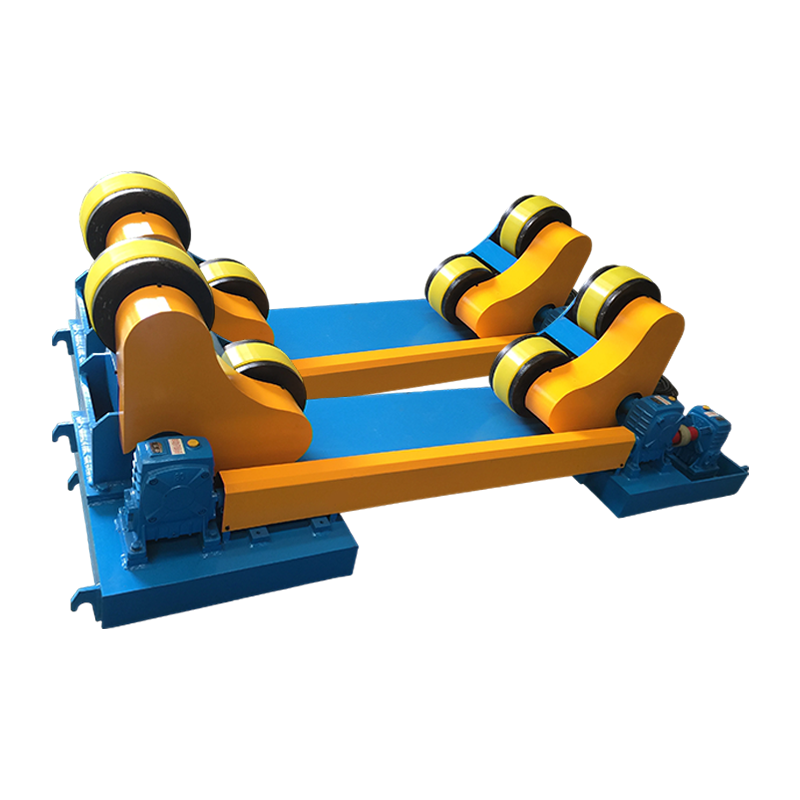
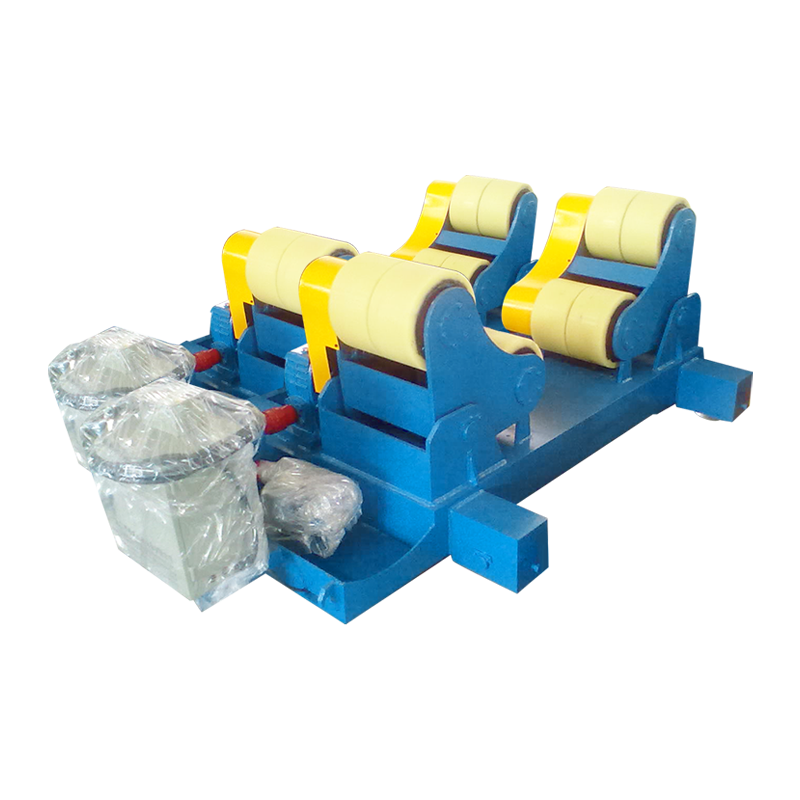
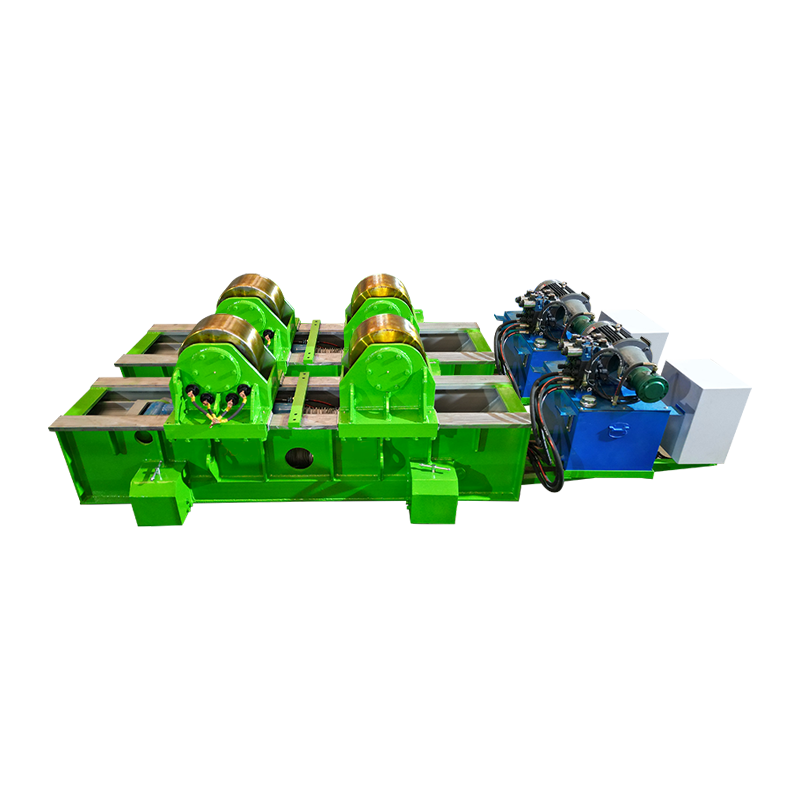
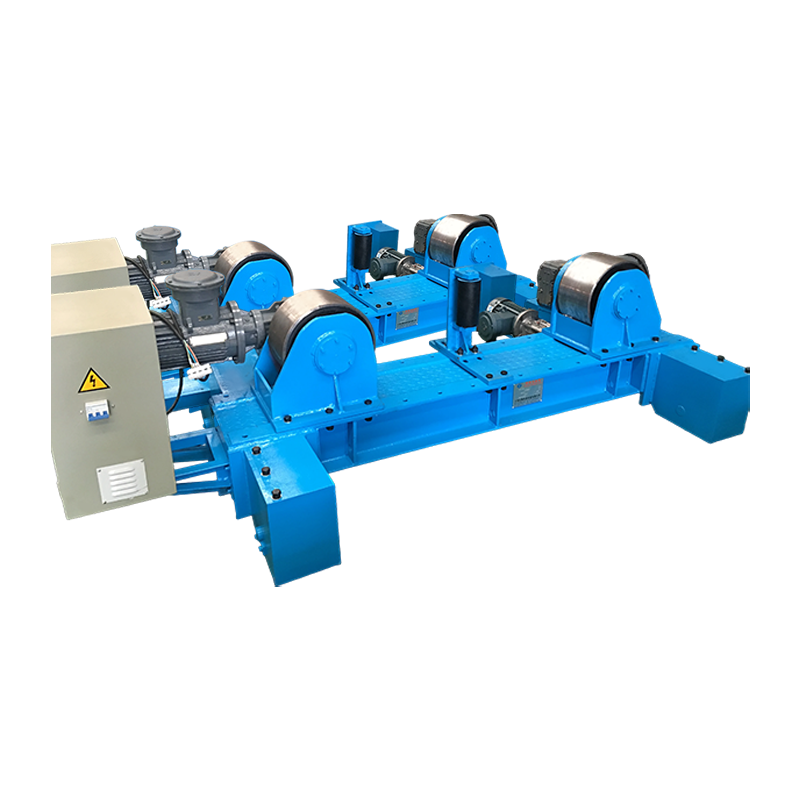
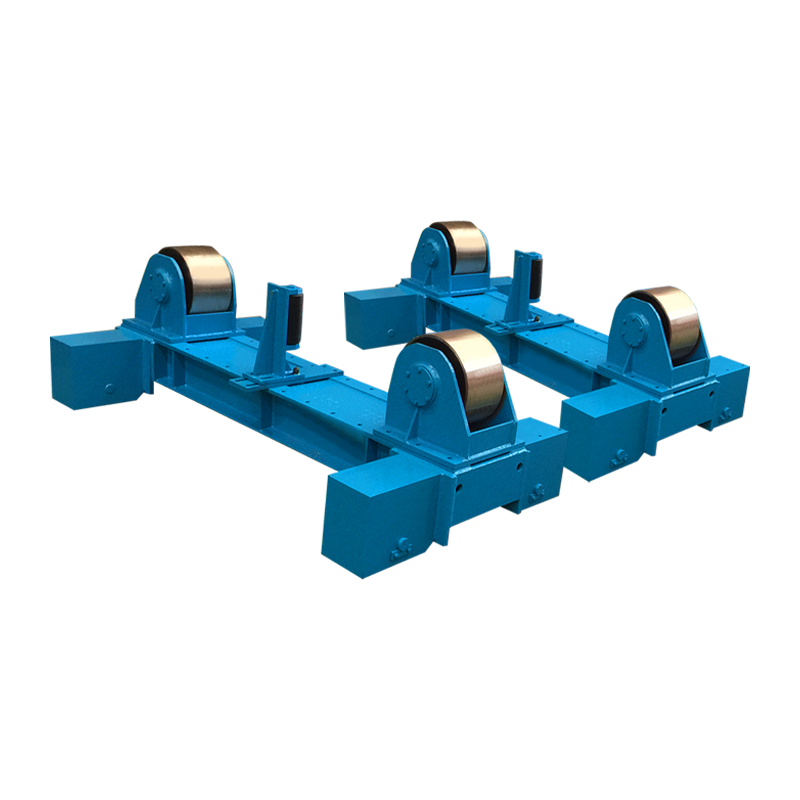
Säiliö- ja kuorityö on klassinen tapaus. Plasma- tai upotettu kaaripää kulkee saumaa pitkin, kun taas kuori kääntyy sen alla, joten kaarijuuri laskeutuu samaan paikkaan joka kerta. Tämä rasittaa itse pyörimistä – rullan juoksu, ajon tasaisuus ja nopeuden pitäminen näkyvät suoraan vanteen ulkonäössä. Hydraulisella nostolaitteella varustetut rotaattorit kattavat useimmat keskikokoiset aluksen halkaisijat; tämän valinnan taustalla oleva myymäläpohjainen perustelu on esitetty tässä huomautuksessa kuinka hitsausrotaattorit vaihtosäiliöiden ja putkien valmistus .
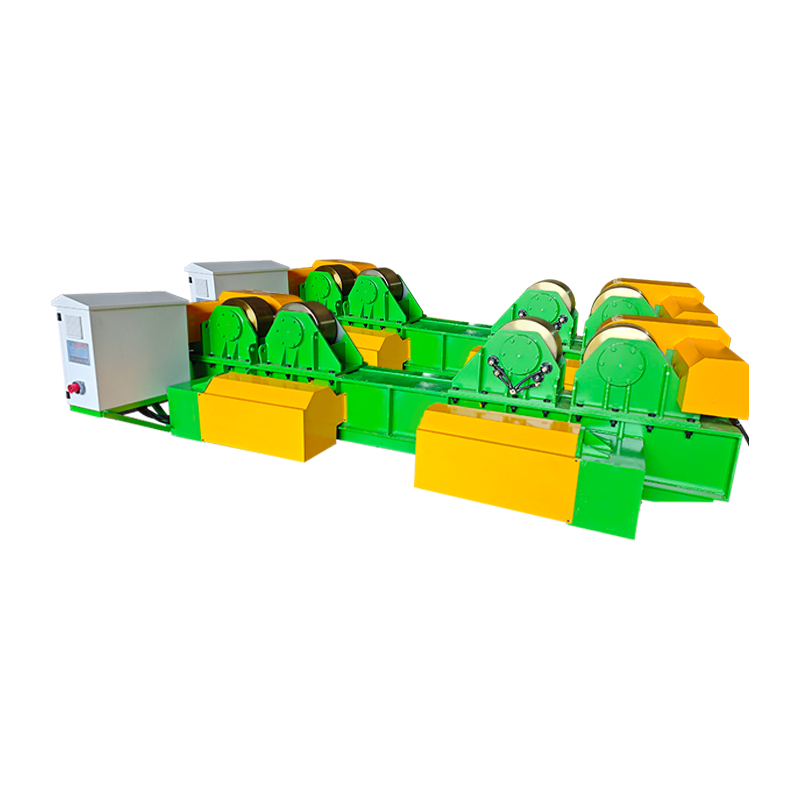 40T Fit-Up -hitsausrotaattori hydraulisella nostolla ja manuaalisella kiertoliikkeellä Käsittelee 40 tonnin sylinterimäisen työkappaleen sovituksen ja hitsauksen hydraulisella korkeudensäädöllä, manuaalisella kiskoliikenteellä ja säädettävällä nopeudella säiliön ja astian saumoille. Näytä tuote →
Jokainen työkappale ei ole sylinterimäinen. Pumppukoteloissa, kehyksissä ja venttiilirungoissa hitsausasennon säädin kääntää liitoksen litteään tai vaakasuoraan asentoon, jota kaareva kaari suosii, ja servo-ohjattu kallistus ja kierto pitävät kulman asteen murto-osassa – millä on merkitystä, kun avaimenreikä on vain muutaman millimetrin leveä.
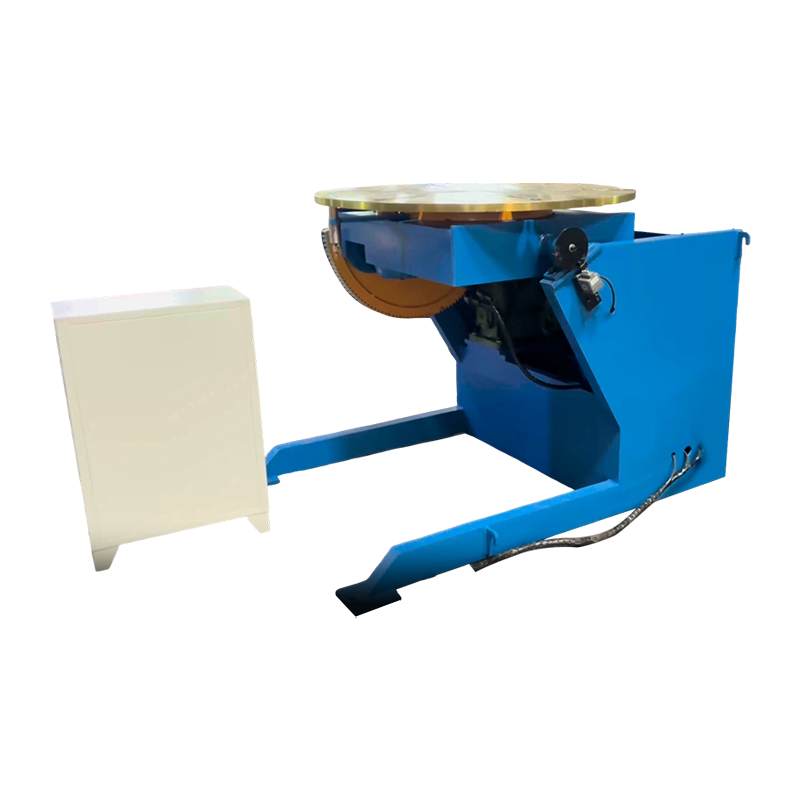 1T servo-ohjattu hitsausasennosta Yhden tonnin servoasennon säädin ei-sylinterimäisille osille, joka tarjoaa 0–105° kallistuksen ja jatkuvan 360° pyörimisen pitääkseen polttimen kohdistuksen automatisoidussa hitsauksessa. Näytä tuote →
Pitkät suorat saumat tehdään yleensä niin, että taskulamppu on pylväässä ja puomissa sängyn tai telojen yläpuolella. Sähköinen orbitaaliliike antaa pään heilua vapaasti kuormitusta varten ja palata samaan ohjelmoituun kulmaan, mikä lyhentää osien välistä asetusaikaa.
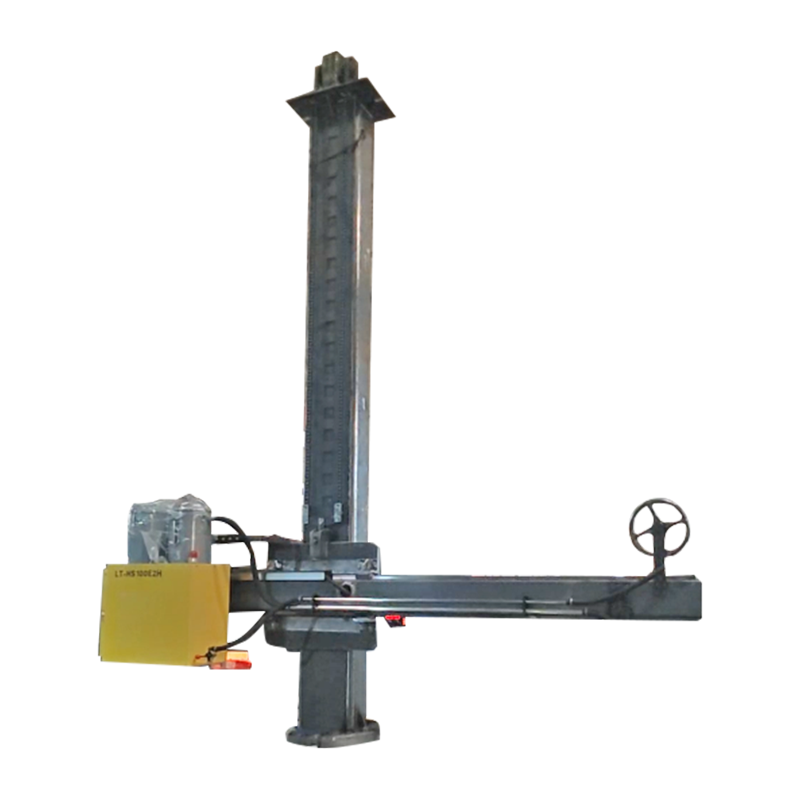 4030 Räätälöity pylväs ja puomi sähköisellä kiertoradalla Räätälöity pylväs ja puomi automaattiseen hitsaukseen, sähköisellä kiertoliikkeellä pitkien suorien saumojen sijoittamiseksi ja nopeuden säätöön osien välillä. Näytä tuote →
Tuulitornituotannossa yhdistyvät kaikki kolme: kuoret asennetaan rotaattoreihin, pitkittäiset saumat kulkevat puomin alla ja kaariprosessi - plasma, upotettu kaari tai hybridi - valitaan tunkeutumisen ja kulkunopeuden perusteella. Prosessin kompromissi käsitellään tässä artikkelissa hitsaustekniikka tuulivoiman tuotantoon .
Mitä tulee tarkistaa ennen ostamista
Plasmakaaren laatu päätetään teknisissä tiedoissa, ei esittelyosassa. Kuusi asiaa on tärkeintä.
- Käyttösuhde todellisella virrallasi. 200 A:n kone, jonka teho on 60 prosenttia, on erilainen kuin 100 prosentin teho.
- Polttimen jäähdytys ja kulutuskulut leikkausmetriä kohti. Vesijäähdytteiset taskulamput maksavat enemmän ja kestävät huomattavasti pidempään yli noin 100 A.
- Kaasun syöttö ja puhtaus. Likaantuminen ja paineen lasku ovat kaksi yleisintä epävakaiden valokaarien syytä.
- Liikkeen tarkkuus. Mekanisoitua hitsausta varten etsi servoasento ±0,1 mm tai parempi ja toistettava nopeus kuormitettuna.
- Kantavuus marginaalilla. Koko rotaattorit ja asennoittimet raskainta työkappaletta varten sekä työkalut, ei keskimääräistä.
- Sertifiointi ja dokumentaatio. CE-merkintä, testiasiakirjat ja tehdaskäynti kertovat enemmän kuin esite.
Yleisten plasmakaarivirheiden diagnosointi
Useimmilla vioilla on lyhyt luettelo syistä, ja halvin korjaus on yleensä oikea.
- Kuonaa leikkauksen alapuolella: ajonopeus liian hidas, virta liian alhainen tai erotus liian suuri.
- Kaksinkertainen valokaari: kulunut tai väärä suutin, riittämätön erottuminen tai kosteus kaasuputkessa.
- Lyhyt kulutusosien käyttöikä: huono jäähdytysnesteen virtaus, saastunut kaasu tai puhkaisu liian matalalla.
- Kaaren vajoaminen tai avaimenreiän romahtaminen hitsauksen aikana: väärä kaasuvirtaus, magneettinen kerääntyminen työkappaleeseen tai valmistamaton liitosrako.
- Huokoisuus PAW-hitsauksissa: suojapeitto menetetty, vedyn otto tai liian pitkä kaari.
Usein kysytyt kysymykset
Onko plasmakaari kuumempi kuin TIG-kaari?
Kyllä, yleensä kertoimella kaksi tai enemmän. Vapaasti palavan TIG-kaaren lämpötila on noin 10 000–11 000 °C, kun taas tiivistetty plasmakaari saavuttaa 15 000 °C ja yli. Etuna ei ole pelkkä lämpö, vaan keskittyminen: energia saapuu kapeassa kolonnissa.
Voiko plasmakaari leikata mitä tahansa materiaalia?
Ei. Siirtokaarileikkaus vaatii sähköä johtavan työkappaleen, koska virran on palattava työjohdon kautta. Lasia, keramiikkaa ja useimpia muoveja ei voi leikata tällä tavalla.
Miksi taskulamppu tarvitsee ohjauskaaren?
Pilottikaari ionisoi kaasupolun alhaisella virralla, jotta pääkaari voi siirtyä hetkessä, kun poltin saavuttaa levyn. Se antaa myös polttimen käynnistyä maalatuille, ruosteisille tai pinnoitetuille pinnoille, jotka muuten rikkoisivat käynnistyksen.
Onko plasmakaarihitsaus vain TIG:n muunnelma?
Ei. TIG jättää kaaren vapaasti leviämään, kun taas PAW pakottaa sen suuttimen läpi. Tuloksena on tiheämpi pylväs, avaimenreikätila yhden läpimenon tunkeutumista varten ja paljon pienempi herkkyys kaaren pituudelle.
Toimiiko plasmaleikkaus veden alla?
Kyllä. Vedenalainen leikkaus vähentää melua, savua ja ultraviolettisäteilyä, minkä vuoksi se on yleistä telakoilla ja ruostumatonta tai maalattua levyä leikkaavissa tehtaissa.
Bottom Line
Plasmakaari on purkauspurkaus ionisoidun kaasun kautta, ja sen kaksi teollista työtä ovat leikkaus ja hitsaus. Leikkaus vaatii maksimaalisen energiatiheyden ja kaasuvirran; hitsaus vaatii vakaan, tarkasti sijoitetun pilarin. Näiden kahden välissä ovat mekaniikka – rotaattorit, asennoittimet ja pylväspuomit, jotka pitävät kaaren juuria täsmälleen siinä kohdassa, missä sen pitäisi olla. Säädä kaariparametrit oikein, tee liike sitten toistettavaksi, ja prosessista tulee ennustettava osa osan jälkeen.