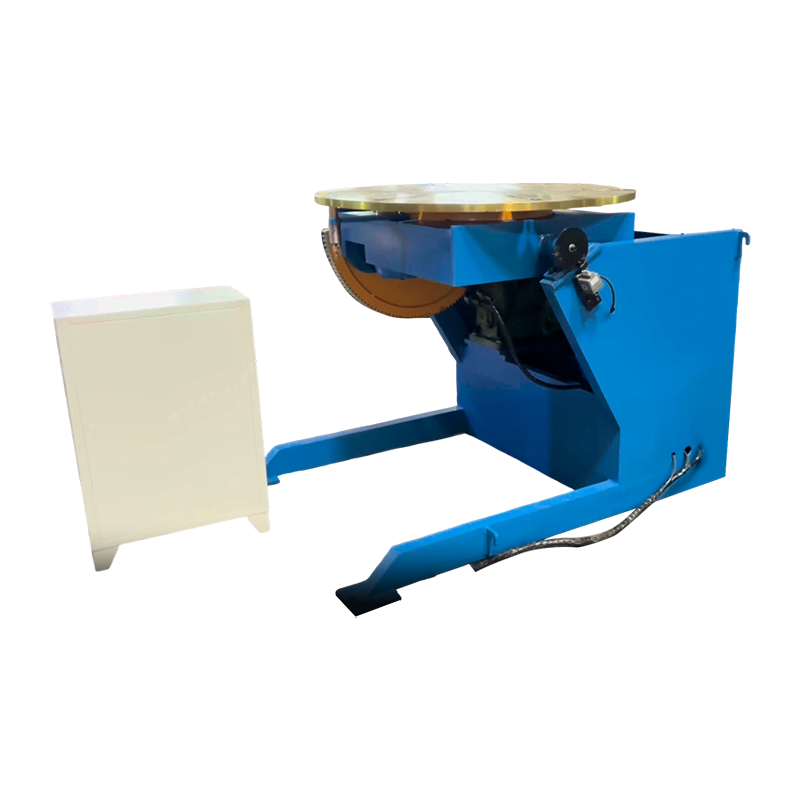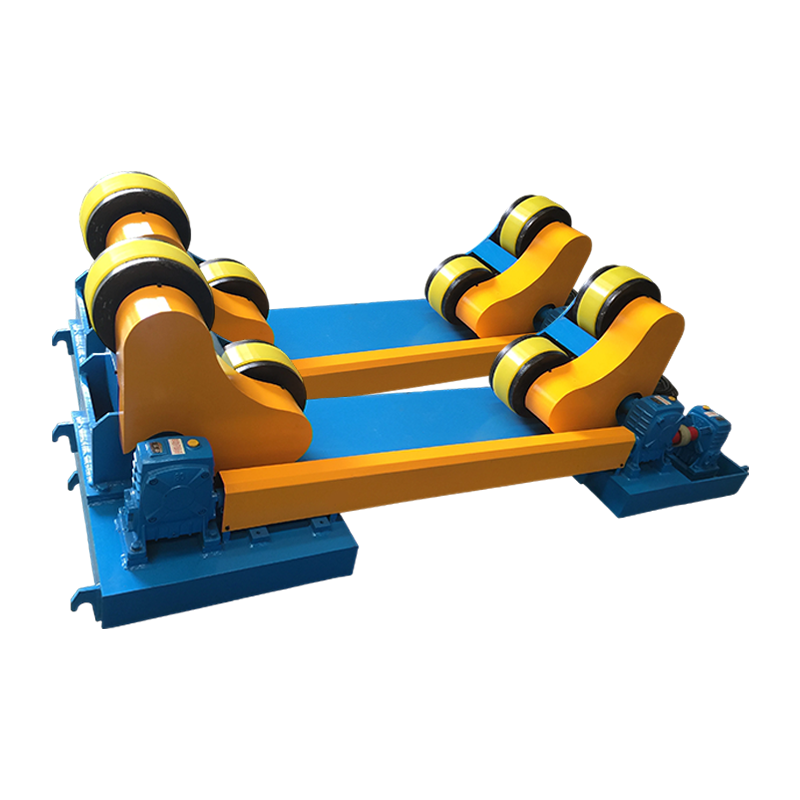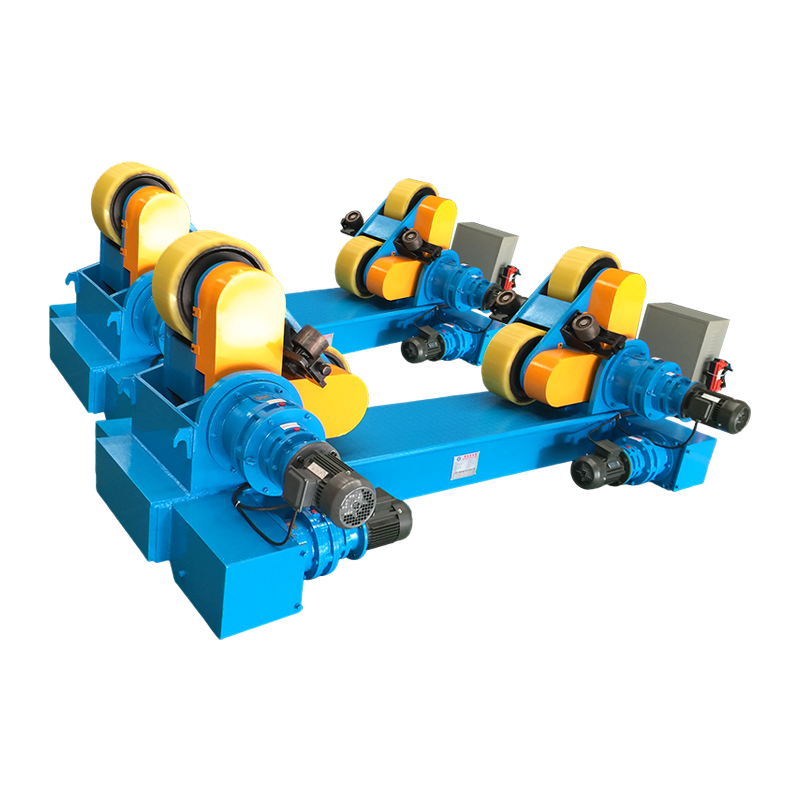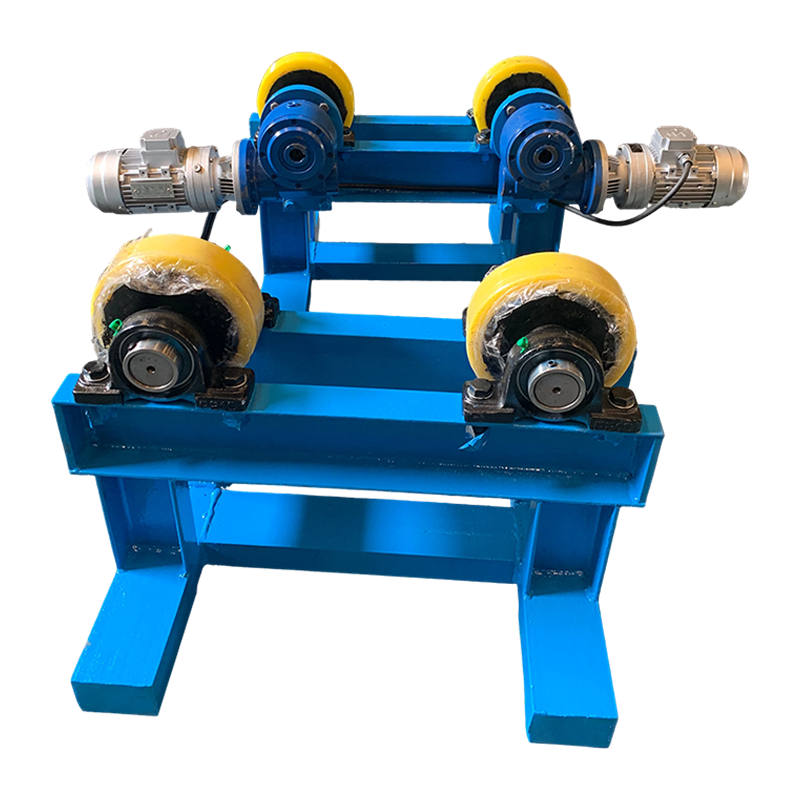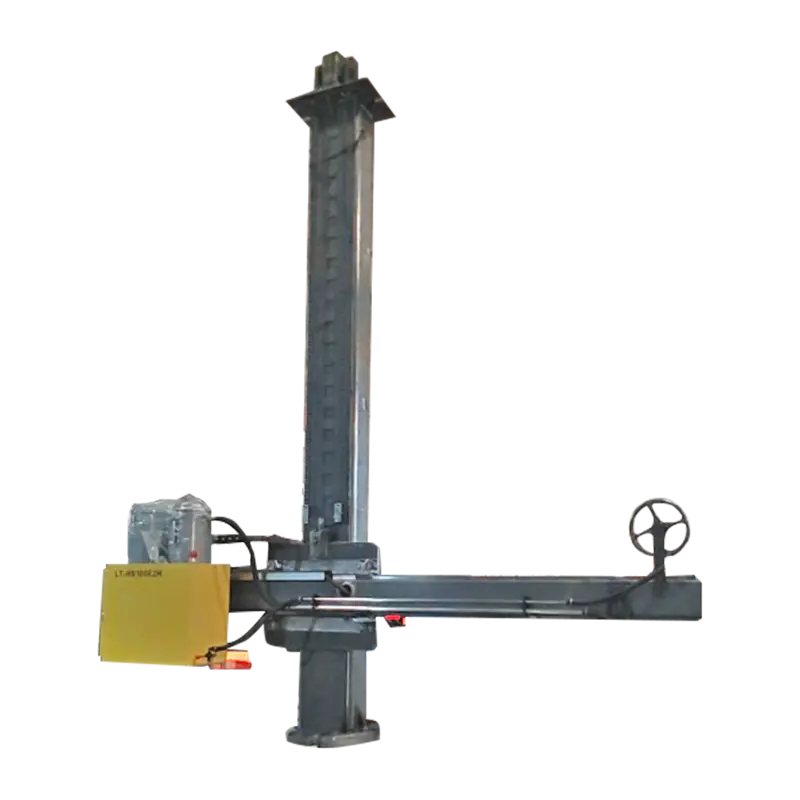
An automaattinen hitsausasennon säädin on moottoroitu mekaaninen laite, joka pitää, pyörittää ja kallistaa työkappaletta hitsauksen aikana varmistaen, että hitsausliitos pysyy optimaalisessa tasaisessa tai vaakasuorassa asennossa. Poistamalla manuaalinen uudelleenasemointi ja vähentämällä kaaren ulkopuolista aikaa se voi kasvaa kokonaisuutena hitsaustehokkuus 40–60 % verrattuna manuaalisiin paikannusmenetelmiin valmistuksen tuottavuustutkimusten mukaan.
1. Automatisoidun hitsausasennoittimen ydintoiminnon ymmärtäminen
Perusteellisimmalla tasollaan an automaattinen hitsausasennon säädin ratkaisee metallin valmistuksen jatkuvan haasteen: tarve hitsata monimutkaisia kokoonpanoja useista kulmista säilyttäen samalla hitsin laadun ja käyttäjän turvallisuuden. Laite koostuu moottorikäyttöisestä työpöydästä, joka on asennettu kallistettavalle alustalle ja jota ohjataan ohjelmoitavan käyttöliittymän kautta, joka mahdollistaa tarkan pyörityksen ja kulma-asennon.
Toimintaperiaate on suoraviivainen, mutta tehokas. Työkappale kiinnitetään asennoittimen etulevyyn puristimilla tai istukan avulla. Tämän jälkeen käyttäjä käyttää ohjausriippua tai jalkapoljinta osan pyörittämiseen, jolloin jokainen hitsausalue saatetaan ihanteelliseen tasaiseen asentoon – tyypillisesti 15 asteen toleranssin sisällä vaaka-asennosta. Tämä painovoima-avusteinen suuntaus mahdollistaa sulan hitsisulan virtauksen tasaisesti, mikä tuottaa vahvempia, yhtenäisempiä liitoksia vähemmällä täyteaineella.
Nykyaikaisissa järjestelmissä on säädettävänopeuksiset käyttölaitteet, jotka mahdollistavat pyörimisnopeudet jopa 0,1 kierrosta minuutissa tarkan paksuosan hitsaukseen jopa 10 rpm:n nopeille kehäsaumoille pienemmissä komponenteissa. Kallistusmekanismi tarjoaa tyypillisesti alueen 0 - 135 astetta, mikä mahdollistaa pääsyn lähes mihin tahansa liitoskulmaan ilman, että käyttäjän tarvitsee käsitellä työkappaletta fyysisesti.
2. Kuinka automatisoitu hitsausasennoitsija parantaa dramaattisesti hitsauksen tehokkuutta
2.1 Kaaren ulkopuolisen ajan lyhentäminen tuottavuuden maksimoimiseksi
Parantumisen suurin yksittäinen tekijä hitsaustehokkuus on kaaren ulkopuolisen ajan jyrkkä lyheneminen - ajanjaksot, jolloin hitsauspoltin ei kerro aktiivisesti materiaalia. American Welding Societyn julkaisema tutkimus osoittaa, että manuaalisissa hitsauksissa ilman paikannuslaitteita kaaren päällekytkentäaikakerroin, jota usein kutsutaan käyttäjätekijäksi, voi olla niinkin alhainen kuin 15–25 % monimutkaisissa kokoonpanoissa. Valmistaja, joka viettää kahdeksan tunnin työvuoron raskaiden teräskomponenttien manuaaliseen käsittelyyn ja uudelleenasemointiin, voi saavuttaa vain kaksi tuntia varsinaista hitsausta.
kanssa automaattinen hitsausasennon säädin , operaattorikerroin voi nousta 45–65 %:iin. Sen sijaan, että hän pysähtyisi puristamaan, nostamaan, kiertämään ja kiinnittämään uudelleen 200 kilogramman painoisen kokoonpanon jokaisen hitsauskerran välillä, hitsaaja painaa jalkapoljinta saavuttaakseen halutun suunnan sekunneissa. Yli 2 000 työtunnin työvuodessa tämä ero tarkoittaa noin 900 ylimääräistä kaarituntia hitsausasemaa kohden, mikä kaksinkertaistaa tehon ilman työvoiman lisäystä.
2.2 Manuaalisen käsittelyn poistaminen raskaammista työkappaleista
Raskaiden valmisteiden manuaalinen uudelleenasemointi aiheuttaa sekä tehottomuutta että turvallisuusriskejä. 150 kiloa painava kokoonpano saattaa vaatia kaksi työntekijää, siltanosturin ja kymmenen minuuttia 90 asteen pyörittämiseen hitsausjaksojen välillä. Tänä aikana hitsauskaari sammuu, hitsi jäähtyy ja uudelleenkäynnistystoimenpiteissä on otettava huomioon asianmukainen läpikulkulämpötilan säätö.
An automaattinen hitsausasennon säädin 500 kilogramman kapasiteetti voi kääntää saman työkappaleen minkä tahansa kulman läpi alle 30 sekunnissa täysin yhden käyttäjän ohjaamana. Taloudellinen vaikutus on mitattavissa: olettaen, että työmäärä on 45 dollaria tunnissa ja kuusi uudelleenasemointitapahtumaa työvuoroa kohden, manuaalinen lähestymistapa maksaa noin 45 dollaria työvoimana käsittelystä – kustannukset, jotka toistuvat päivittäin kaikissa hitsauskennoissa. Yli vuoden 240 työpäivän aikana yksi asennoitin eliminoi lähes 11 000 dollaria suorista käsittelytyökustannuksista ja lisää samalla kaariaikaa.
2.3 Hitsauksen laadun parantaminen optimaalisella liitoksen sijoittelulla
Hitsaus tasaisessa asennossa tuottaa jatkuvasti laadukkaimpia hitsejä suurimmalla saostusnopeudella. Kun liitos on suunnattu litteäksi, painovoima auttaa muotoilemaan hitsisulaa, mikä mahdollistaa halkaisijaltaan suurempien elektrodien tai suurempien langansyöttönopeuksien käytön vaarantamatta alileikkausta, päällekkäisyyttä tai sulamisen puutetta. American Welding Societyn rakennehitsauskoodi tunnustaa, että tasaasentohitsaus sallii korkeammat lämmönsyöttöparametrit verrattuna pystysuoraan tai yläpuoliseen asentoon, mikä johtaa syvempään tunkeutumiseen ja nopeampiin kulkunopeuksiin.
An automaattinen hitsausasennon säädin tekee jokaisesta nivelestä tasaisen asennon. Harkitse putki-laippakokoonpanoa, joka vaatii 360 asteen kehähitsauksen. Ilman asennoitinta hitsaajan on edettävä tasaisen, pystysuoran ja yläpuolisen asennon läpi kulkiessaan putken ympäri. Asennoittimella putki pyörii jatkuvasti, kun poltin pysyy paikallaan kello 12 asennossa, mikä säilyttää optimaalisen lätäkköhallinnan koko ajan. Valmistuslaitoksista saadut testaustiedot osoittavat, että tämä lähestymistapa lisää kehän suuntaisten putkien hitsausten leviämisnopeutta 30–50 % ja vähentää hitsausvirheitä jopa 70 %.
2.4 Johdonmukaisuuden parantaminen toistuvassa tuotantohitsauksessa
Tuotantoympäristöissä, joissa identtisiä kokoonpanoja hitsataan toistuvasti, yhtenäisyydestä tulee ensisijainen laatumittari. Ammattitaitoinen käsihitsaaja tuo väistämättä hienovaraisia vaihteluita kulkunopeudessa, polttimen kulmassa ja kudoskuviossa kappaleesta toiseen. Vaikka erittäin kokenut hitsaaja voi ylläpitää huomattavaa yhtenäisyyttä, täysin manuaalisen asemoinnin luontainen vaihtelevuus luo mahdollisuuksia mittojen siirtymiseen.
An automaattinen hitsausasennon säädin yhdistettynä mekanisoituun hitsausvaunuun tai jopa käsin ohjattuun polttimeen vähentää tätä vaihtelua merkittävästi. Asennoitin tarjoaa saman pyörimisnopeuden ja suunnan jokaiselle erän osalle. Kun se on asetettu pyörimään nopeudella 0,8 rpm 12 millimetrin viistosaumaa varten, jokainen kokoonpano saa samanlaisen kehäliikkeen. Raskaiden laitteiden valmistuksen laadunvalvontatiedot osoittavat, että automaattisen asemoinnin sisällyttäminen vähentää hitsin mittatoleranssien poikkeamia 40–55 %, mikä minimoi hitsauksen jälkeisen oikaisun tai korjauksen tarpeen.
2.5 Uudelleentyöstökustannusten ja materiaalihukan vähentäminen
Uudelleentyöstö on yksi hitsaustoiminnan merkittävimmistä piilokustannuksista. Viallisen hitsin poistaminen, liitoksen uudelleen valmistelu ja uudelleenhitsaus voivat kuluttaa kolmesta viiteen kertaa enemmän työtä ja materiaaleja kuin alkuperäinen hitsi. National Institute of Standards and Technologyn tuotannon laajennusohjelmien keräämät toimialatiedot viittaavat siihen, että kunnostus- ja romukustannukset valmistuspajoissa ilman asianmukaisia paikannuslaitteita voivat ylittää 8 % kokonaistuotantokustannuksista.
Mahdollistaa tasaisen tasaisen hitsauksen asianmukaisella polttimen käsittelyllä automaattinen hitsausasennon säädin käsittelee suoraan yleisten vikojen perimmäisiä syitä. Huokoisuus, joka johtuu väärästä poltinkulmasta, huonosta liitoksesta johtuvasta sulatuksesta ja asentohitsauksen epäsäännöllisistä palkoprofiileista, vähenee merkittävästi. Liikkeet, jotka integroivat automaattisen paikannuksen työnkulkuunsa, raportoivat tyypillisesti 6 %:sta 8 %:iin alle 2 %:n työstöasteen alenemisen, mikä säästää suoraan työvoimaa, suojakaasua, täytemetallia ja hiontatarvikkeita.
2.6 Käyttäjän turvallisuuden parantaminen ja väsymyksen vähentäminen
Hitsaus hankalissa asennoissa – pään yläpuolella, pystysuorassa tai ahtaissa tiloissa – rasittaa käyttäjiä merkittävästi. Tuki- ja liikuntaelinten sairaudet muodostavat suhteettoman suuren osuuden hitsaajien poissaoloon sattuneista tapaturmista, ja Yhdysvaltain työtilastotoimiston mukaan ilmaantuvuus on 30 % korkeampi kuin hitsaukseen liittyvissä ammateissa. Raskaiden hitsausten manuaalinen nosto ja uudelleenasemointi lisäävät tätä riskiä.
An automaattinen hitsausasennon säädin mahdollistaa käyttäjän työskennellä mukavassa, istuvassa tai seisoma-asennossa vyötärön korkeudella hitsausliitoksen ollessa tasainen ja helposti käsiksipäästävä. Tämä ergonominen parannus vähentää väsymystä, vähentää loukkaantumisriskiä ja mahdollistaa pidemmät tehokkaat työajat. Hitsaaja, joka tarvitsi aiemmin toistuvia taukoja levätäkseen ylätyöstä, voi ylläpitää tasaista tuotantoa koko työvuoron ajan. Tuloksena oleva tuottavuuden kasvu on mielekästä: 15 %:n vähennys väsymiseen liittyvissä hidastumiseissa kahdeksan tunnin työvuoron aikana lisää noin 45 minuuttia tuottavaa hitsausaikaa päivittäin.
3. Tärkeimmät sovellukset eri teollisuussektoreilla
Monipuolisuus automaattinen hitsausasennon säädins tekee niistä välttämättömiä monilla valmistus- ja valmistusteollisuuden aloilla. Seuraava taulukko havainnollistaa yleisiä sovelluksia ja kullakin alalla saavutettuja tehokkuusetuja.
| Teollisuussektori | Tyypillinen sovellus | Ensisijainen tehokkuuden lisäys |
|---|---|---|
| Raskaiden laitteiden valmistus | Kaivinkoneen puomi- ja varsikokoonpanot | 50 % lyhennetty käsittelyaika 500 kg hitsauksilla |
| Paineastioiden valmistus | Kuoren pituus- ja ympärysaumat | 40 %:n lisäys laskeutumisnopeudessa tasaasentoisella sahalla |
| Putkikelan valmistus | Laipasta putkeen ja putkesta liittimeen hitsaukset | 60 % pienempi hitsausvirheiden määrä kehäliitoksissa |
| Autojen komponenttien valmistus | Akselikotelot ja jousituksen osakokoonpanot | Jaksoaika lyhennetty 12 minuutista 7 minuuttiin per osa |
| Tuulitornin valmistus | Torniosan sisä- ja ulkopuoliset hitsaukset | Käyttäjätekijä parani 22 prosentista 55 prosenttiin |
Taulukko 1: Tehokkuusparannukset, jotka saavutettiin automatisoidulla hitsausasennon integroinnilla keskeisillä teollisuudenaloilla, perustuen valmistusalan järjestöjen ja laitevalmistajien julkaistuihin tapaustutkimustietoihin.
4. Manuaalisen paikantamisen vertailu automaattiseen paikannukseen: kvantitatiivinen analyysi
Manuaalisen ja automaattisen paikantamisen välisen konkreettisen eron ymmärtäminen edellyttää keskeisten suorituskykymittareiden rinnakkaista tarkastelua. Alla oleva vertailu korostaa, miksi siirtymässä olevat kaupat saavuttavat yleensä sijoitetun pääoman tuoton 12–18 kuukauden kuluessa.
| Suorituskykymittari | Manuaalinen paikannus | Automaattinen hitsausasennoin |
|---|---|---|
| Käyttäjäkerroin (kaaren päälläoloaika) | 15 % - 25 % | 45 % - 65 % |
| Muutosaika tapahtumaa kohden (150 kg osa) | 8-15 minuuttia | 15-30 sekuntia |
| Hitsausvirheprosentti | 6-8 % hitsauksista | 1 % - 2 % hitsauksista |
| Laskeumaaste (FCAW, vastaava tasainen sijainti) | 2,5-3,5 kg tunnissa | 4,5-6,5 kg tunnissa |
| Raskaaseen kokoonpanoon tarvitaan henkilökuntaa | 2-3 työntekijää | 1 työntekijä |
| Vuosittaiset korjauskustannukset (hitsausasemaa kohti) | 8 000 - 15 000 dollaria | 1500–3500 dollaria |
Taulukko 2: Manuaalisen asemoinnin vertaileva analyysi verrattuna automatisoidun hitsausasennoittimen suorituskykymittareihin. Tiedot on johdettu teollisuuden vertailuarvoista, jotka on koottu tuotannon laajennuskumppanuusohjelmista ja hitsaustekniikan referensseistä, jotka perustuvat keskikokoisiin valmistustoimintoihin.
5. Automatisoitujen hitsausasemien tyypit ja niiden valintakriteerit
Oikean kokoonpanon valitseminen automaattinen hitsausasennon säädin vaikuttaa suoraan tietyssä sovelluksessa saavutettaviin tehokkuusetuihin. Markkinoilla on useita erillisiä luokkia, joista jokainen on optimoitu tietyille työkappaleiden geometrioille ja tuotantovaatimuksille.
5.1 Yksiakseliset pyörivät asennoittimet
Yksiakseliset yksiköt pyörittävät pysty- tai vaaka-akselin ympäri ja edustavat yleisintä ja taloudellisinta aloituskohtaa automaattiseen paikannukseen. Vaakaakselinen kääntöpöytä, jonka kapasiteetti on 300 kiloa ja jonka etulevyn halkaisija on 600 millimetriä, on tyypillinen yleiseen valmistustyöhön. Nämä järjestelmät ovat erinomaisia kehäputkien hitsauksessa, sylinterimäisten astioiden valmistuksessa ja kaikissa sovelluksissa, jotka vaativat jatkuvaa pyörimistä kontrolloiduilla nopeuksilla. Tuotantoympäristöihin soveltuvien teollisuuslaatuisten yksiakselisten asennoittimien hinnat vaihtelevat yleensä 6 000 - 25 000 dollarin välillä kuormituskapasiteetista ja ohjauksen kehittymisestä riippuen.
5.2 Kaksiakseliset kallistus- ja kiertoasennot
Kaksiakseliset järjestelmät lisäävät pyörivään pöytään kallistusmekanismin, mikä mahdollistaa yhdistetyn kulma-asennon. Käyttäjä voi kallistaa työkappaletta 45 astetta ja sitten kääntää sitä, jolloin saumaliitokset ovat tasaisessa asennossa kappaleen geometriasta riippumatta. Nämä asennoittimet käsittelevät monimutkaisia rakenneratkaisuja – kiinnikkeitä, runkoja ja monipuolisia kokoonpanoja – joissa yksi pyörimisakseli ei voi saavuttaa optimaalista liitossuuntaa jokaiselle hitsille. Kantavuus vaihtelee pöytäkoneiden 100 kilogrammasta raskaiden valmistuskennojen yli 10 000 kilogrammaan. Lisäakseli lisää tyypillisesti 40–60 % laitekustannuksia verrattuna yksiakselisiin malleihin, joilla on vastaava kuormitus.
5.3 Päätuen ja takatuen konfiguraatiot
Pitkien, raskaiden työkappaleiden, kuten turbiinin akselien, halkaisijaltaan suurien putkikelojen ja rakenteellisten pylväiden, päätuki-perätukijärjestelyt tarjoavat tukea molemmista päistä samalla kun kokoonpanoa pyöritetään. Päätuki sisältää käyttömoottorin ja säätimet, kun taas takatuki tarjoaa säädettävän, vapaasti pyörivän tuen. Tyypillinen rakennevalmistuskokoonpano voi käsitellä jopa 4 metrin pituisia ja 2 000 kilogrammaa painavia työkappaleita, jotka pyörivät 0,05 - 5 rpm:n nopeuksilla. Nämä järjestelmät ovat erityisen tehokkaita pitkittäisjäykistehitsauksessa ja pitkien sauman sovelluksissa, joissa tasainen pyörimisnopeus on kriittinen tasaisen hitsin laadun kannalta.
6. Integrointi robotti- ja koneistettuihin hitsausjärjestelmiin
An automaattinen hitsausasennon säädin toimii kriittisenä mahdollistavana teknologiana robottihitsauskennoissa. Joustavuudestaan huolimatta robottikäsi ei voi hitsata sitä, mihin se ei pääse käsiksi. Asentamalla asennoittimen ulkoiseksi akseliksi koordinoidun ohjauksen alaisena, robotti pystyy säilyttämään polttimen optimaalisen asennon työkappaleen pyöriessä, mikä moninkertaistaa tehokkaasti työskentelyalueen ja saavutettavissa olevat liitoskokoonpanot.
Koordinoidussa robottisolussa asennoitin ja robotti kommunikoivat yhteisen ohjaimen kautta. Robottiohjelma määrittää asennoittimen kulmat ja pyörimisnopeudet synkronoituna polttimen liikkeiden kanssa. Putken kulmahitsauksessa asennoitin pyörittää osaa samalla, kun robotti suorittaa minimaalisen kudontakuvion, jolloin saostusnopeus on 6–8 kilogrammaa tunnissa tasaisilla vanneprofiileilla. Teollisuusautomaatio-integraattoreiden valmistustiedot osoittavat, että koordinoidut asennoitin-robottijärjestelmät saavuttavat laitteiden kokonaistehokkuuden 25–35 % korkeammat kuin kiinteän pöydän robottisolut, mikä johtuu pääasiassa lyhennetystä tyhjäkäyntiajasta osien uudelleensijoittelun aikana.
Myös puoliautomaattiset konfiguraatiot hyötyvät. Pyörivän asennoittimen päälle asennettu mekaaninen uppokaarihitsaustraktori voi saostaa hitsausmetallia yli 15 kilogrammaa tunnissa raskaan seinän paineastioiden valmistuksessa. Jatkuvan pyörimisen ja tasaisen erotusetäisyyden yhdistelmä tuottaa röntgenlaatuisia hitsejä yhdellä kertaa jopa 50 millimetrin paksuisille materiaaleille.
7. Usein kysyttyjä kysymyksiä automatisoiduista hitsausasennostajista
7.1 Minkä kokoisen automaattisen hitsausasennoittimen tarvitsen myymälääni?
Sopiva koko riippuu ensisijaisesti työkappaleen enimmäispainosta ja säännöllisesti käsittelemistäsi mitoista. Valitse asennoitin, jonka kantavuus on vähintään 25 % raskaamman odotetun työkappaleesi yläpuolella, jotta voit ottaa huomioon kiihdytyksen ja hidastuksen aikana kohdistuvat dynaamiset kuormat. Keskimäärin 200 kilon painoisia rakennekokonaisuuksia ja satunnaisia 350 kilon komponentteja hitsaavalle konepajalle 500 kilon kapasiteetin kaksiakselinen asennoitin tarjoaa riittävän turvamarginaalin. Harkitse myös painopisteen etäisyyttä etulevystä – 500 kilon painoarvo 150 millimetrin etäisyydellä etulevystä voi laskea 250 kilogrammaan 300 millimetrissä lisääntyneen taivutusmomentin vuoksi.
7.2 Kuinka kauan kestää sijoitetun pääoman tuotto?
Useimmat valmistusliikkeet saavat takaisinmaksun 12–18 kuukaudessa pelkästään työn tehokkuuden parantamisen perusteella. 20 000 dollarin asennoitin, joka eliminoi 10 tuntia tuottamatonta käsittelyaikaa viikossa 45 dollarin tuntitaksalla, säästää vuosittain noin 23 400 dollaria suorassa työssä. Kun huomioidaan alemmat korjauskustannukset, parantuneen pinnoitustehokkuuden aiheuttama pienempi kulutustarvikkeiden käyttö ja ergonomisten parannusten aiheuttamat työntekijän korvausvaatimukset, taloudellinen tuotto nopeutuu usein alle 10 kuukauteen. Liikkeet, jotka tuottavat suuria sekoituksia ja vähäisiä määriä töitä, saavat yleensä nopeammin takaisinmaksun kuin kaupat, joissa on yksinkertaisia, toistuvia kokoonpanoja, jotka vaativat vain vähän uudelleenasemointia.
7.3 Voidaanko hitsausasennoitinta käyttää kaikissa hitsausprosesseissa?
Automaattiset hitsausasennoittimet ovat yhteensopivia kaikkien tärkeimpien kaarihitsausprosessien kanssa, mukaan lukien kaasumetallikaarihitsaus, täytekaarihitsaus, kaasuvolframikaarihitsaus, upokaarihitsaus ja plasmakaarihitsaus. Tärkeintä on varmistaa, että asennoittimen maadoitusjärjestelmä käsittelee hitsausvirran aiheuttamatta laakerivaurioita. Laadukkaissa asennoittimissa on maadoitusharja tai liukurengas, joka on mitoitettu suurimmalle odotetulle hitsausvirralle, tyypillisesti 400-600 ampeerille raskaissa valmistussovelluksissa. Kun uppokaarihitsaus ylittää 800 ampeeria, varmista, että valmistaja määrittelee pyörivälle maadoitukselle sopivan virransiirtokapasiteetin.
7.4 Soveltuuko automaattinen asennoitin pieniin tuotantolaitoksiin?
Pienet liikkeet, joissa on vain kolmesta viiteen hitsaajaa, voivat perustella investoinnin, kun ne käsittelevät säännöllisesti useita paikannusmuutoksia vaativia kokoonpanoja. Pöydällä asennettavat yksiakseliset asennoittimet, joiden kapasiteetti on 100 kiloa, alkavat noin 3 500 dollarista, mikä edustaa helposti saavutettavissa olevaa sisäänkäyntiä. Pieni rakennevalmistuspaja, joka hitsaa maatalouslaitteiden komponentteja, voi tyypillisesti kuolettaa nämä kustannukset ensimmäisen vuoden aikana paremman suorituskyvyn ansiosta. Tehokkuuden lisäys on selkein, kun asennoitin on omistettu tietylle tuoteperheelle sen sijaan, että sitä käytettäisiin ajoittain hyvin vaihtelevissa töissä.
7.5 Miten automatisoitu hitsausasennon säädin on verrattavissa cobotin käyttöön pienierähitsauksessa?
A hitsausasennon säädin ja yhteistyössä toimiva robotti palvelevat toisiaan täydentäviä, mutta erillisiä rooleja. Asemointilaite parantaa ihmisen hitsaajan tuottavuutta esittelemällä työkappaleen optimaalisesti; hitsaaja säilyttää täyden hallinnan polttimen käsittelyyn ja hitsin laatua koskeviin päätöksiin. Kobotti automatisoi itse taskulampun manipuloinnin ohjelmoituja polkuja pitkin. Pienierätyössä, jossa hitsausparametrit muuttuvat usein, asennoitinta käyttävä taitava hitsaaja ylittää usein cobotin sekä nopeuden että laadun suhteen, koska ihmisen harkintakyky mukautuu välittömästi sovitusvaihteluihin. Yhdenmukaisten kokoonpanojen toistuvaan tuotantoon asennoittimen ja kobotin yhdistelmä tarjoaa suurimman suorituskyvyn. Investointiprofiili vaihtelee huomattavasti: laadukas asennoitin maksaa 5 000–30 000 dollaria, kun taas täydellinen cobot-hitsausjärjestelmä alkaa tyypillisesti yli 50 000 dollaria.
8. Strateginen arvo suorien tehokkuushyötyjen lisäksi
Valokaarisytytysajan ja kerrostumisnopeuksien mitattavissa olevien parannusten lisäksi an automaattinen hitsausasennon säädin tarjoaa strategisia etuja, jotka vahvistavat valmistusliiketoiminnan kilpailuasemaa. Riittävällä paikannuskyvyllä varustetut myymälät voivat tarjota kilpailukykyisemmin monimutkaisia kokoonpanoja, koska niiden todelliset tuotantokustannukset ovat linjassa asennoittimen mahdollistaman tehokkaan tasa-asentohitsauksen kanssa. Valmistaja, joka tekee tarjouksen rakenteellisesta runkosopimuksesta, jossa on 4 000 dollaria tarjottua työvoimaa manuaalisen paikannusoletusten perusteella, voi havaita, että todelliset kustannukset nousevat 5 200 dollariin käsittelyn tehottomuuden vuoksi. Sama sopimus, joka on arvioitu automaattisilla paikannusoletuksilla 3 200 dollarin työvoimaksi, kuvastaa tarkemmin saavutettavissa olevia tuotantokustannuksia ja tarjoaa vahvemman tarjouksen.
Myös työvoiman kehittäminen hyödyttää. Ammattitaitoiset hitsaajat etsivät yhä enemmän työnantajia, jotka investoivat laitteisiin, jotka vähentävät fyysistä rasitusta ja lisäävät tuottavuutta. Asennoittimella varustettu hitsauskenno on merkki ammattimaisesta, turvallisuustietoisesta toiminnasta, mikä auttaa sekä rekrytointia että pysymistä työmarkkinoilla, joilla pätevistä hitsausalan ammattilaisista on kriittinen pula.
Myös laatudokumentaatio ja jäljitettävyys paranevat. Monet nykyaikaiset asennoittimen ohjaimet kirjaavat kierrosnopeudet, syklilaskurit ja käyttäjän syötteet, jotka tarjoavat tietoja prosessin todentamista ja jatkuvaa parantamista varten. Toimialoilla, jotka vaativat tiukkaa laatudokumentaatiota – paineastioiden valmistus ASME-koodin mukaisesti, rakenteiden hitsaus AWS D1.1:n mukaisesti tai sotilasvaatimukset – tämä automaattinen tiedonkeruu vähentää manuaalisen kirjaamisen hallinnollista taakkaa ja parantaa samalla auditointivalmiutta.
9. Johtopäätös: Asemointi tuottavaan hitsaukseen
An automaattinen hitsausasennon säädin on yksi kustannustehokkaimmista investoinneista, joita valmistustoiminto voi parantaa hitsaustehokkuus . Muuntamalla jokaisen hitsin optimaalisesti sijoitetuksi liitoksiksi nämä laitteet pidentävät valokaaren syttymisaikaa niinkin alhaisesta kuin 15 %:sta yli 50 %:iin, vähentävät työstökustannuksia 60 % tai enemmän ja luovat turvallisemman ja ergonomisemman työympäristön. Teknologia skaalautuu pienikokoisista pöytäkoneista pienille liikkeille moniakselisiin, monitonnisiin järjestelmiin raskaaseen teolliseen valmistukseen, mikä varmistaa sovellettavuuden koko hitsausintensiivisen valmistuksen kirjossa.
Näitä tehokkuusväitteitä tukevat tiedot ovat johdonmukaisia ja vakuuttavia: 40–60 prosentin parannukset käyttäjäkertoimessa, 30–50 prosentin kasvu saostusasteessa ja vikatiheyden vähennykset, jotka maksavat laitteiston kuukausien kuluessa pelkkien korjaussäästöjen ansiosta. Kaikille tuotantopäälliköille, jotka arvioivat pääomalaitteistoinvestointeja, kysymys ei ole siitä, onko automaattinen hitsausasennon säädin voivat parantaa tehokkuutta, vaan pikemminkin sitä, kuinka nopeasti parannus toteutuu heidän erityisessä tuotantoympäristössään.