MIG-hitsaus on tehokkainta, kun neljä olosuhdetta kohtaavat samaan aikaan: perusmetalli on puhdas ja kuiva, seinämän paksuus on noin 3-12 mm, kaari on suojattu liikkuvalta ilmalta ja liitos hitsataan tasa- tai vaakasuoraan - tai käännettynä niin, että se pysyy paikallaan. Poista jokin näistä ehdoista ja prosessi jatkuu edelleen, mutta se lakkaa olemasta nopein, puhtain ja taloudellisin vaihtoehto myymälässä.
MIG-hitsaus, muodollisesti kaasumetallikaarihitsaus (GMAW), syöttää jatkuvan kuluvan lankaelektrodin pistoolin läpi, kun taas ulkopuolelta syötetty suojakaasu suojaa sulaa allasta. Koska lanka ei koskaan pysähdy, siinä ei ole kuonaa sirulle eikä elektrodia vaihdettava muutaman sadan millimetrin välein, minkä vuoksi prosessi hallitsee tuotantohitsausta aina, kun työolosuhteet sopivat yhteen.
Neljä ehtoa, jotka tekevät MIG:stä parhaan valinnan
Jokainen käytännön päätös MIG:stä – langan halkaisija, kaasuseos, ampeeri, kiinnitys – palaa näihin neljään rakenteelliseen ehtoon, ja ne kannattaa tarkistaa ennen hitsausmenettelyn kirjoittamista.
Puhdas, kuiva metalli
Myllyhilse, öljy, maali ja kosteus palavat kaaren sisällä ja muuttuvat huokoisiksi. Kymmenen minuuttia hiomakoneella on halvempaa kuin korjauslippu.
3 mm - 12 mm seinä
Tarpeeksi ohut sulautuakseen läpi ilman viistettä, tarpeeksi paksu, jotta kerrostumisnopeus maksaa itsensä takaisin. Alle 1,5 mm kaari muuttuu epävakaaksi; yli 12 mm olet kiinnostunut viisteistä ja monikulkualueista.
Vielä ilmaa
Suojakaasu on heikoin lenkki. Kevyt poikkiveto kuorii kaasukuoren ja jättää jälkeensä huokoisuutta riippumatta siitä, kuinka hyvät asetukset ovat.
Tasainen tai vaakasuora asento
Gravity toimii kanssasi 1G:ssä ja 2G:ssä, joten kulkunopeus, tunkeutuminen ja vanteen ulkonäkö saavuttavat huippunsa – tai käännät työkappaletta sen sijaan.
Kaikki muu – induktanssi, kulkukulma, kosketinkärjen etäisyys – on viritysyksityiskohta, joka voidaan korjata kaaviolla ja kymmenen minuutin harjoituksella. Nämä neljä ovat rakenteellisia, eikä mikään koneen asetus kompensoi puuttuvaa.
Paksuus ja materiaali: MIG Sweet Spot
Hiiliteräkselle MIG on parhaimmillaan noin 3 mm - 12 mm levyllä, ja se käsittelee myös ohuita levyjä alle 3 mm erittäin hyvin, kun sovitus on tiukka ja metalli puhdas.
| Materiaalin paksuus | Langan halkaisija | Suojakaasu | Siirtotila |
|---|---|---|---|
| 1,0-3,0 mm levy | 0,8 mm (0,030 tuumaa) | 75 % Ar / 25 % C02 | Oikosulku |
| 3,0-6,0 mm levy | 1,0 mm (0,035 tuumaa) | 85 % Ar / 15 % C02 | Oikosulku or spray |
| 6,0-12,0 mm levy | 1,2 mm (0,045 tuumaa) | 90 % Ar / 10 % CO2 | Suihke tai pulssiruisku |
| 12 mm ja enemmän | 1,2-1,6 mm | 90 % Ar / 10 % CO2 | Pulssiruisku, viistoliitos, monikerroin |
Alumiini muuttaa sääntöjä: se tarvitsee 100 % argonia, työntötekniikkaa oksidikuoren hajottamiseksi ja puolapistoolin tai push-pull-polttimen, koska lanka on liian pehmeää syöttääkseen pitkän vuorauksen läpi. Ruostumaton teräs istuu näiden kahden välissä ja yleensä haluaa kolmisekoitetun kaasun heliumin kanssa tai pienen CO2-lisäyksen säätelemään sujuvuutta.
Puhtaus ja kunto: mistä useimmat MIG-ongelmat alkavat
Noin yhdeksän kymmenestä MIG-virheestä johtuu kontaminaatiosta tai liitosraosta, joka oli liian leveä käytettävälle langalle – ei hitsauskoneeseen.
Valssihilse ja ruoste eivät vain jää pinnalle; ne imevät lämpöä, jonka pitäisi sulattaa perusmetallia, joten läpäisy putoaa ja käyttäjä kompensoi käämimällä jännitettä. Öljy, maali ja leikkausneste kiehuvat kaaressa ja työntävät kaasua ulos altaasta, minkä vuoksi huokoisuutta ilmaantuu lähes aina ensimmäisellä ajokerralla komponentissa, josta ei koskaan poistettu rasvaa. Sinkitty teräs on vaikein tapaus: sinkkipinnoite on hiottava takaisin vähintään 25 mm liitosviivasta, ja silloinkin savu vaatii hyvää poistoa.
Fit-upilla on yhtä paljon merkitystä. 1,2 mm:n umpilanka ei voi ylittää 3 mm:n juurirakoa palamatta läpi, joten neliömäisessä päittäisliitoksessa raot tulee pitää noin yhden langan halkaisijan verran tai vähemmän. Jos valmistustoleranssi ei salli sitä, vastaus on yleensä taustanauha tai prosessin muutos asetusten muuttamisen sijaan.
Suojakaasu, veto ja ulkoilu
MIG on tehokkain tyynessä ilmassa, ja syynä on suojakaasu.
12–20 l/min (25–40 cfh) argonseoksen virtaus voidaan poistaa vain 8–10 km/h poikittaisvedolla, mikä on suunnilleen tuulen nopeus avoimen myymälän oven läpi. Virtausnopeuden kääntäminen yli noin 20 l/min korjaa harvoin ongelman; virta muuttuu pyörteiseksi, alkaa vetää mukaansa ilmakehän ilmaa ja huokoisuus mieluummin huononee kuin paranee. Seinäkkeet, verhot ja väliaikaiset kotelot ratkaisevat sen työpajassa.
Paikan päällä rehellinen vastaus on, että umpilankainen MIG häviää kaasusuojatulle täytelangalle (FCAW-G), joka sietää tuulta paljon paremmin, koska kuona- ja virtausydin auttavat suojaamaan allasta. Tästä syystä ulkotilojen rakennehitsaus ja kenttäkorjaustyöt toimivat harvoin umpilangalla.
Asento ja kierto: Kaaren pitäminen tasossa
MIG tarjoaa suurimman kerrostumisnopeuden ja puhtaimman helmen tasaisessa (1G/1F) ja vaakasuorassa (2G/2F) asennossa, koska painovoima pitää sulan altaan siellä, missä käyttäjä sen haluaa.
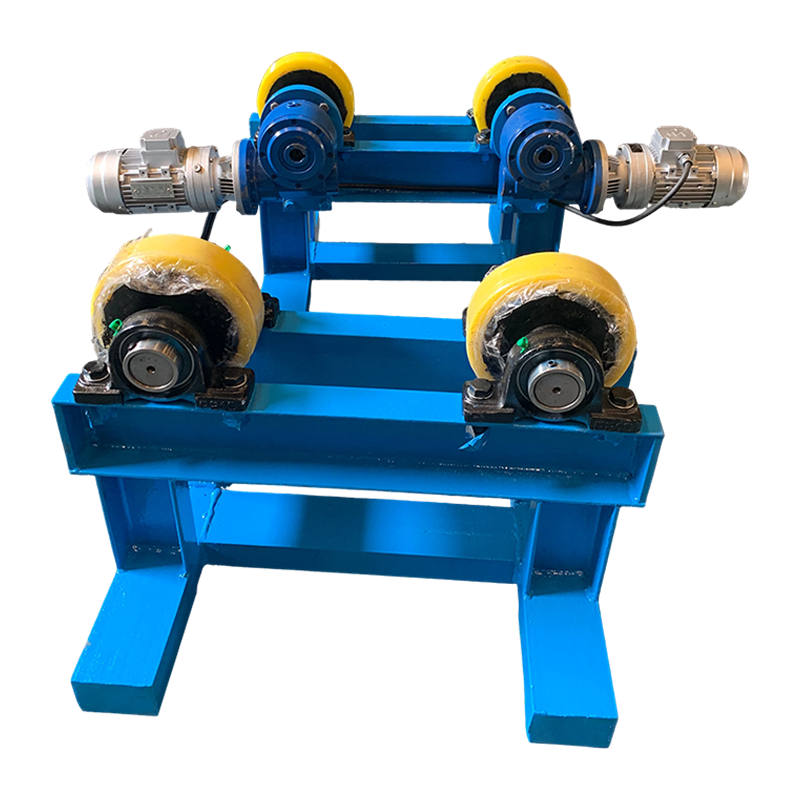
Tuotannossa työkappaletta pyöritetään normaalisti polttimen sijaan. Hitsausrotaattori pyörittää sylinteriä, astiaa tai putkikelaa säädetyllä pintanopeudella niin, että kaari pysyy pysyvästi tasaisessa asennossa, mikä muuttaa hitaan, asennosta riippuvan työn toistettavaksi. Pitkillä saumoilla yksikkö, jossa on ajautumista estävä tai koneellinen orbitaaliliike, estää aluksen hiipimisen aksiaalisesti sen kääntyessä, joten sauma ei kierty.
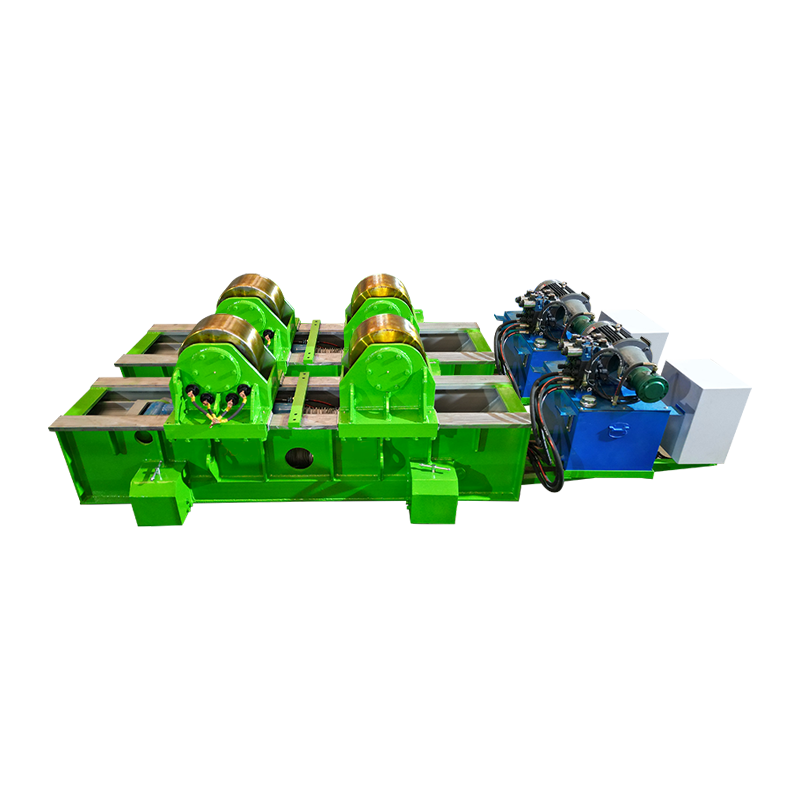
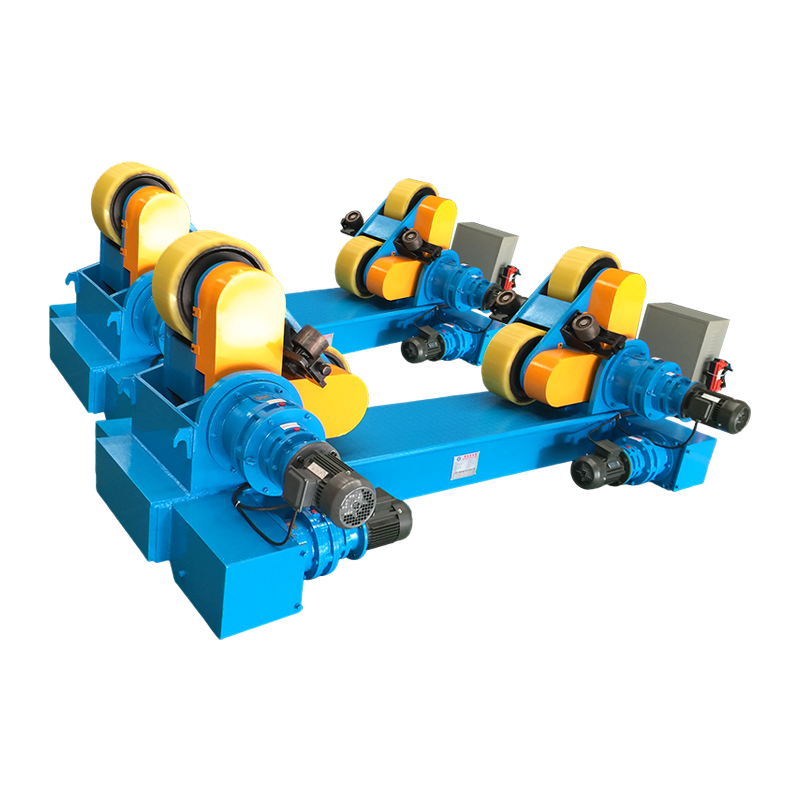
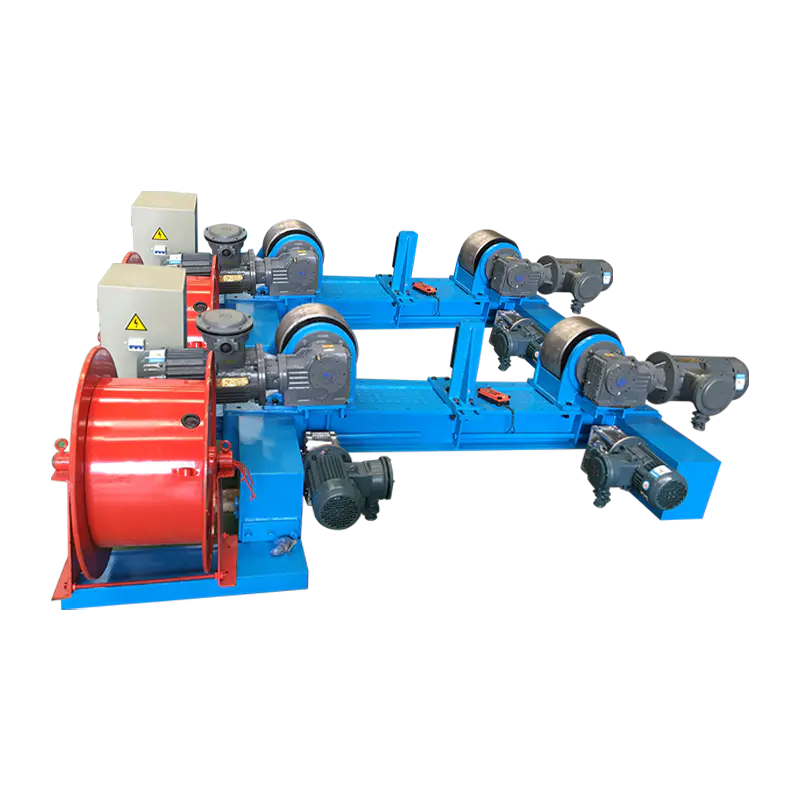 20T säädettävä hitsausrotaattori sähköisellä kiertoradalla ja anti-drift Sähköinen hitsausrotaattori suurille sylintereille, joka käyttää ajautumista estävää ja kaksimoottorista käyttövoimaa pitämään kehän saumat vakaina ja toistettavina. Näytä tuote →
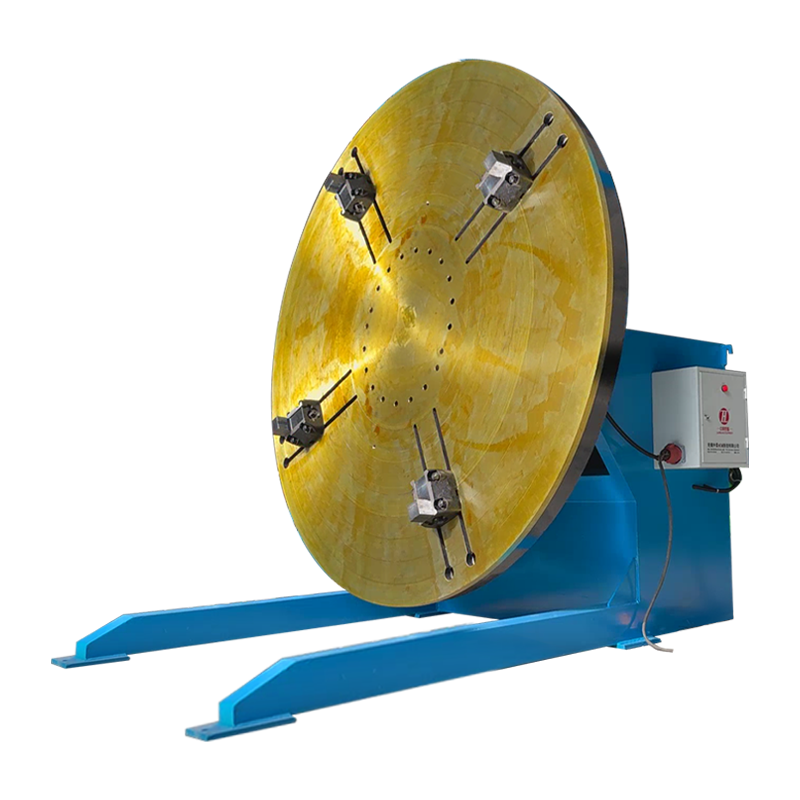
Osia, joita ei voi kääntää kuin sylinteriä – kannakkeet, rungot, pumppupesät, venttiilirungot – käsitellään hitsausasennon tai kääntöpöydän , joka kallistaa ja pyörittää työtä niin, että liitos on vaakasuorassa. Sama sääntö pätee: teline, ei hitsaajan ranne, ratkaisee, tehdäänkö hitsaus asunnossa.
Aloitusta edeltävä tarkistuslista, joka ratkaisee useimmat MIG-valitukset
Ennen kuin syytät konetta, käy tämä luettelo läpi järjestyksessä – useimmissa liikkeissä vika löytyy viidestä ensimmäisestä tuotteesta.
- Vahvista teräksellä olevan kiinteän langan elektrodipositiivinen (DCEP) napaisuus.
- Aseta koskettimen kärjen ja työskentelyvälin välille 10–15 mm; pidempi ulostyöntö laskee ampeeria ja läpäisyä.
- Aseta kaasuvirtaus 12–20 l/min ja tarkista säädin liipaisin painettuna, ei levossa.
- Sovita langansyöttönopeus ja jännite keskenään; kaaren tulee kuulostaa tasaiselta pekonin paistamiselta, ei rätisevältä tai huminalta.
- Tarkista vetorullan kireys ja vuorauksen kunto – lintujen pesiminen on ruokintaongelma, ei kaariongelma.
- Kiinnitä työpalautus lähelle liitosta, ei maalattuun runkokiskoon.
- Ohuille levyille käytä 5–15 asteen työntökulmaa ja hieman korkeampaa induktanssia pehmentääksesi oikosulkusiirtoa.
- Jos haluat painavamman levyn, vedä asetta ja lisää kulkunopeutta, kunnes varpaat kastuvat puhtaasti.
Kun MIG on väärä vastaus
MIG on harvoin huono prosessi, mutta muutamissa tilanteissa toinen kaariprosessi ansaitsee paikkansa – ja muun teeskentely maksaa rahaa.
| Prosessi | Soveltuu parhaiten | Käytännöllinen paksuus | Tuulensietokyky |
|---|---|---|---|
| MIG / GMAW (kiinteä lanka, kaasu) | Puhdas myymälätyö, levyt ja keskilevyt, korkea tuotantoaste | 1-12 mm | Köyhä |
| Flux-core / FCAW-G | Työmaa- ja ulkotyöt, paksummat osat, rakenneliitokset | 6-25 mm | Hyvä |
| Stick / SMAW | Ruosteinen, likainen tai märkä metalli, korjaukset, ahtaat tilat | 3-20 mm | Erinomainen |
| TIG / GTAW | Ohuet osat, juuripassit, ruostumaton teräs ja alumiini, joissa ulkonäöllä on väliä | 0,5-6 mm | Köyhä |
Kaksi muuta poikkeusta kannattaa mainita. Äärimmäisen paksut osat – reilusti yli 25 mm – ovat yleensä nopeampia käytettäessä upotettua valokaaria tai täyteytimellä varustettua monivaihetyötä. Ja erittäin lyhyet hitsaukset hankalassa asennossa, jossa kiinnikkeen asentaminen maksaa enemmän kuin itse hitsi, sujuu usein nopeammin puikkoelektrodilla.
Missä MIG tuottaa eniten hyötyä tuotannossa
Säiliöt, paineastiat, putkikelat, tuulitornin osat ja H-palkit ovat ympäristöjä, joissa MIG-hitsaus on tehokkainta teollisessa mittakaavassa, koska jokaista niistä voidaan pyörittää.
Aluksella tai putkikelalla työ asetetaan moottoriteloilla, pistoolia pidetään kiinteässä kulmassa ja kone hoitaa matkan. Sama logiikka ohjaa torni- ja yksipaalutuotantoa, jossa pitkittäis- ja kehäsaumat hitsataan kuoren kääntyessä pilarin ja puomin alle. Säiliöiden ja putkien valmistuksessa tämä pyörimisen ja tasaisen polttimen kulman yhdistäminen muuttaa MIG:n nopeasta manuaalisesta prosessista aidosti toistettavaksi – käytännön vaikutusta käsitellään tarkemmin tässä katsauksessa kuinka hitsausrotaattorit muuttavat metallisäiliöiden ja putkien valmistusta .
Raskaat, hankalat työkappaleet käsitellään yleensä asennoittimella, ja suuret kuoret, jotka on kohdistettava ennen hitsausta, hyötyvät asennettavasta rotaattorista, jossa on hydraulinen nosto ja vaakasuora työntö, mikä vähentää nosturiaikaa kohdistusvaiheesta.
 Perinteinen 3T-hitsausasentolaite raskaille työkappaleille Kallistuva ja pyörivä kääntöpöytä jopa 3000 kg painaville työkappaleille, mikä auttaa pitämään hitsit litteinä paineastioiden, putkistojen ja rakenteiden valmistuksen aikana. Näytä tuote →
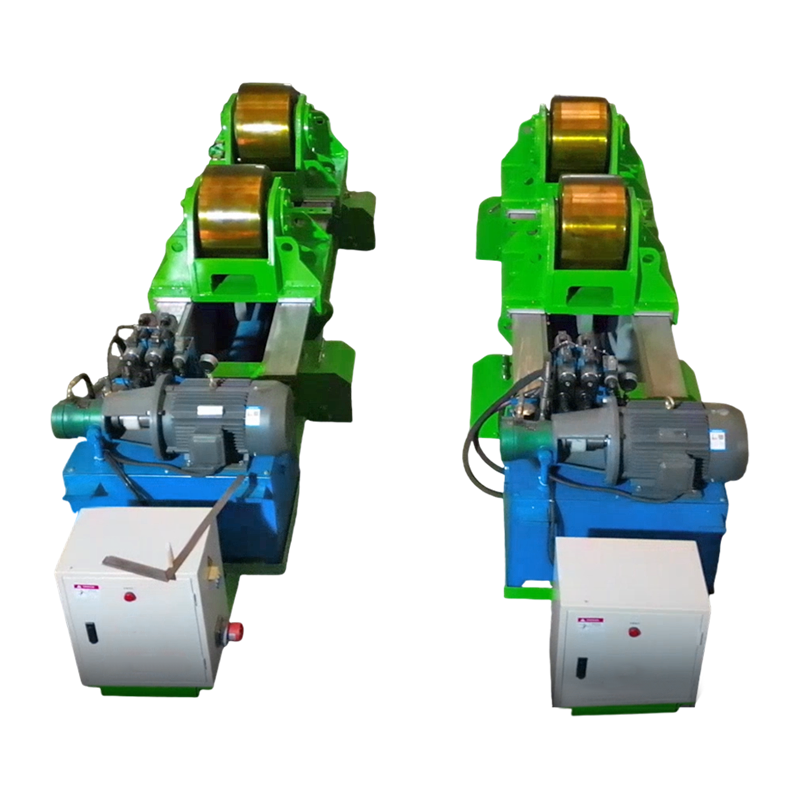 80T Fit-Up -hitsausrotaattori, jossa on hydraulinen vaakasuora työntö Hydraulinen kiinnitysrotaattori suurille sylinterimäisille kuorille, säädettävällä rullapohjalla ja vaakasuoralla työntöllä, joka tukee tarkkaa hitsauskokoonpanoa. Näytä tuote →
Yhteinen lanka kaikissa näissä tapauksissa on vakio: kaari pysyy tasaisessa asennossa, kulkunopeutta säädetään ajamalla eikä käsin, ja kuljettajat keskittyvät kaariin painovoiman taistelemisen sijaan.
Usein kysytyt kysymykset
Voidaanko MIG-hitsausta käyttää ulkona?
Ei umpilangalla ja suojakaasulla normaaleissa virtausnopeuksissa. Noin 8–10 km/h tuuli katkaisee kaasuvaipan, joten ulkotyöt siirtyvät normaalisti kaasusuojattuun täytelankaan tai odottavat suojakotelon rakentamista.
Mikä on ihanteellinen paksuusalue MIG:lle?
Hiiliteräkselle noin 3 mm - 12 mm on makea kohta, ja noin 1 mm:n levyt voidaan myös työstää oikosulkusiirrossa. 12 mm:n yläpuolella liitos tarvitsee viisteen ja useita läpikulkuja, mikä heikentää MIG:n nopeusetua.
Miksi MIG-hitsaukseni näyttää huokoiselta?
Todennäköisyysjärjestyksessä: kontaminaatio, kuten öljy, valssaushilse tai galvanointi; poikittaisvedon, joka poistaa suojakaasun; liian suuri kaasuvirtaus aiheuttaa turbulenssia; tai löysällä säätimellä, joka sopii imuilman linjaan.
Onko MIG hyvä pysty- ja ylähitsaukseen?
Se toimii, mutta se ei ole enää parhaimmillaan. Pystysuuntainen nosto vaatii pienemmän langansyöttönopeuden ja kevyen kudoksen altaan ohjaamiseksi, ja yläpuolinen hitsaus vähentää sekä pinnoitusnopeutta että käyttäjän mukavuutta, joten tuottavuus laskee yleensä kolmanneksen tai enemmän.
Mikä kaasuseos antaa parhaat MIG-tulokset miedolla teräksellä?
Seos, jossa on 75–85 % argonia tasapainoisen CO2:n kanssa, kattaa suurimman osan työstä: korkeampi CO2 parantaa tunkeutumista ja kostuvuutta likaiselle levylle, kun taas korkeampi argonpitoisuus tasoittaa kaaria ja vähentää roiskeita ohuella materiaalilla.
Yksinkertaisesti sanottuna MIG-hitsaus on tehokkainta, kun keskipaksuista puhdasta metallia hitsataan tasaisessa tai vaakasuorassa asennossa sisätiloissa vakaalla kaasusuojalla ja jännitteeseen sovitetulla langansyöttönopeudella. Valitse oikeat olosuhteet ja prosessi tarjoaa täyden nopeuden, tunkeutumisen ja ulkonäön. kiinnitä työkappale niin, että työ tulee kaarelle, ja samat ehdot pätevät kahdeksan tuntia vuorossa kahdeksan minuutin sijasta.