Kyllä – ruostumaton teräs voidaan hitsata onnistuneesti, ja useimmilla valmistusliikkeillä on jo laitteet siihen. Materiaali ei ole hauras tai "hitsaamaton"; se yksinkertaisesti rankaisee huonosta valmistelusta enemmän kuin miedosta teräksestä. Ruostumaton teräs on terässeos, jossa on vähintään 10,5 % kromia, joka muodostaa passiivisen oksidikerroksen, joka kestää korroosiota. Tämä kerros on myös syy, miksi lämpö, saastuminen ja täyteaineen valinta ovat niin tärkeitä: hyvän hitsin on säilytettävä korroosionkestävyys, ei vain liitettävä kahta osaa.
Käytännön vastaus on, että hitsattavuus riippuu laadusta, prosessista ja palveluympäristöstä. Austeniittiset laadut, kuten 304L ja 316L, ovat yleisiä säiliöissä, putkissa, elintarvikelaitteissa ja arkkitehtuuritöissä. Ferriittiset, martensiittiset ja duplex-laadut käyttäytyvät eri tavalla, joten menettelyn tulisi vastata todellista perusmetallia yleisen "ruostumattoman" etiketin sijaan.
Mitkä hitsausprosessit sopivat ruostumattomalle teräkselle?
TIG-, MIG- ja puikkohitsaus toimivat kaikki ruostumattoman teräksen kanssa; Oikea valinta riippuu paksuudesta, viimeistelystä ja tuotantomäärästä. TIG antaa puhtaimman hallinnan ohuissa levy- ja putkenjuurissa, MIG on nopeampi tuotantotyössä ja puikko pysyy hyödyllisenä kenttäkorjauksissa ja raskaammissa osissa.
| Prosessi | Tyypillinen ruostumaton työ | Käytännöllinen paksuusalue | Kaupan huomautus |
|---|---|---|---|
| TIG / GTAW | Ohut levyt, putken juuret, saniteettiputket, tarkkuuskokoonpanot | Noin 0,5-6 mm | Puhtain valokaaren ohjaus; hitaampi matkanopeus |
| MIG / GMAW | Tuotantohitsaus, rungot, säiliöt, paksumpi levy | Noin 1-12 mm | nopea laskeutuminen; tarvitsee oikean ruostumattoman langan ja kaasuseoksen |
| Stick / SMAW | Korjaustyöt, kenttävalmistus, raskaampi levy | Noin 2-12 mm | Lisää kuonapuhdistusta; vähemmän sopiva ohueen kosmeettiseen työhön |
| SAW | Raskas levy ja pitkät suorat saumat | Yleensä 8 mm ja enemmän | Korkea laskeuma; ei ohutlevyprosessia |
Resistanssihitsausta ja laserhitsausta käytetään myös ruostumattomaan teräkseen tietyissä tuotantoolosuhteissa, mutta ne edellyttävät materiaalin ympärille rakennettuja laitteita ja menettelytapoja. Yleisessä valmistuksessa TIG ja MIG kattavat useimmat ruostumattoman teräksen työt.
Täytemetalli ja suojakaasu: Yhdistä perusmetalliin
Käytä täyteainetta, joka vastaa perusmetallin korroosioluokkaa, älä syöttölaitteessa jo olevaa täyteainetta. 304L osassa tulee normaalisti käyttää ER308L-täyteainetta, kun taas 316L:n työ vaatii ER316L:n. Lievää teräslankaa käyttämällä voi muodostua hitsi, joka näyttää aluksi hyväksyttävältä, mutta sakka ruostuu ja voi epäonnistua syövyttävässä käytössä.
| Epäjalo metalli tai liitos | Tyypillinen täyteaine | Syy |
|---|---|---|
| 304 / 304L | ER308L | Täyttää yleisen korroosionkestävyyden ja vähähiilisen tavoitteen |
| 316 / 316L | ER316L | Tarjoaa molybdeeniä kloridipitoiseen huoltoon |
| 304 ruostumattomasta mietoon teräkseen | ER309L | Korkeaseosinen täyteaine auttaa sietämään laimentumista hiiliteräspuolelta |
| Duplex ruostumaton | ER2209 tai vastaava kaksipuolinen täyteaine | Tukee tasapainoista ferriitti-austeniittimikrorakennetta |
Suojakaasu vaikuttaa myös väriin, tunkeutumiseen ja korroosionkestävyyteen. TIG käyttää yleensä argonia. MIG käyttää usein argon-rikasta seosta pienellä määrällä happea tai kolmisekoitusta menetelmästä riippuen. CO2-raskaat seokset voivat lisätä hiilen talteenottoa ja vähentää korroosionkestävyyttä joissakin austeniittisissa hitseissä, joten varmista kaasun erittely ennen tuotantoa.
Lämmön syöttö, vääristymä ja korroosionkestävyys
Austeniittisen ruostumattoman teräksen lämmönsyöttö on pidettävä alhaisena ja läpikulkulämpötila alle noin 150 °C (302 °F); hallitsematon lämpö on yleisin syy, miksi hyvännäköinen hitsi ei toimi. Ruostumaton teräs laajenee ja johtaa lämpöä eri tavalla kuin mieto teräs, joten liiallinen lämpö voi aiheuttaa vääntymistä, lämpösävyä ja korroosionkestävyyden menetystä.
Noin 425–850 °C:n lämpötilassa standardit 304 ja 316 voivat muodostaa kromikarbideja raerajoille. Tämä vähentää pinnan suojaamiseen käytettävissä olevaa kromia, jota usein kutsutaan herkistymiseksi. Vähähiiliset "L"-laadut ja stabiloidut lajikkeet vähentävät riskiä, mutta ne eivät oikeuta huonoa lämmönhallintaa. Käytä stringer-helmiä, ohita hitsaus, backstep-sekvenssit, kuparitausta ja hyvin sovitettuja kiinnikkeitä vääristymien rajoittamiseksi.
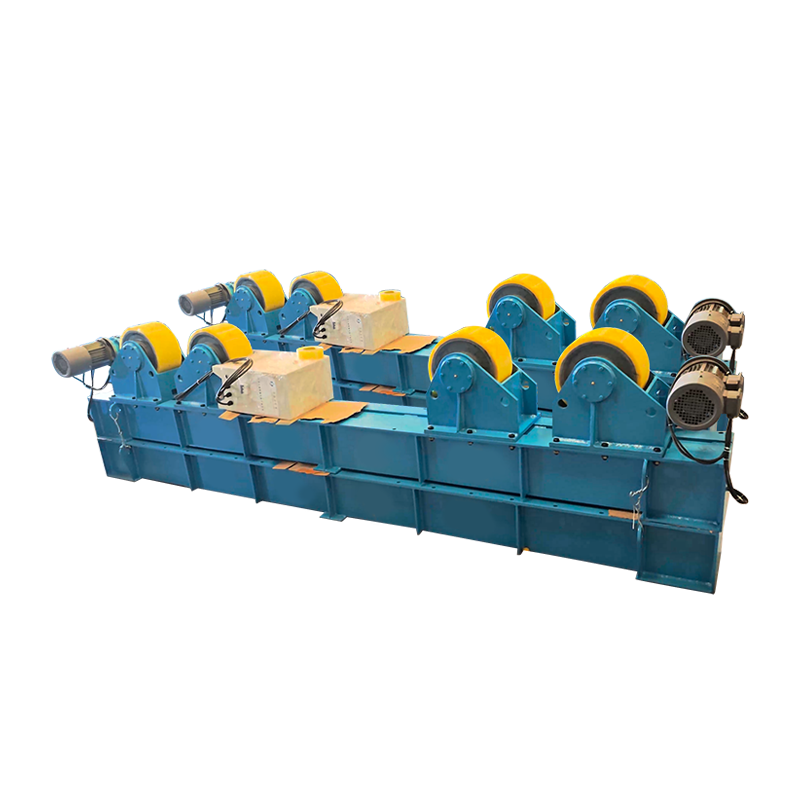
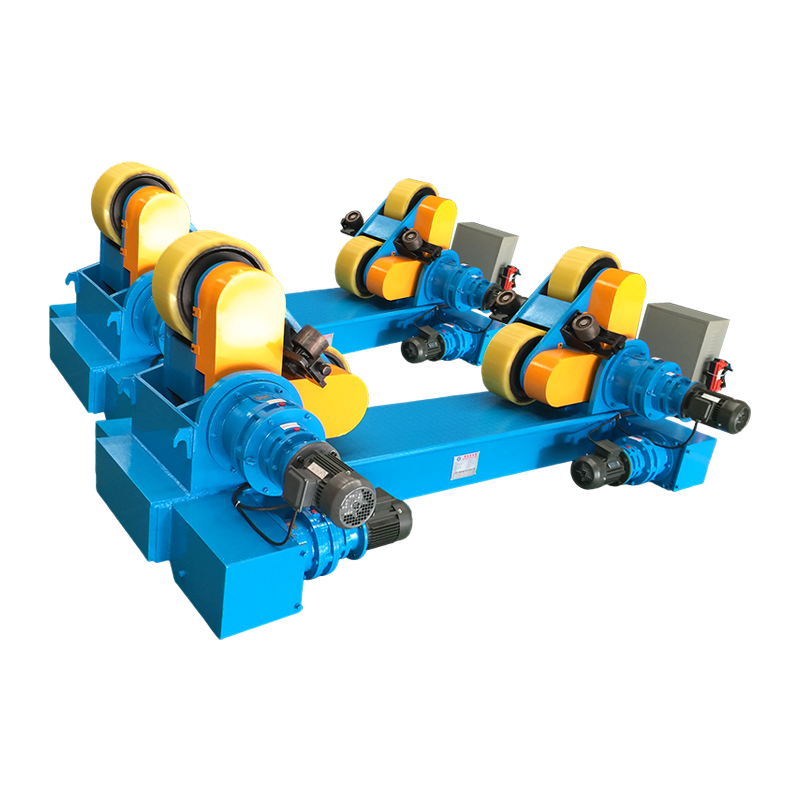
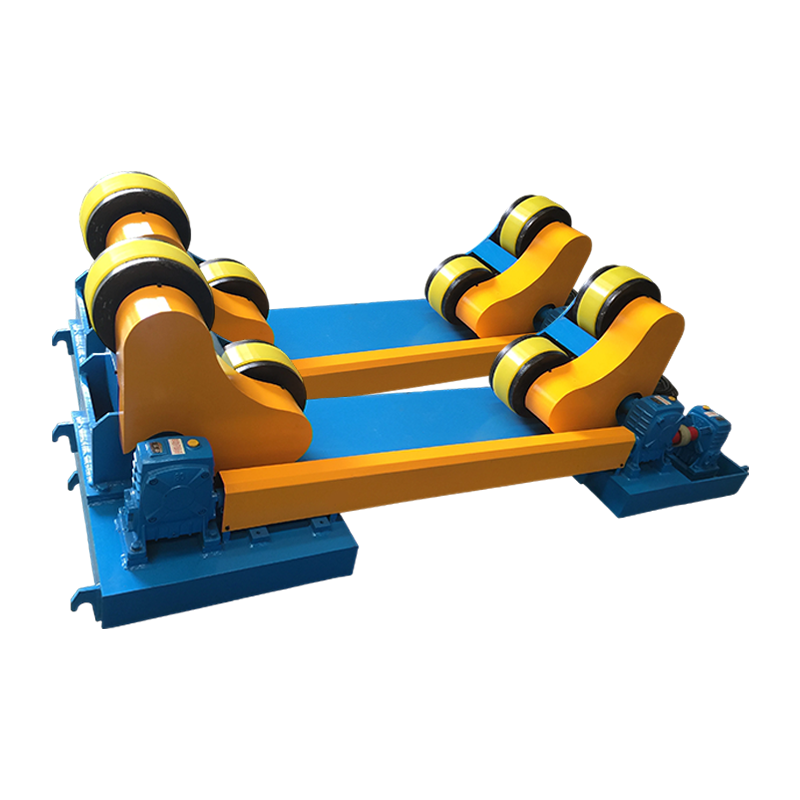
Putkien ja säiliöiden kuorissa hitsausrotaattori pitää osan pyörimässä tasaisella nopeudella, jotta kaari pysyy tasaisessa tai vaakasuorassa asennossa. Tällä johdonmukaisuudella on merkitystä ruostumattomassa teräksessä, koska kulkunopeuden muutokset näkyvät lämmöntuontimuutoksina. Katso sovelluksesta tarkemmin katso hitsausrotaattorit säiliö- ja putkitöissä .
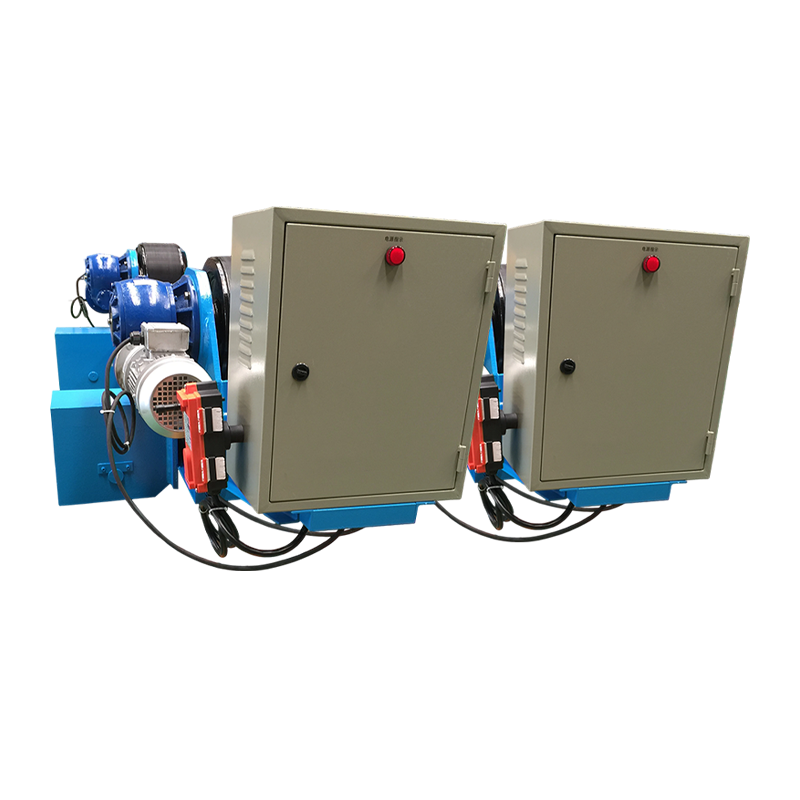 10T säädettävä hitsausrotaattori ajautumisen estoohjauksella 10 tonnin säädettävä hitsausrotaattori anturipohjaisella ajautumisen estoohjauksella lieriömäisten ja litteän työkappaleiden vakaaseen kohdistamiseen sauman hitsauksen aikana. Näytä tuote →
Kiertäjä, jossa on ajautumisen esto, on hyödyllinen pitkissä saumoissa, joissa kuori yrittää kävellä. Tavoitteena ei ole vain kääntää osaa, vaan pitää toistettavan hitsausasennon, kun käyttäjä keskittyy kaaren pituuteen, kaasun peittoon ja kulkunopeuteen.
Valmistelu ja puhdistus ratkaisevat hitsin laadun
Puhdista ruostumaton teräs välittömästi ennen hitsausta; kontaminaatio on suurin syy huokoisuuteen, värinmuutokseen ja korroosion epäonnistumiseen. Öljy, rasva, kosteus, maali, markkeri, liima ja hiiliteräspöly voivat kaikki vahingoittaa hitsin pintaa tai aiheuttaa huokoisuutta.
- Käytä erityistä ruostumattomasta teräsharjaa; hiiliteräsharjat voivat jättää ruostuvia rautahiukkasia.
- Pyyhi liitos- ja täytelanka asetonilla tai alkoholilla ja anna kuivua.
- Poista valssihilse, oksidi ja voimakas lämpösävy hitsausalueelta ennen hitsausta, kun toimenpide sitä vaatii.
- Tyhjennä putki ja putki argonilla, kun tarvitaan täysi tunkeutuminen ja takapuoli altistuu syövyttävälle toiminnalle.
- Pidä istuvuus tiukkana ja yhtenäisenä; leveät välit pakottavat hitsauskoneen lisäämään lämpöä ja täyteainetta.
Puhdista hitsauksen jälkeen värjäytymät ja lämpösävyt, kun tekniset tiedot niin vaativat. Peittaus ja passivointi palauttavat passiivisen kerroksen moniin ruostumattomiin valmisteisiin, erityisesti elintarvike-, lääke- ja meripalveluissa.
Yleisiä vikoja ja käytännön korjauksia
Useimmat ruostumattoman teräksen hitsausvirheet johtuvat kolmesta syystä: kontaminaatiosta, liiallisesta kuumuudesta ja kadonneesta kaasupeitosta. Korjaus on yleensä pikemminkin menettelyllinen kuin erilainen koneasetus.
| Vika | Todennäköinen syy | Käytännöllinen korjaus |
|---|---|---|
| Huokoisuus | Öljy, kosteus, veto, alhainen kaasuvirtaus, likainen täyteaine | Puhdista sauma, tarkista kaasun virtaus, suojaa kaari, käytä kuivaa täyteainetta |
| Vääntyminen | Liikaa lämpöä, epätasainen järjestys, huono istuvuus | Kiinnitä osa, käytä backstep- tai ohitushitsausta, vähennä ampeeria |
| Herkistyminen | Pitkittynyt aika 425-850°C välillä | Pienempi lämmöntuotto, säädä läpimenolämpötilaa, määritä L-luokan materiaali |
| Kuuma halkeilu | Huono istuvuus, korkea pidättyvyys, väärä täyteaineen kemia | Käytä määritettyä täyteainetta, paranna istuvuutta ja vähennä rajoituksia mahdollisuuksien mukaan |
| Lämpöväri | Altistuminen hapelle lämpötilassa | Paranna kaasupeittoa, puhdista takapuoli, puhdista ja passivoi hitsauksen jälkeen |
Kun laitteiden sijoittelu kannattaa
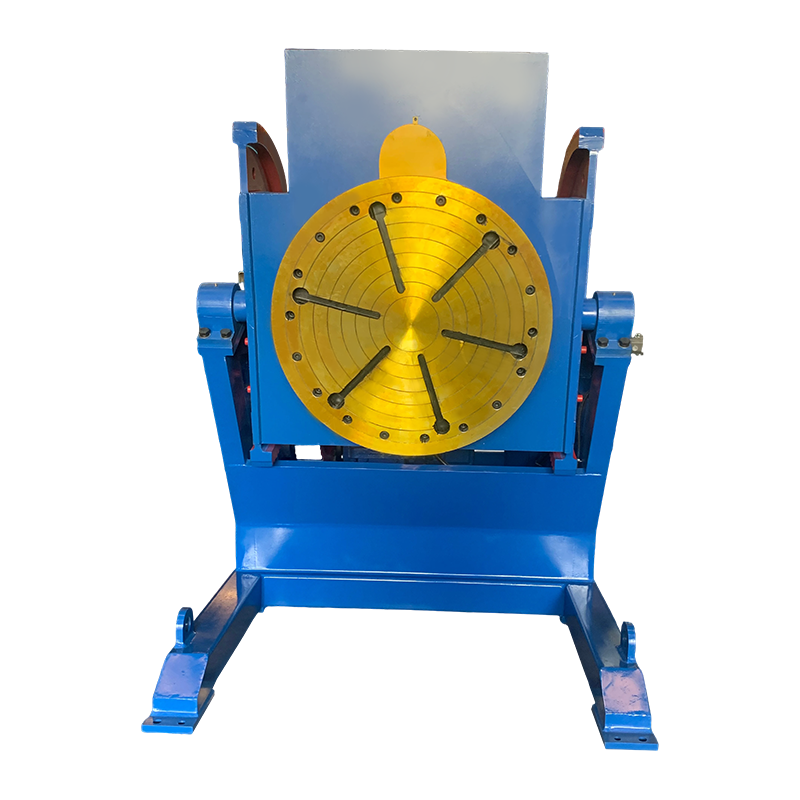
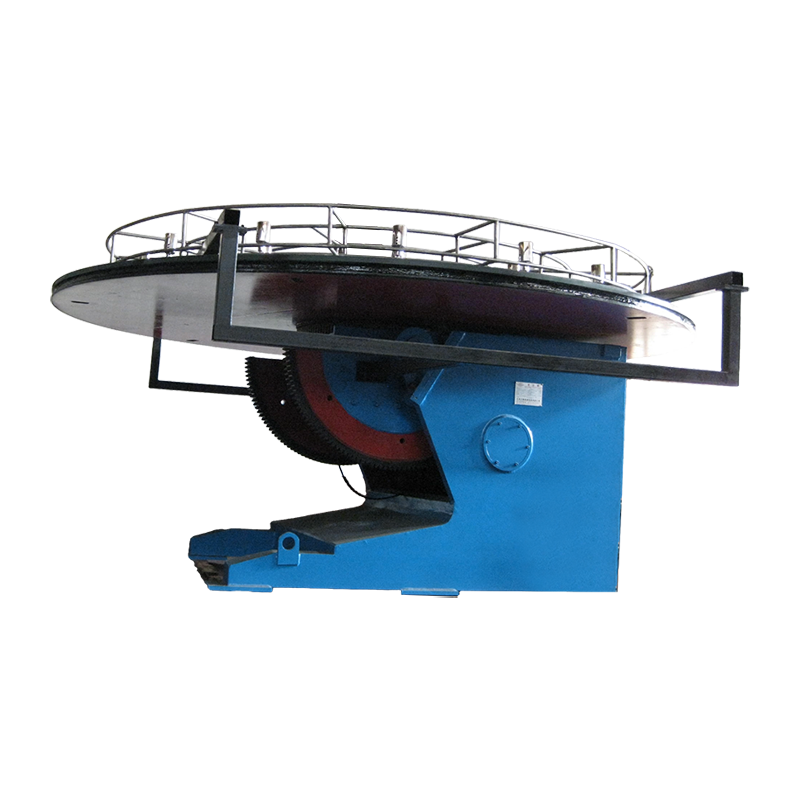
Laitteiden sijoittaminen kannattaa, kun ruostumattoman teräksen työ on toistuvaa, raskasta tai vaatii tasaisen polttimen kulman. Rotaattori kääntää putkea, säiliön kuoria ja sylintereitä kontrolloidulla nopeudella. Asemointilaite kallistaa työkappaletta niin, että hitsaus on tasaisesti tai vaakasuorassa, mikä on helpompi hallita kuin pysty- tai yläpuolinen hitsaus.
Pienille ruostumattomille kokoonpanoille servo-ohjattu asennoitin antaa tarkan pyörimisen ja toistettavan indeksoinnin. Tämä auttaa, kun useat osat tarvitsevat saman hitsaussarjan ja käyttäjän on säilytettävä vakaa poltinkulma. Katso yleiskatsaus hitsausasennot ja valmistuksen tehokkuus .
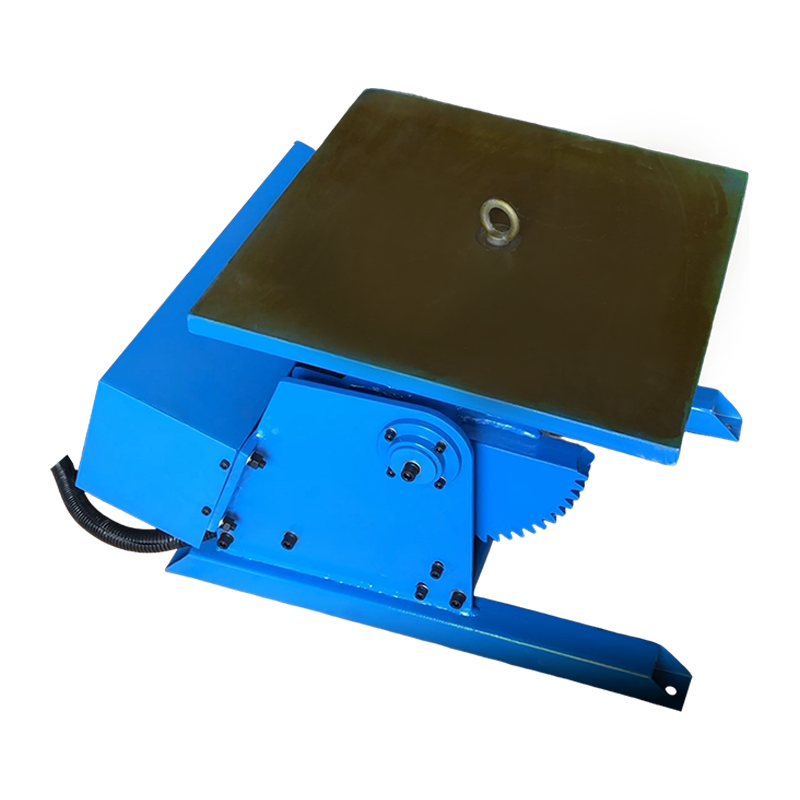 300KG:n hitsausasennostaja servoohjauksella sales@weldnicefactory.com Näytä tuote →
Ruostumattomasta teräksestä valmistettujen astioiden pitkittäissaumoissa TIG-pylväs ja puomi pitävät polttimen, kun työkappale tai kelkka liikkuu hallitulla nopeudella. Tämä on erityisen hyödyllistä, kun menettely edellyttää tasaista kaaren pituutta ja rajoitettua käyttäjän liikettä.
 TIG-pylvään ja puomin hitsaustuki TIG-pylväs ja puomi polttimen tarkkaan sijoitteluun, liikkumiseen ja värähtelyyn ohutseinäisissä ja tarkkuuskomponenteissa, mukaan lukien ruostumattomat astian saumat. Näytä tuote →
Usein kysytyt kysymykset
Voitko hitsata ruostumatonta terästä MIG-hitsauskoneella?
Kyllä, MIG-hitsauskone voi hitsata ruostumatonta terästä, kun se on varustettu ruostumattomalla lisäainelangalla ja sopivalla argonpitoisella suojakaasulla. Mieto teräslanka ja CO2-raskas kaasuseos eivät anna samaa korroosionkestävyyttä, vaikka hitsi näyttää hyväksyttävältä.
Voitko hitsata ruostumatonta terästä mietoon teräkseen?
Kyllä, ruostumaton teräs voidaan hitsata mietoon teräkseen, yleensä ER309L-täyteaineella ja kontrolloidulla laimennuksella. Liitos on käytännöllinen rakenteellisiin tai ei-kriittisiin sovelluksiin, mutta se ei välttämättä vastaa täysin ruostumattoman hitsin korroosiokykyä.
Tarvitseeko ruostumaton teräs esilämmitystä?
Useimmat austeniittiset ruostumattomat teräslajit eivät tarvitse esilämmitystä, eikä niitä yleensä tule ylikuumentaa. Ferriittiset ja martensiittiset teräslajit saattavat vaatia esikuumennusta tai hitsauksen jälkeistä lämpökäsittelyä laadusta ja menetelmästä riippuen, joten noudata hyväksyttyä hitsausmenettelyä yleisen säännön sijaan.
Miksi ruostumaton hitsi ruostuu?
Ruostumaton hitsi ruostuu, kun passiivinen kerros on vaurioitunut tai sakka on saastunut. Yleisiä syitä ovat hiiliteräsharjat, mieto terästäyte, huono kaasupeitto, voimakas lämpösävy, kosteus ja epäonnistuminen valmiin hitsin puhdistamisessa tai passivoinnissa.
Käytännössä onnistunut ruostumattoman teräksen hitsaus edellyttää pientä ohjausta: sovita täyteaine, pidä lämpö toimenpiteen sisällä, puhdista liitos, suojaa hitsi oikealla kaasulla ja käytä kohdistuslaitteita, kun se parantaa sakeutta. Materiaali on hitsattavaa, mutta se palkitsee kurinalaisen myymäläkäytännön.