Vastaa ensin: metallin valmistuksen työkaluja ja laitteita, jotka päättävät työstä kannattavuuden, ovat koneet, jotka leikkaavat levyä, kääntävät työkappaletta ja pitävät polttimen paikoillaan - eivät työkalut käsityökalulaatikossa. Myymälärakennuksessa halkaisijaltaan 3 m:n astioita tai 12 m rakennepalkkeja, se tarkoittaa neljää ryhmää: leikkauskoneet, työnpito- ja asemointilaitteet (rotaattorit ja asennoittimet), hitsausautomaatio (pylväs- ja puomijärjestelmät, hitsauspäät) ja tukiosat kuten hiomakoneet, kiinnikkeet, mittaustyökalut, savunpoisto ja henkilönsuojaimet.
Metallin valmistus määritellään yleensä neljäksi toimenpiteeksi: massan leikkaaminen mittoihin, muovaus valssaamalla, taivuttamalla tai puristamalla, liittäminen hitsaamalla tai pulteilla ja viimeistely hiomalla, puhalluksella ja maalaamalla. Jokaisella toiminnolla on oma laiteluettelonsa, ja prioriteetit muuttuvat osakoon mukaan. Peltityötä hallitsevat leikkurit, jarrupuristimet ja käsityökalut, kun taas raskasta tankkien, tornien, putkien ja rakenneteräksen valmistusta hallitsevat painoa ja lämpöä käsittelevät koneet.
Tässä käytännön koe. Vaakasuoraan hitsattu 30-tonninen, halkaisijaltaan 3 m:n säiliökuori vie kahdelle hitsaajalle suunnilleen yhden työvuoron kehäsaumaa kohden, koska heidän on pysähdyttävä, sijoitettava uudelleen nosturilla ja kiivettävä takaisin paikoilleen. Aseta sama kuori moottorikäyttöiseen hitsausrotaattoriin pitäen saumaa tasaisessa asennossa, ja samat kaksi hitsaajaa viimeistelevät sauman noin 40 minuutissa käyttämällä uppokaarihitsausta 500-700 A. Tämä yksittäinen muutos on yleensä arvokkaampi kuin toisen hitsauskoneen ostaminen.
Leikkuulaitteet ensin: liekki, plasma vai laser?
Leikkaus on ensimmäinen askel jokaisessa valmistustyössä, ja juuri siinä väärä kone tekee eniten jälkikäsittelyä, koska leikattu reuna, joka on epäkulmainen tai lämmön vaikutuksesta vääntynyt, ei sulkeudu siististi hitsausliitoksessa.
Miten pääleikkausprosessit verrataan keskenään
Alla olevat luvut ovat tyypillisiä kaupan arvoja. Tarkat luvut riippuvat koneesta, kaasu- tai suutinsarjasta ja materiaalilaadusta.
| Prosessi | Tyypillinen paksuus | Kerfa ja suvaitsevaisuus | Mihin se sopii |
|---|---|---|---|
| Happipolttoaine (liekki) | 6-150 mm ja enemmän | Rauma 2-4 mm, toleranssi noin /-1,5 mm, leveä lämpövaikutusalue | Paksu hiiliteräslevy ja rakenteelliset profiilit; alin hinta metriä kohti yli 25 mm |
| Hieno plasma | 0,5-50 mm | Rauma 1,5-3 mm, toleranssi lähellä /-0,5 mm, kevyttä kuonaa joissakin lajeissa | Ruostumaton teräs ja alumiini, sekamateriaaliliikkeet, kohtalainen paksuus |
| Kuitu laser | 0,5-25 mm, ohuempi on nopeampi | Rauma 0,2-0,5 mm, toleranssi lähellä /-0,1 mm, minimaalinen vääristymä | Kiinnikkeet, levyt ja tiukat sisäkkäisyydet, joissa suorituskyvyllä on merkitystä |
Mitä tarkistaa CNC-leikkauskoneessa
- Pöydän koon ja kiskon pituuden on vastattava suurinta realistisesti ostamaasi lautasta sekä sisäkkäismarginaali.
- Käyttötyyppi: kaksipuoleinen portaali leveille pöydille; yksipuolinen käyttö on halvempaa, mutta poikkeaa kuormituksen alaisena.
- Ohjaus- ja sisäkkäisohjelmistot: offline-ohjelmointi säästää yleensä enemmän aikaa kuin suurempi leikkausnopeus.
- Savun ja pölynpoisto, joka suojaa käyttäjää ja jota tarvitaan useimmissa korjaamoissa.
- Toistettavuus: pyydä luku millimetreinä metriä kohden ja tarkista se leikatulla näytteellä esitteen sijaan.
- Vaihtoehdot, joista kannattaa maksaa: automaattinen polttimen korkeudensäätö, viistoleikkuupäät ja kaksoispolttimen liekkileikkaus pitkille suorille reunoille.
Työnpito ja sijoittelu: laitteet, jotka maksavat takaisin nopeimmin
Jos liikkeellä on varaa vain yhteen päivitykseen, asemointi on yleensä parempi sijoitus kuin toiselle hitsaajalle, koska sijoittelu muuttaa hitsausasennon pystysuorasta tai yläpuolisesta tasaiseksi, ja tasainen on paikka, jossa korkeat saostusnopeudet ovat mahdollisia.
Hitsausrotaattorit: sovita pyöräsarja kuoreen, ei vain vetoisuutta
Hitsausrotaattori, jota kutsutaan myös kääntötelaksi, rullarungoksi tai putken rotaattoriksi, on pari moottorikäyttöisiä ja välipyöriä, jotka pyörittävät sylinterimäistä työkappaletta hitsauspään tai manuaalisen hitsauslaitteen alla. Kantavuus on mitoitettu paria kohti, ja sen on katettava työkappale, työkalut ja mahdolliset sisäiset kiinnikkeet; 100 t sarja ei ole ylilyönti 80 t kuorelle, koska keskimmäinen sauma siirtää kuorman yhdelle pyörälle.
- Pyörätyyppi: polyuretaanipyörät suojaavat koneistettuja tai maalattuja pintoja, teräspyörät kantavat raskaimman kuorman.
- Kokoonpano: itsekohdistuvat yksiköt antavat työkappaleen säätää pyörän kulman, joka sopii eri halkaisijoille; säädettävät yksiköt käyttävät kiinteitä kulmia ja sopivat yhden halkaisijan toistuvaan tuotantoon; asennettavat rotaattorit lisäävät hydraulisen noston ja vaakasuoran työnnön säiliön kuorien pitkittäissaumojen sulkemiseksi.
- Halkaisijaalue: koneet määritetään työn minimi- ja enimmäishalkaisijan mukaan, joten tarkista, että valikoima kattaa sekä pienimmän että suurimman säiliösi.
- Ajo ja ohjaus: taajuusmuuttaja, jossa on riippu- tai jalkasäädin, pyörimisnopeudet tyypillisesti 100-1000 mm minuutissa, plus linjaus.
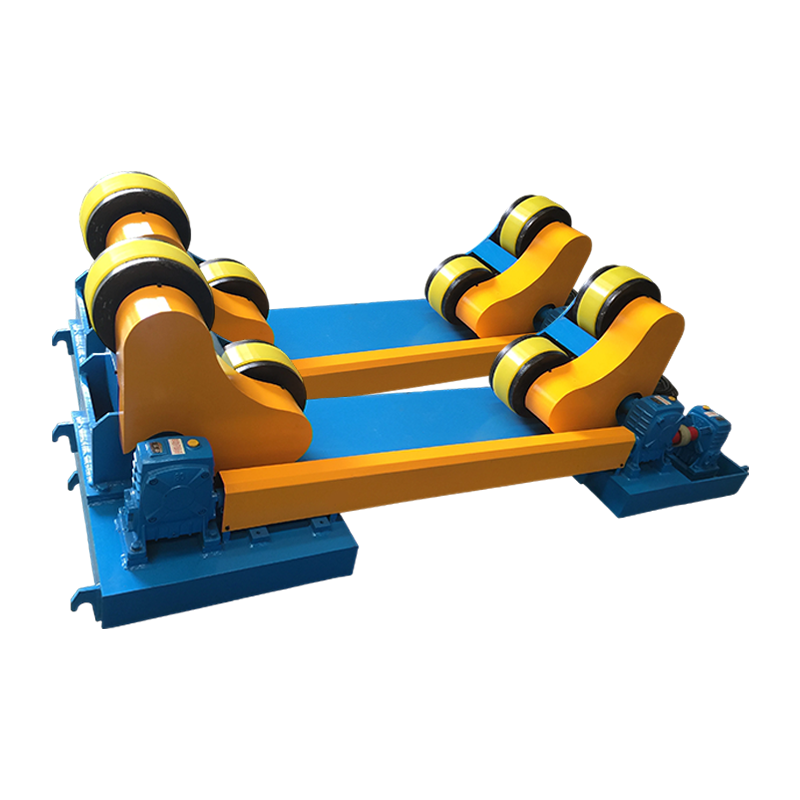
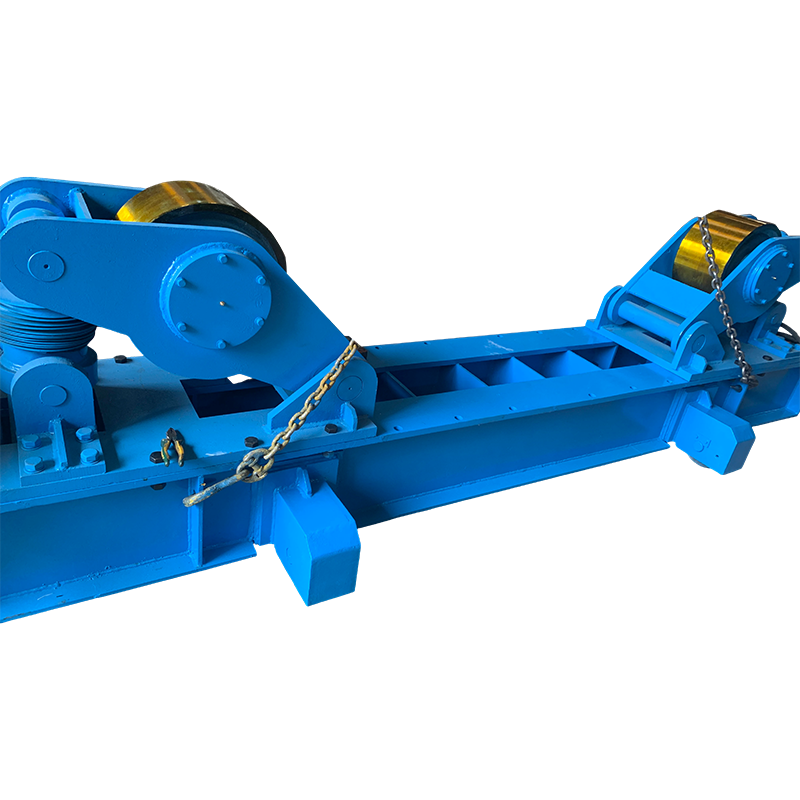 100T Fit-Up -hitsausrotaattori manuaalisella kiertoradalla Raskas 100 tonnin kiinnitysrotaattori lieriömäisille työkappaleille; manuaalinen kiskon liike, säädettävä keskietäisyys ja vakaa sauman hitsaustuki suurille aluksille. Näytä tuote →
Suurille aluksille 100 t luokan sovitettu rotaattori manuaalisella kiertoradalla on yleinen lähtökohta, ja sama logiikka selittää kuinka hitsausrotaattorit muuttavat metallisäiliöiden ja putkien valmistusta käytännössä.
Hitsausasennoittimet: vääntömomentilla ja epäkeskisyydellä on enemmän merkitystä kuin kuormitusarvolla
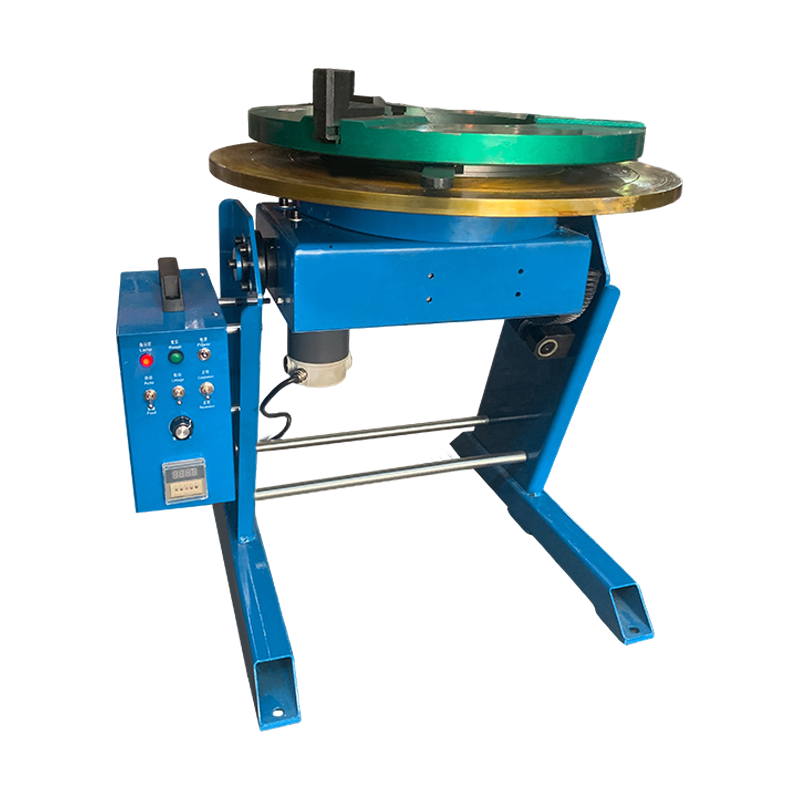
Hitsausasennon säädin määritellään vääntömomentilla, joka ilmaistaan yleensä kNm:nä, yhdessä kuorman epäkeskisyyden kanssa, ei pelkällä kuormalla kilogrammoina. 3 t asennoittimella, jossa on suuri pöytä, voi tuottaa vain 3-6 kNm kääntömomenttia, ja pitkä työkappale puristettuna pois pöydän keskeltä moninkertaistaa tarpeen.
- Kuorma vs. vääntömomentti: pyydä toimittajaa laskemaan todellisen osasi ja sen painopisteen perusteella.
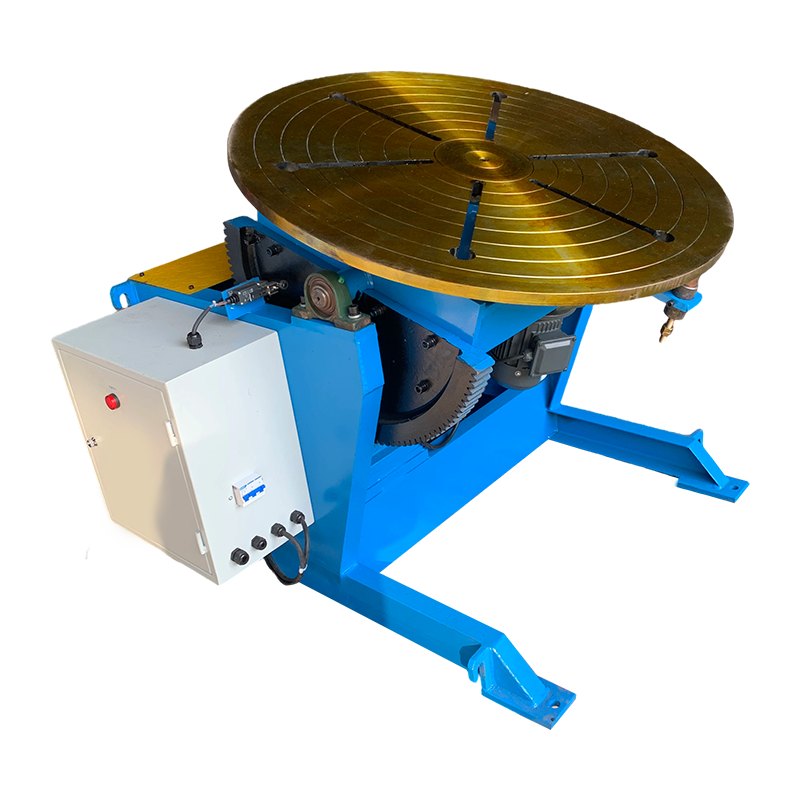
- Kokoonpano: perinteiset yksipylväiset kääntöpöydät kantavat 30 kg - kymmeniä tonneja, kaksipylväiset ja L-tyypin pöydät käsittelevät offset- tai pitkänomaisia osia, ja servo-ohjatut yksiköt pitävät asennon tarkasti automatisoitua hitsausta varten.
- Pöydän ominaisuudet: T-urat tai kierrereiät kiinnitystä varten, ontto keskiö kaapeleille ja kaasulle sekä ilmoitettu tasausluku tarkkaa kokoonpanoa varten.
- Liike: 360 asteen kierto ja 0-90 asteen kallistus on vakiona, joten varmista hitsauksen nopeusalue kuormitukseen ja purkamiseen verrattuna.
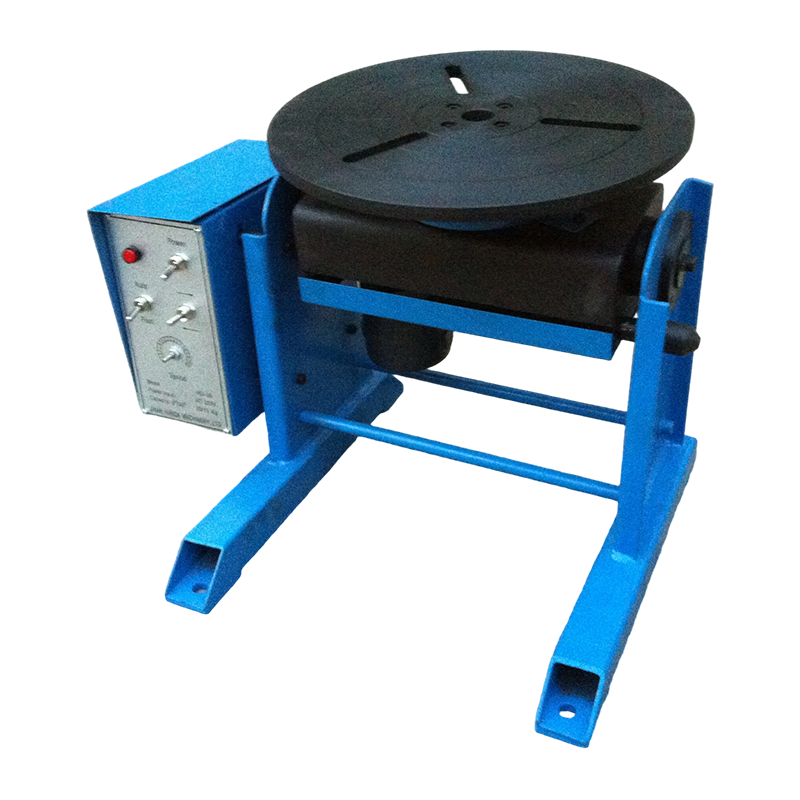
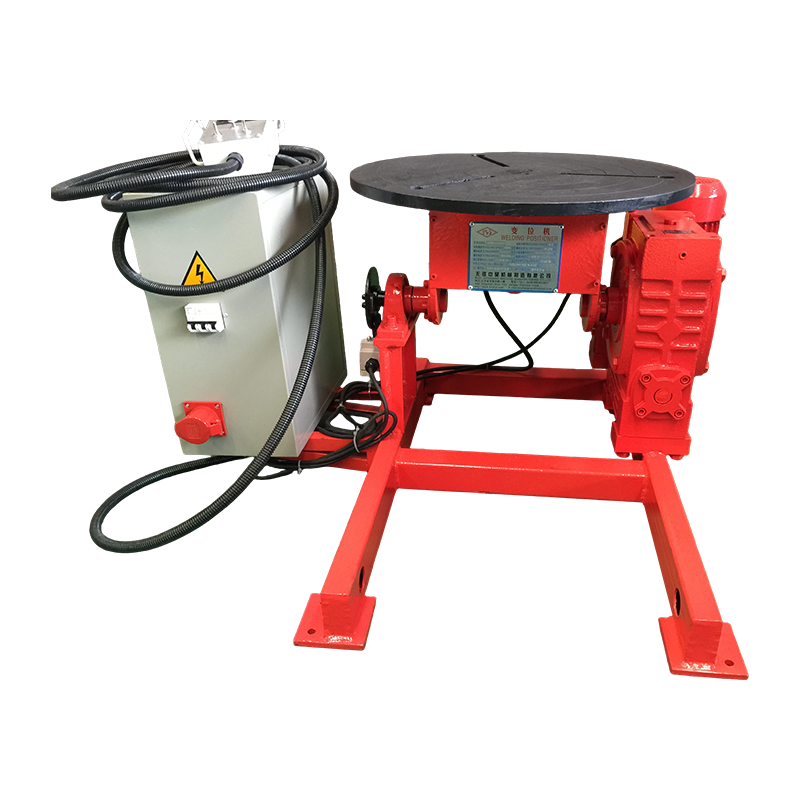
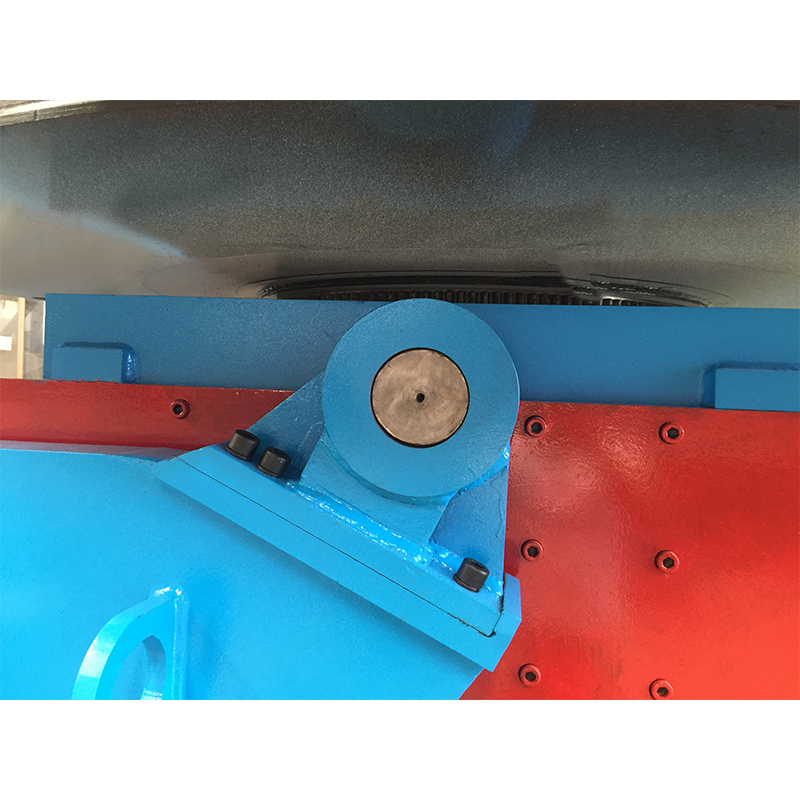 5T perinteinen hitsausasennossa keskiraskaille työkappaleille Viiden tonnin tavanomainen asennoitin, jossa kallistus ja pyöritys, muuttuvataajuinen nopeudensäätö ja useita ohjaustiloja; Soveltuu tavallisiin teollisiin työkappaleisiin samalla kun kapasiteetti ja kustannukset ovat tasapainossa. Näytä tuote →
Perinteinen 5 tonnin kääntöpöytä, jossa on vakiokierto ja kallistus, käsittelee useimmat pienet runko- ja kannakekokoonpanot; Suuremmat tai hankalat osat siirtyvät yleensä leveämpiin hitsausasennon ja kääntöpöydän valikoima .
Pylväs- ja puomijärjestelmät ja automaattinen hitsaus
Kun työkappale kääntyy luotettavasti, seuraava pullonkaula on poltin. Hitsausmanipulaattori, jota usein kutsutaan pilariksi ja puomiksi, pitää kiinni hitsauspäästä, pitää ulostyöntymisen vakiona ja antaa yhden käyttäjän suorittaa sauman ohjausasemalta sen sijaan, että hän seisoisi kaaren päällä.
SAHA vai TIG-pilari ja puomi?
- Uppokaarihitsaus sopii hiiliteräkselle noin 6 mm:stä ylöspäin, useiden kilogrammien tuntipäällystysnopeudella ja juoksutteen talteenottojärjestelmällä.
- TIG sopii ruostumattomaan teräkseen, alumiiniin ja ohuisiin, korkealaatuisiin liitoksiin; se on hitaampi ja vaatii tarkan kaaren pituuden säädön sekä kylmän langansyötön.
- Mukautetut puomit määritetään puomin iskun, pilarin korkeuden, kulkutelineen ja poikittaistyypin mukaan sopimaan pitkiin aluksiin tai rajoitettuihin laituriasetteluihin.
- Integrointi: manipulaattorit tilataan yleensä yhdessä rotaattorin ja yhteisen ohjausjärjestelmän kanssa, joten pyörimisnopeus ja hitsausnopeus pysyvät synkronoituina.
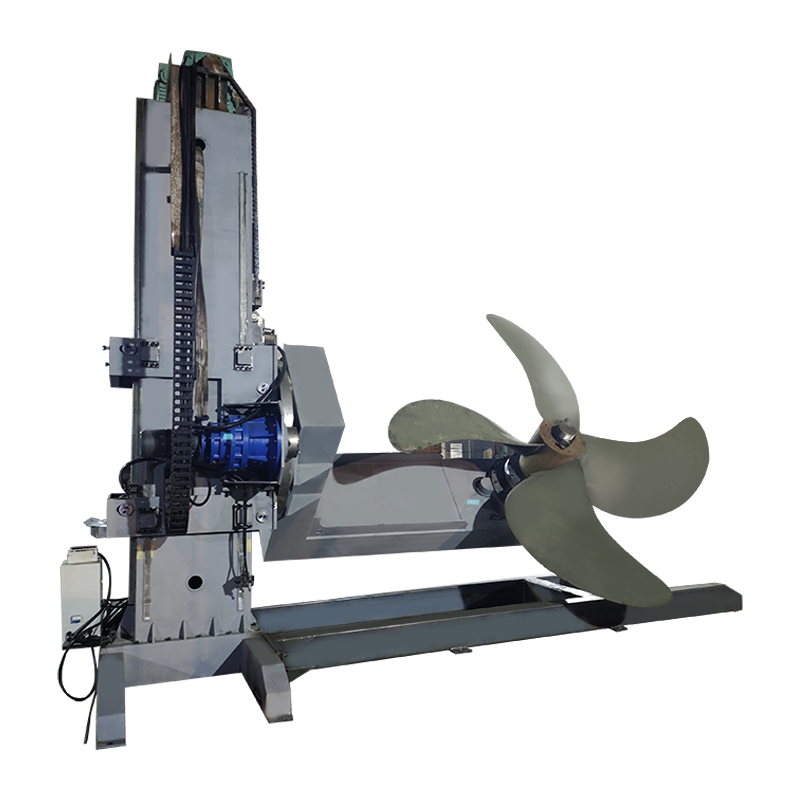
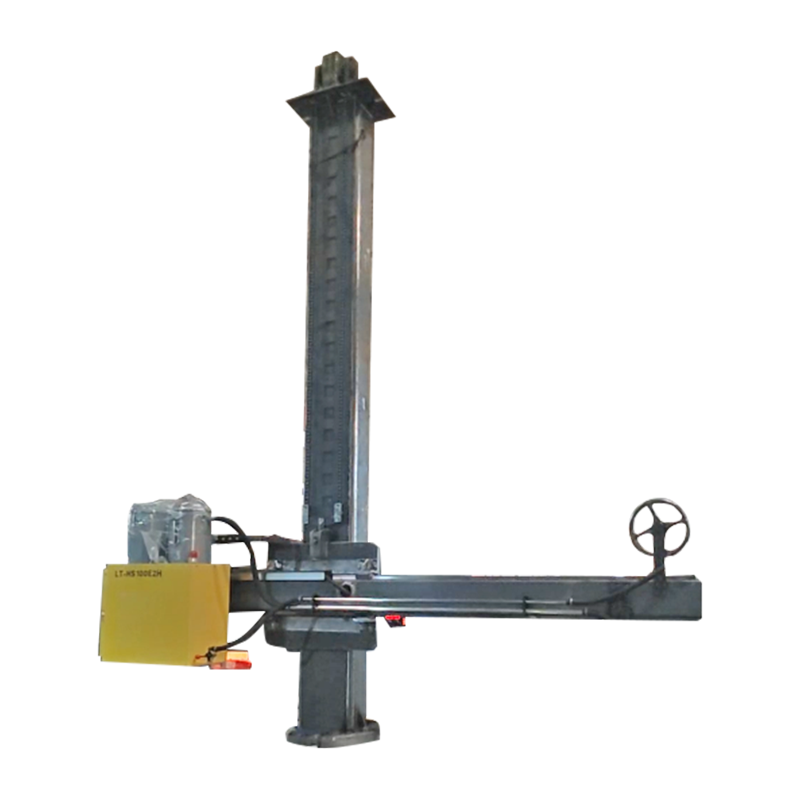 4030 Räätälöity pylväs ja puomi sähköisellä kiertoradalla Räätälöity hitsauspylväs ja puomi sähköisellä kiertoradalla; osa hitsausmanipulaattoriperhettä, jossa on tasaisesti työntyvä hitsauspää. Näytä tuote →
Tukityökalut ja tarvikkeet, joita vielä tarvitset
Pääomalaitteet eivät poista pienten esineiden tarvetta ja puuttuva puristin pysäyttää 100 t:n rotaattorin yhtä tehokkaasti kuin kuluneen hiomalaikan.
- Kulmahiomakoneet, joissa on varastossa hioma-, katkaisu- ja läppälaikkoja hitsaukseen ja reunojen valmisteluun.
- Puristimet: F-puristimet, reunakiinnikkeet, putkien kohdistuspuristimet ja vahvistimet kiinnitystä varten ennen kiinnitystä.
- Mittausvälineet: teippi, teräsviiva, hitsausmittari jalan pituudelle ja kurkun mittaamiselle, tasot ja noniersatula.
- Pinnan esikäsittely: teräsharjat, neulahilseet ja rasvanpoistotyökalut, koska huokoisuus alkaa yleensä öljystä ja myllyhilseestä.
- Savunpoisto ja henkilönsuojaimet: oikea kypärän varjostin, käsineet, nahat, kuulosuojaimet ja hengityssuojaimet ruostumattomaan ja galvanoituun työhön.
Varusteiden sovittaminen työhön: valintataulukko
Alla olevassa taulukossa on kartoitettu yleisimmät valmistusongelmat ne ratkaiseviin laitteisiin ja spesifikaatioihin, jotka ratkaisevat, toimiiko hankinta todella.
| Työ tai ongelma | Laitteet | Erittely, joka ratkaisee onnistumisen | Tyypillinen alue |
|---|---|---|---|
| Säiliöiden ja alusten kuoret | Asenna hitsausrotaattori hydraulisella nostolla | Kuorma paria kohden, halkaisija-alue, pyörän leveys | 10-1000 t |
| Putket ja paineastiat | Itsestään suuntautuva tai säädettävä hitsausrotaattori | Pyöräkokoonpano, nopeusalue, vetotyyppi | 1-300 t |
| Pienet kokoonpanot ja kehykset | Hitsausasennoin tai kääntöpöytä | Vääntömomentti kNm, epäkeskisyys, pöydän tasaisuus | 30 kg-50 t |
| Pitkät saumat veneissä | Pylväs- ja puomimanipulaattori | Puomin isku, pilarin liike, pään tyyppi | 3-8 m puomit |
| Levyjen valmistus | CNC-liekki- tai plasmaleikkauskone | Leikkuuleveys, toistettavuus, sisäkkäisohjelmisto | 1,5-4 m leveä |
Ostonäkökohdat ja yleiset riskit
Hitsauslaitteiden kalleimmat virheet ovat pikemminkin spesifikaatiovirheitä kuin valmistusvirheitä, ja ne näkyvät yleensä ennen tilauksen tekemistä.
- Käyttösuhde: ajoittainen myymäläkäyttö ja kolmivuorotuotanto ovat eri koneita, joten kysy käyttöarvoa ja moottorin eristysluokkaa.
- Vääntömomentti ja epäkeskisyys, ei vain vetoisuus: tarkista kuormituskaavio todellisesta painopisteestäsi.
- Toleranssi versus tarve: /-0,1 mm:n maksaminen leikkuupöydällä menee hukkaan polttoleikkaukseen, joka hitsataan 2 mm:n raolla.
- Varaosat ja huolto: pyörät, laakerit, käyttömoottorit, ohjauskortit ja riippuliittimet tulee olla vakio-osia tai selkeästi dokumentoituja.
- Sertifikaatit ja asiakirjat: CE-merkintä tarvittaessa, materiaalitodistukset, kytkentäkaaviot ja käyttöohje käyttäjän kielellä.
- Tehdashyväksyntätesti: käytä konetta edustavalla kuormalla ennen toimitusta ja tallenna pyörimisnopeus, melu ja lämpötilan nousu.
- Räätälöinti verrattuna standardiin: jos vain halkaisijaalue on epätavallinen, muunneltu vakiokone on yleensä halvempi ja nopeampi kuin täysin räätälöity malli.
- Asennus ja koulutus: sovi ennen allekirjoittamista, kuka toimittaa perustukset, tehon, käyttöönoton ja käyttökoulutuksen.
FAQ
Mitä eroa on hitsausrotaattorilla ja hitsausasennon säätimellä?
Hitsausrotaattori pyörittää sylinterimäistä työtä oman akselinsa ympäri, mikä sopii putkiin, tynnyreihin ja säiliön kuoriin. Hitsausasennoija kallistaa ja pyörittää työkappaletta pöydällä niin, että hitsaus voidaan tuoda mukavaan asentoon, joka sopii kehyksiin, laippoihin ja valmistettuihin kokoonpanoihin. Laivoilla työskentelevät kaupat tarvitsevat yleensä molempia.
Kuinka paljon kantavuutta tarvitsen?
Aloita raskaimmasta työkappaleesta, lisää työkalut ja kiinnikkeet, lisää 20-30 prosentin marginaali ja tarkista sitten epäkeskokuormituskotelo. Nimelliskapasiteetti edellyttää tavallisesti keskitettyä kuormitusta tasaiselle pyöräparille, joten siirtymäsauma vähentää käyttökelpoista lukua.
Pitäisikö minun valita itsesuuntautuvat vai säädettävät hitsausrotaattorit?
Itsesuuntautuvat yksiköt sopivat paremmin sekahalkaisijaan ja vaihtelevaan työhön, säädettävät yksiköt ovat parempia, kun yhtä halkaisijaa tuotetaan toistuvasti ja ennakoitavissa oleva pyörän kosketus on tärkeä, ja sovitusversiot ovat valinta, kun pitkittäissaumat on myös suljettava ja kohdistettava.
Voiko paikannuslaitteita lisätä myöhemmin?
Kyllä, mutta suunnittele ensin perustukset ja lahden layout. 100 t:n rotaattorin jälkiasennus 20 tonnin yksikölle suunniteltuun tilaan maksaa yleensä enemmän kuin itse kone, ja nosturiin pääsy on usein todellinen rajoite.
Mitkä tukityökalut ovat tärkeimpiä?
Hiomakoneet, puristimet ja mittaustyökalut. Useimmat hitsin laatuongelmat juontavat juurensa asennukseen, puhdistukseen ja mittaukseen eikä hitsausvirtalähteeseen.
Aloita spesifikaatio työkappaleesta luettelon sijaan: mittaa raskain ja pienin osa, päätä, mihin hitsausasentoon kukin sauma tehdään, ja valitse vasta sitten leikkaus-, kääntö- ja pitolaitteet, jotka pystyvät toimittamaan kyseisen asennon toistuvasti. Töitä siirtävät koneet päättävät kuinka monta tuntia vuorossa todella tuottaa.