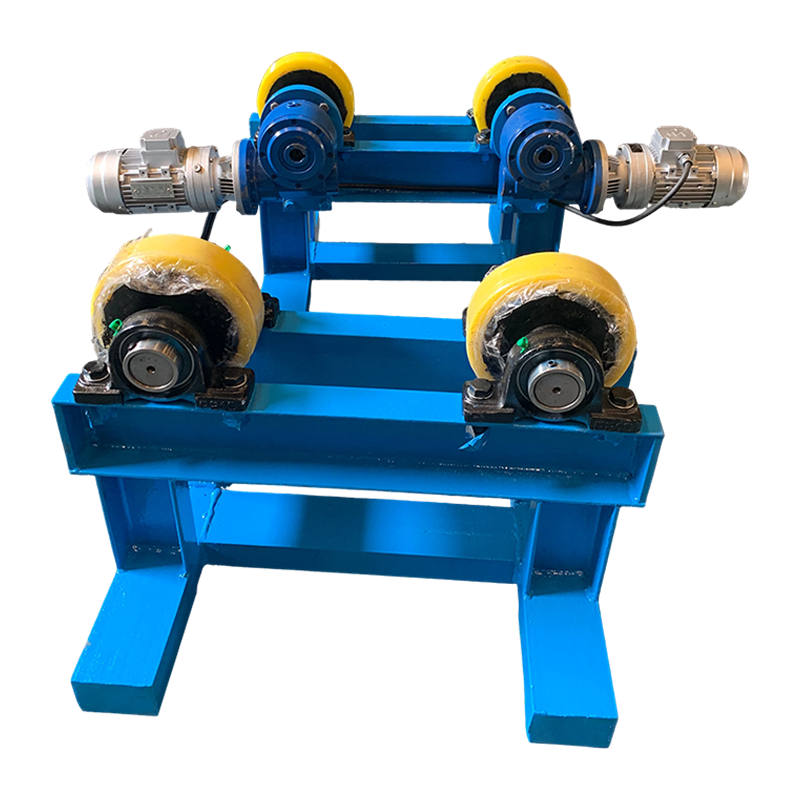
10T säädettävä hitsausrotaattori ajautumisenestolla
Tämä tuote on 10 t:n säädettävä hitsausrotaattori, jossa on anti-drift, kantavuus 10 tonnia, ja se soveltuu erityyppisten pyörivien työkappaleiden,...
See Details
Robottihitsaus prosesseissa käytetään ohjelmoitavia robottivarsia, jotka on varustettu hitsaustyökaluilla metalliosien automaattiseen liittämiseen, mikä takaa nopeammat sykliajat, tasaisemman hitsauksen laadun ja alhaisemmat pitkän aikavälin työkustannukset kuin manuaalinen hitsaus. Robottihitsauksesta on tullut nykyaikaisen valmistuksen selkäranka autojen kokoonpanolinjoista ilmailuteollisuuteen. Tässä oppaassa kerrotaan, miten kukin suuri prosessi toimii, mitkä toimialat hyötyvät eniten ja kuinka valita oikea järjestelmä toiminnallesi.
Robottihitsausjärjestelmä koostuu robottivarresta, hitsausvirtalähteestä, langansyöttölaitteesta tai elektrodin syöttöjärjestelmästä ja ohjaimesta, joka suorittaa esiohjelmoidut hitsausreitit millimetrin tarkkuudella. Robotti seuraa määriteltyä liikerataa työkappaleen poikki ja syöttää lämpöä ja täyteainetta tarkkojen parametrien mukaan – kaarijännite, langansyöttönopeus, kulkunopeus ja suojakaasuvirtaus – jotka asetetaan ohjelmointivaiheessa.
Nykyaikaiset robottihitsausjärjestelmät yhdistävät useita avainkomponentteja:
Kuusi yleisimmin käytettyä robottihitsausprosessia ovat MIG/GMAW, TIG/GTAW, pistehitsaus, laserhitsaus, plasmahitsaus ja kitkasekoitushitsaus – kukin soveltuu erilaisille materiaaleille, liitostyypeille ja tuotantomäärille.
Robotti-MIG-hitsaus on maailmanlaajuisesti laajimmin käytetty robottihitsausprosessi, ja sen osuus kaikista teollisista robottihitsaussovelluksista on arviolta 50–60 %. Kaasumetallikaarihitsauksessa (GMAW) jatkuvasti syötetty lankaelektrodi sulaa hitsausaltaaseen, kun taas suojakaasu – tyypillisesti argonin ja CO₂:n seos – suojaa sulaa metallia ilmakehän kontaminaatiolta.
Robotti-TIG-hitsaus tuottaa kaikkien kaariprosessien korkeimman hitsin laadun ja esteettisen viimeistelyn, mikä tekee siitä välttämättömän tarkkuussovelluksissa ilmailu- ja lääketieteellisten laitteiden valmistuksessa. Gas Tungsten Arc Welding (GTAW) käyttää ei-kuluvaa volframielektrodia kaaren luomiseen, ja lisäainelankaa lisätään tarvittaessa erikseen.
Robottipistehitsaus on hallitseva prosessi autojen korin valkoisessa valmistuksessa, ja yksi ajoneuvokori vaatii 3 000–5 000 yksittäistä pistehitsausta. Resistance Pistehitsaus (RSW) kiinnittää kaksi päällekkäistä metallilevyä kuparielektrodien väliin ja ohjaa korkean ampeerin sähkövirran materiaalin läpi, jolloin syntyy paikallista lämpöä, joka sulattaa levyt erillisiin kohtiin.
Robottilaserhitsaus tuottaa nopeimmat kulkunopeudet ja pienimmät lämpövaikutusalueet kaikissa sulahitsausprosessissa, ja kulkunopeus on jopa 10 metriä minuutissa ohutlevysovelluksissa. Fokusoitu lasersäde – tyypillisesti 1–20 kW:n kuitulaserlähteestä – sulattaa perusmetallin äärimmäisen tarkasti, eikä se vaadi kosketusta työkappaleeseen.
Robottiplasmahitsaus katkaisee TIG:n ja laserhitsauksen välisen kuilun ja tarjoaa syvemmän tunkeutumisen kuin TIG nopeammilla nopeuksilla ja pysyy edullisempana kuin laserjärjestelmät. Puristunut plasmakaari saavuttaa yli 20 000 °C lämpötilan, mikä mahdollistaa avaimenreiän hitsauksen paksumpien osien läpi yhdellä kertaa.
Robottikitkasekoitushitsaus on solid-state-prosessi, joka liittää metallit alle niiden sulamispisteen, mikä tekee siitä suositellun menetelmän sellaisten alumiiniseosten hitsaukseen, joita on vaikea sulattaa tavanomaisten kaariprosessien kanssa. Pyörivä työkalutappi upotetaan liitosviivaan ja kuljetetaan saumaa pitkin, jolloin syntyy kitkalämpöä, joka pehmittää - mutta ei sulata - perusmateriaalia.
Oikean robottihitsausprosessin valitseminen edellyttää prosessin ominaisuuksien sovittamista materiaalityyppiin, liitoskokoonpanoon, laatuvaatimuksiin ja tuotantomäärään.
| Prosessi | Materiaalit | Nopeus | Hitsauksen laatu | Asennuskustannukset | Paras sovellus |
| MIG/GMAW | Teräs, Al, SS | Korkea | Hyvä | Matala – Keskitaso | Yleinen valmistus |
| TIG/GTAW | Kaikki metallit | Matala – Keskitaso | Erinomainen | Keskikokoinen | Ilmailu, lääketiede |
| Spot Welding | Pelti | Erittäin korkea | Hyvä | Keskikokoinen | Autojen rungot |
| Laser | Kaikki metallit | Erittäin korkea | Erinomainen | Korkea | EV-akut, elektroniikka |
| Plasma | Teräs, Ti, SS | Keskikokoinen–High | Erittäin hyvä | Keskikokoinen–High | Putket, paineastiat |
| Kitkasekoitus | Alumiini, Cu | Keskikokoinen | Erinomainen | Korkea | Ilmailu, sähköautojen lokerot |
Taulukko 1: Tärkeimpien robottihitsausprosessien vertailu materiaalien yhteensopivuuden, nopeuden, laadun ja kustannusten mukaan.
Robottihitsaus ylittää jatkuvasti manuaalisen hitsauksen suorituskyvyn, toistettavuuden ja kokonaisomistuskustannusten suhteen – erityisesti suuria tuotantomääriä vaativissa ympäristöissä, joissa johdonmukaisuus on kriittinen.
Robotti-MIG-hitsauskone toimii tyypillisesti 50–80 %:n kaarisytytysajalla verrattuna ammattitaitoisen käsihitsaajan 20–30 %:iin, mikä kolminkertaistaa nettohitsaustehon vuoroa kohden. Robotit eivät pidä taukoja, väsymystä eivätkä hidastu työvuoron loppua kohti. Kolmivuoroisessa autotehtaassa yksi robottisolu voi tuottaa sen, mikä vaatisi 6–9 manuaalista hitsaajaa.
Robottihitsausjärjestelmät säilyttävät hitsausparametrien toleranssit ±1–2 %:n sisällä tuhansissa peräkkäisissä hitseissä. Tasaisuustasoa, jota kukaan ihminen ei pysty ylläpitämään koko tuotantovuoron ajan. Tämä tarkoittaa suoraan vähemmän vikoja, pienempiä romumääriä ja alempia korjauskustannuksia. Monet valmistajat raportoivat 30–50 %:n vikojen vähenemisen manuaalisesta hitsauksesta robottihitsaukseen siirtymisen jälkeen.
Työntekijöiden poistaminen suoralta kaarelle altistumisesta vähentää hitsaushuurujen hengittämistä, UV-kaaren silmävammoja ja palovammoja – joitain yleisimmistä työtapaturmista teollisuudessa. Kansainvälinen työjärjestö arvioi, että hitsaukseen liittyvät ammattitaudit vaikuttavat vuosittain satoihin tuhansiin työntekijöihin maailmanlaajuisesti. Savunpoistolla ja turva-aidalla varustetut robottihitsauskennot vähentävät näitä riskejä dramaattisesti.
Vaikka robottihitsauskennot vaativat merkittävän alkuinvestoinnin – tyypillisesti 80 000–250 000 dollaria kennoa kohden prosessista ja oheislaitteista riippuen – 12–36 kuukauden takaisinmaksuajat ovat yleisiä suurivolyymissovelluksissa. Kun työ, kulutustarvikkeet, romu ja jälkityö huomioidaan, robottihitsaus alentaa tyypillisesti osahitsauskustannuksia 25–45 % viiden vuoden aikana.
| tekijä | Robottihitsaus | Manuaalinen hitsaus |
| Arc-On Time | 50–80 % | 20–30 % |
| Hitsauksen toistettavuus | ±0,1–0,5 mm | ±1-3 mm |
| Vikaprosentti | Erittäin alhainen (0,1–1 %) | Matala – Keskitaso (2–8%) |
| Asennus / Vaihto | Tunnit (uudelleenohjelmointi) | Minuutit |
| Alkuinvestointi | 80 000–250 000 dollaria | 5 000–30 000 dollaria |
| Pitkän aikavälin kustannukset | Alempi | Korkeaer (labor-intensive) |
| Joustavuus | Keskikokoinen (programmable) | Korkea (adaptive) |
| Työntekijöiden turvallisuus Risk | Matala | Keskikokoinen–High |
| Paras Volyymi | Korkea (1,000 parts/run) | Matala – Keskitaso (1–500 parts) |
Taulukko 2: Robottihitsaus verrattuna manuaaliseen hitsaukseen tärkeimpien suorituskyky-, kustannus- ja joustavuusmittojen mukaan.
Käytännössä kaikki suuret valmistussektorit käyttävät nyt robottihitsausprosesseja, mutta autoteollisuus, ilmailu, rakennuslaitteet ja kulutuselektroniikka edustavat eniten robottihitsausta.
Autoteollisuus on suurin yksittäinen robottihitsauksen käyttäjä, ja arviolta 30–40 % kaikista maailmanlaajuisesti käytettävistä teollisuusroboteista suorittaa ajoneuvotuotannon hitsaustehtäviä. Body-in-white -linjat käyttävät satoja robottipistehitsauskennoja ovipaneelien, lattialevyjen, kattokaiteiden ja pilarien kokoamiseen. Pakokaasujärjestelmät, polttoainesäiliöt ja alustan osat yhdistetään yleensä robotti-MIG- tai laserhitsauksella.
Ilmailu- ja avaruussovellukset vaativat korkeimpia hitsauksen laatustandardeja, minkä ansiosta robotti-TIG-, plasma- ja kitkasekoitushitsaus ovat hallitsevia prosesseja lentokoneen rungon osissa. Robotti-FSW:tä käytetään alumiinirunkopaneelien ja siipien päällysteiden liittämiseen, kun taas robotti-TIG käsittelee titaanimoottorikomponentteja ja hydrauliputkikokoonpanoja.
Kaivinkoneiden varret, kuormaimen kauhat, nosturipuomit ja rakenneteräsrungot valmistetaan yleensä robotti-MIG-hitsauksella, koska levymateriaalit ovat paksuja ja vaadittu suuri määrä. Robottihitsaus tällä alalla vähentää fyysistä rasitusta hitsaajille, jotka työskentelevät raskaiden komponenttien kanssa ja parantaa johdonmukaisuutta pitkissä rakennehitsauksissa, joita on vaikea suorittaa manuaalisesti.
Sähköajoneuvojen nopea kasvu on tehnyt robottilaserhitsauksesta välttämättömän akkukennokielekkeen hitsauksessa, moduulien kokoonpanossa ja akkuhyllyjen valmistuksessa. Sähköajoneuvojen akut voivat sisältää tuhansia yksittäisiä laserhitsauksia, joiden kaikkien on täytettävä tiukat vuoto- ja johtavuusstandardit – mahdoton tavoite mittakaavassa manuaalisissa prosesseissa.
Oikean robottihitsausprosessin valinta edellyttää viiden keskeisen tekijän arvioimista: perusmateriaalin tyyppi ja paksuus, liitosrakenne, vaadittu hitsin laatustandardi, vuotuinen tuotantomäärä ja käytettävissä oleva pääomabudjetti.
Seuraavan sukupolven robottihitsausprosesseja muokkaavat tekoäly, yhteistoiminnallinen robotiikka ja reaaliaikaiset mukautuvat ohjausjärjestelmät, jotka mahdollistavat automaation pienten valmistajien ulottuvilla.
Roboottinen MIG-hitsaus (GMAW) on yleisimmin käytetty robottihitsausprosessi, joka edustaa suurinta osaa kaikesta teollisesta robottihitsauksesta maailmanlaajuisesti. Sen nopeuden, materiaalien monipuolisuuden, alhaisten kulutusosien ja ohjelmoinnin helppouden yhdistelmä tekee siitä oletusvalinnan useimmille uusille robottihitsausasennuksille yleisessä valmistuksessa ja autoteollisuudessa.
Ohjelmointiaika robottihitsauskennolle vaihtelee muutamasta tunnista yksinkertaisille osille, joissa on lyhyitä hitsauspolkuja, useisiin viikkoihin monimutkaisiin monivaiheisiin kokoonpanoihin, joissa on kymmeniä hitsausliitoksia. Offline-ohjelmointiohjelmisto voi lyhentää robotin ohjelmointiaikaa 50–70 %, koska insinöörit voivat simuloida ja tarkentaa hitsausreittejä digitaalisessa mallissa ennen käyttöönottoa.
Robottihitsauksen ensisijaisia rajoituksia ovat korkeat alkupääomakustannukset, vähäinen joustavuus pienissä määrin tai erittäin vaihtelevissa osien tuotannossa ja tarve tasaiseen osien sovituslaatuun. Robotit ovat erinomaisia toistuvissa tehtävissä johdonmukaisissa osissa, mutta he kamppailevat mukautuvan päätöksenteon kanssa, jota kokeneet hitsaajat käyttävät käsitellessään epäsäännöllisiä rakoja, vääristyneitä kiinnikkeitä tai epätavallisia liitoskokoonpanoja. Saumojen seuranta ja tekoälyjärjestelmät umpeutuvat vähitellen tätä aukkoa.
Kyllä – yhteiskäyttöiset robottihitsausjärjestelmät ja offline-ohjelmointiohjelmistot ovat tehneet robottihitsauksesta taloudellisesti kannattavaa jopa 25–50 osan eräkokoille. Cobot-hitsausjärjestelmät, joissa on opetusriippuvaisia tai tablet-ohjelmointirajapintoja, antavat käyttäjille, joilla ei ole perinteisiä robottiohjelmointitaitoja, perustaa uusia töitä alle tunnissa, mikä tekee niistä käytännöllisiä työpajoille ja tilaustyöntekijöille.
Robottihitsausjärjestelmien on silti tuotettava hitsejä, jotka täyttävät samat AWS-, ASME-, ISO- tai asiakaskohtaiset standardit, joita manuaalisessa hitsauksessa vaaditaan – robotti ei sertifioi hitsiä automaattisesti. Robottijärjestelmien johdonmukaisuus ja tiedonkeruuominaisuudet helpottavat kuitenkin merkittävästi prosessin hallinnan osoittamista laatuauditoinneissa ja hitsausprosessien pätevyystestauksissa.
Robottihitsausjärjestelmät vaativat hitsauspolttimen kulutusosien (kosketinkärjet, suuttimet, vuoraukset) säännöllistä huoltoa, robottivarren nivelten säännöllistä voitelua ja tarkastusta sekä TCP:n (Tool Center Point) kalibrointia paikannustarkkuuden ylläpitämiseksi. Suurin osa järjestelmistä on suunnitellut 500–1 000 käyttötunnin huoltovälit. Oikeat ennaltaehkäisevät huolto-ohjelmat voivat pidentää robottivarren käyttöikää 10–15 vuoteen.
Robottihitsaus muuttaa – sen sijaan, että se poistaisi – ihmisen hitsaajan roolia ja siirtää kysyntää korkeamman tason tehtäviin, kuten robottiohjelmoijille, hitsausinsinööreille ja automaatioteknikoille. Monet valmistajat raportoivat, että robottihitsaus on antanut heille mahdollisuuden siirtää kokeneita hitsaajia monimutkaisiin, räätälöityihin tai korjaustöihin, joita robotit eivät vielä pysty käsittelemään tehokkaasti. Markkinoilla, joilla on pulaa osaavista hitsaajista, robottihitsaus on yhä useammin välttämättömyys kuin etusija.
Robottihitsausprosessit ovat muuttaneet perusteellisesti valmistuksen laatua, nopeutta ja taloudellisuutta käytännössä kaikilla metalliintensiivisillä toimialoilla. Arvioitpa sitten MIG-hitsausta rakenneterästen valmistajalle, laserhitsausta sähköautojen akkujen valmistajalle tai TIG-hitsausta ilmailu- ja avaruusteollisuuden toimittajalle, ydinperiaate pysyy samana: prosessin sovittaminen sovellukseen tarjoaa parhaan hitsauslaadun alhaisin osakustannuksin.
Tekoälyohjattu saumanseuranta, yhteistyörobotit ja offline-ohjelmointityökalut alentavat markkinoille pääsyn esteitä, joten robottihitsaus ei ole enää suurten autonvalmistajien yksinomaista alaa. Jokaisessa operaatiossa, joka tuottaa enemmän kuin muutama sata osaa vuodessa toistetuilla geometrioilla, investoiminen oikeaan robottihitsausprosessiin on yksi modernin valmistuksen tuottoisimmista päätöksistä.
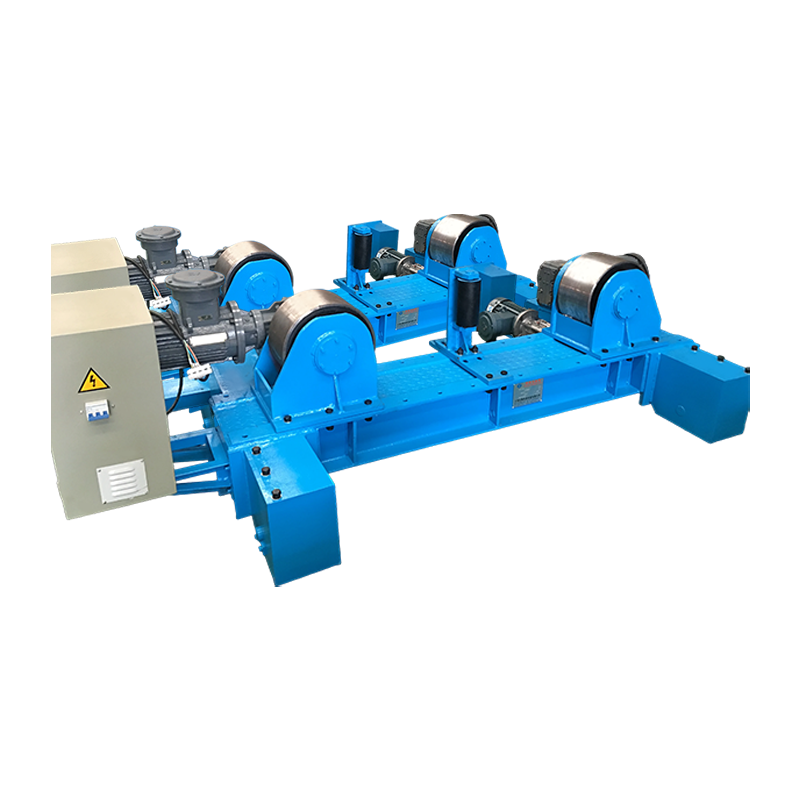
Tämä tuote on 10 t:n säädettävä hitsausrotaattori, jossa on anti-drift, kantavuus 10 tonnia, ja se soveltuu erityyppisten pyörivien työkappaleiden,...
See Details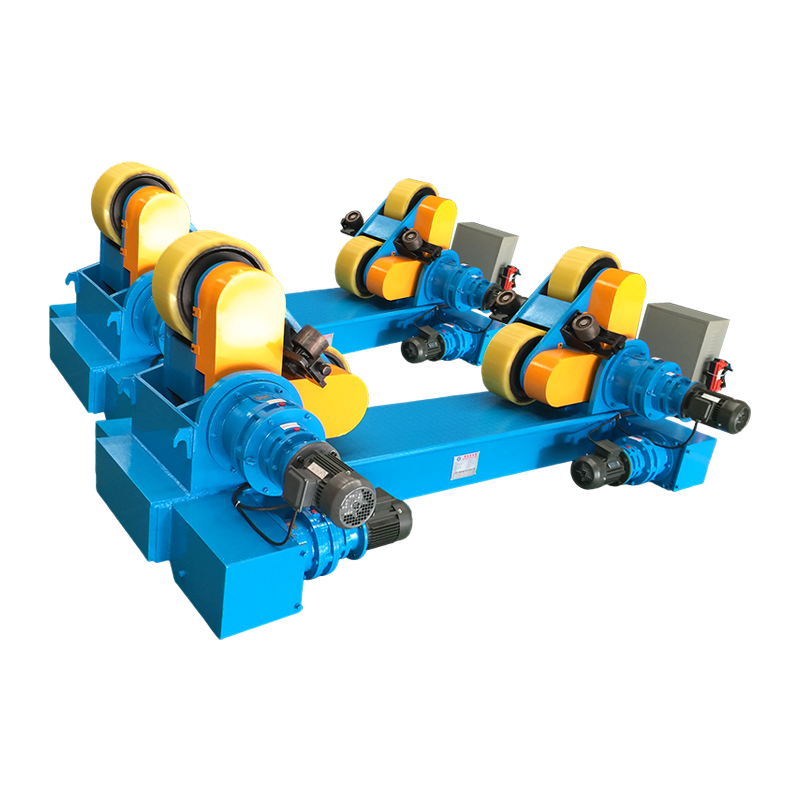
Itsesuuntautuva pyörivä hitsauskone 40T on huippuluokan hitsausasemointilaite, joka on suunniteltu erityisesti raskaille sylinterimäisille työkappa...
See Details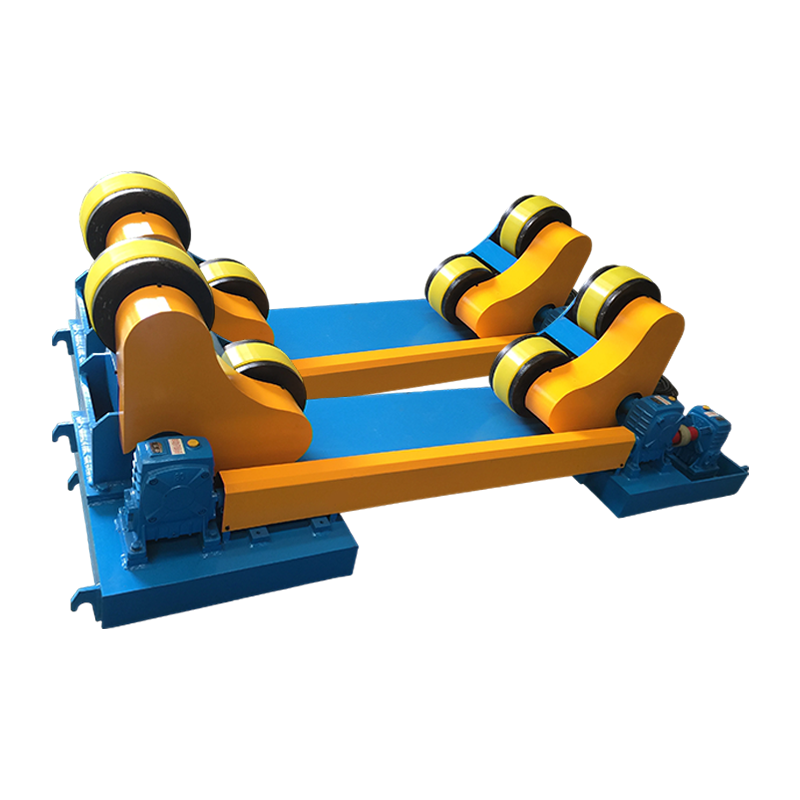
10T itsesuuntautuva pyörivä hitsauskone (manuaalisella telaliikkeellä ja pidennetyllä versiolla) on tehokas laite, joka on suunniteltu erityisesti ...
See Details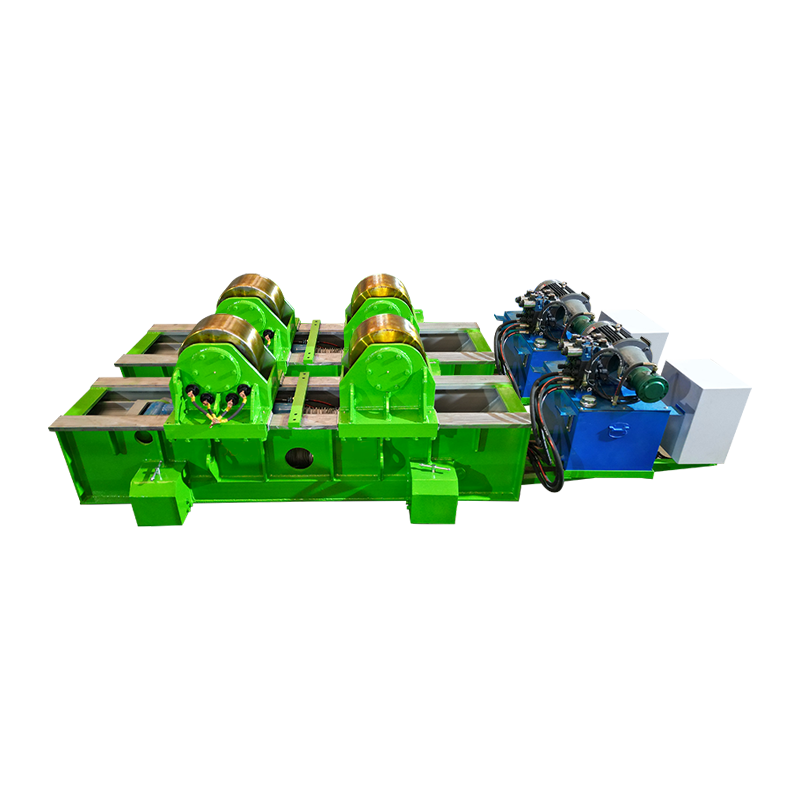
80T Fit Up -hitsausrotaattori, jossa on hydraulinen vaakasuora työntö ja manuaalinen orbitaaliliike, on 80 tonnin nimelliskuorma, ja se on erityise...
See Details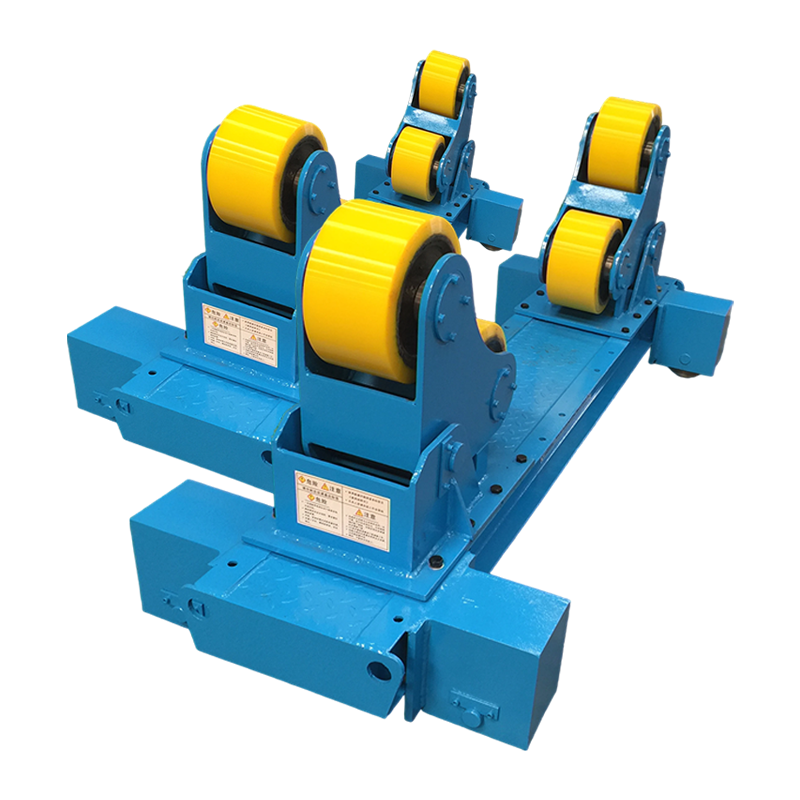
Itsestään suuntautuva 20T hitsausrotaattori manuaalisella kiertoliikkeellä ja ylimääräisellä kaksoissykloidisella liittimellä on erikoislaite raska...
See DetailsTekijänoikeus 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Kaikki oikeudet pidätetään Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com