Osta MIG-hitsauskone, jos hitsaat ohutta levyä sisätiloissa ja haluat nopeutta, puhtaita helmiä ja lyhyttä oppimiskäyrää. Osta puikkohitsauskone, jos työskentelet ulkona, ruosteisella tai likaisella teräksellä tai tarvitset koneen, joka käynnistyy generaattorista ja kestää työmaalla. Tämä on rehellinen yksirivinen vastaus MIG vs puikkohitsaaja -kysymykseen, ja se pätee useimpiin valmistus- ja korjaustöihin.
Tämän oppaan loppuosassa selitetään, miksi jako putoaa sinne, missä se tapahtuu: kerrostumisnopeus, tunkeutumisprofiili, tuulen ja saastumisen sietokyky, käyttösuhde ja käyttökustannukset. Tavoitteena on, että voit sovittaa prosessin todellisuudessa hitsaamiisi liitoksiin sen sijaan, että voit sovittaa prosessin esittelysalissa olevaan tekniseen asiakirjaan.
MIG vs Tikku Welder: lyhyt vastaus
MIG on nopeampi ja puhtaampi prosessi ohuilla levyillä, ja tikku on kovempi, anteeksiantavampi prosessi paksuissa, likaisissa tai ulkotöissä.
MIG (kaasumetallikaarihitsaus) työntää jatkuvan kiinteän langan pistoolin läpi ja suojaa kaaria suojakaasulla. Kun langansyöttönopeus, jännite ja kaasuvirta on asetettu, kone syöttää täyteaineen puolestasi. Puikko (suojattu metallikaarihitsaus) käyttää sulatepinnoitettua elektrodia, joka palaa muodostaen oman kaasusuojansa, ja sen jälkeen muodostuva kuona suojaa jäähdytyspantaa.
Tämä yksittäinen mekaaninen ero ohjaa melkein kaikkea muuta: kulkunopeutta, puhdistusaikaa, tuulensietokykyä, vähimmäispaksuutta ja taitoa, jota kukin prosessi vaatii henkilöltä, joka pitelee pistoolia tai asetta.
Yhteiset työt on kartoitettu prosessiin, joka yleensä maksaa vähemmän aikaa ja uudelleentyöstämistä; paksuusluvuissa oletetaan kerta-ajoa pehmeää terästä. | Työ tai kunto | Parempi valinta | Syy |
| 1-3 mm runkopaneelit, kanavat, suojukset | MIG | Pieni lämmöntuotto ja lyhyt kaari, minimaalinen särö ja ei kuonaa |
| Ulkotyömaa tuulessa | Tikku | Flux-suojaa ei voi puhaltaa pois; kaasusuojatölkki |
| Ruosteinen, maalattu tai öljyinen levy | Tikku | Valokaari palaa valokontaminaation kautta, mikä aiheuttaisi MIG-huokoisuutta |
| 6-10 mm rakennefileet tasaisessa asennossa | MIG (tai täyteytimellä varustettu) | Paljon suurempi laskeuma tunnissa samassa asennossa |
| Pystysuora ylhäällä oleva juuri putkessa | Tikku | Nopeasti jäähtyvä kuona tukee lätäkköä pystysuorassa pinnassa |
| Ohut alumiininen | MIG | Tikku electrodes for aluminium are impractical at small thickness |
| Korjaustyöt rajoitetulla teholla | Tikku | 3,2 mm:n elektrodi toimii noin 90-130 A vaatimattomalla jännitteellä |
Käytä taulukkoa suodattimena, ei sääntökirjana. Jos työstäsi on 80 prosenttia ohuita levyjä ja 20 prosenttia työmaalla korjattavaa, yksi prosessi ansaitsee selvästi pöytätilaa; Jos asia on toisin päin, vastaus kääntyy.
Kuinka kukin prosessi todella toimii
MIG: Yksi liipaisin, kolme siirtotilaa
MIG antaa sinulle jatkuvan kaaren, joten päätehtäväsi on pitää lanka lätäkön etureunassa.
Langansyöttönopeus määrittää virran ja jännite kaaren pituuden, kun taas kaasun virtaus on tyypillisesti 12-18 litraa minuutissa. Siirtotapa muuttuu virran mukana: oikosulkusiirto alle noin 3 mm ja matala ampeeri, keskeltä pallomainen ja suihkeen siirto korkeammilla virroilla argonrikkaalla seoksella. Oikosulku sopii ohutlevyyn ja epäasentoiseen työhön; spray levittää metallia nopeasti ja tunkeutuu syvälle, mutta rajoittuu tavallisesti tasaiseen ja vaakasuoraan asentoon.
Tikku: Lämmönhallinta elää kädessäsi
Kiinnitä käsilämmönsäätö kuljettajaan, koska valokaaren pituus muuttaa suoraan jännitettä ja virtaa.
Vakiovirtavirtalähde, jossa on roikkuva ominaisuus, pitää virran vakaana kaaren pituuden muuttuessa. Elektrodiluokalla on enemmän merkitystä kuin useimmat ostajat odottavat: 6013 on helppo lyödä ja lyödä uudelleen yleisiin töihin, 6010 ja 6011 antavat voimakkaan syvän kaaren likaiselle teräkselle ja 7018 on vähävetyinen elektrodi, joka on pidettävä kuivana kuumennetussa värissä tai paistettava valmistajan aikataulussa. Jokainen tikkuhelmi maksaa sinulle myös kuonanpoiston, ja tämä haketusaika on todellinen työraja kaikissa kustannusarvioissa.
Vierekkäinen vertailu
MIG voittaa nopeudessa ja maalissa, voitti olosuhteiden sietokyvyssä, ja nämä kaksi ovat lähempänä kuin useimmat ihmiset olettavat vahvuudessa.
Tyypilliset alueet 200-250 A-luokan koneille miedolla teräksellä; todelliset arvot muuttuvat langan tai elektrodin halkaisijan, kaasuseoksen ja liitoksen valmistelun myötä. | tekijä | MIG | Tikku |
| Kulutettava | Kiinteä tai täytelanka kelalla | Flux-pinnoitetut elektrodit, 2,5-5 mm |
| Suojaus | Kaasupullo, säädin ja virtausmittari | Sisäänrakennettu elektrodin pinnoitteeseen |
| Laskeumanopeus | Noin 2-4 kg tunnissa ruiskunsiirrossa | Noin 1-2,5 kg tunnissa, elektrodin koon rajoittama |
| Käytännöllinen minimipaksuus | Noin 0,8 mm varovasti | Noin 1,5-2 mm ennen kuin läpipalamisriski kasvaa |
| Läpäisymuoto | Leveä ja matala oikosulkussa; syvemmälle ruiskussa | Kapea ja syvä, erityisesti selluloosaelektrodeilla |
| Puhdistus | Kevyt roiskeenpoisto, satunnainen teräsharjaus | Kuonalastuja jokaisella ajolla |
| Tuuli ja sää | Köyhä ilman suojaa | Hyvä, suoja on itse tuotettu |
| Oppimiskäyrä | Lyhyempi; kone syöttää täyteainetta puolestasi | Pidempi; kaaren pituus ja kulkukulma ovat kädentaitoja |
| Asemat | Vahva litteä ja vaakasuora, työstettävä pystysuoraan alas ohuelle levylle | Vahva kaikissa asennoissa, mukaan lukien pystyasennossa ja pään yläpuolella |
| Täyteaineen tehokkuus | Noin 95 prosenttia langasta tulee hitsausmetalliksi | Noin 60-70 prosenttia tynkähäviön ja roiskeiden jälkeen |
| Ylimääräiset käyttökustannukset | Suojaus gas and regulator rental | Elektrodinappulat ja kuonanpoistotyö |
Missä MIG voittaa oikeassa kaupassa
MIG maksaa itsensä ensin takaisin missä tahansa liikkeessä, joka hitsaa ohuita materiaaleja.
- Pelti- ja kevytvalmistus: jatkuva lanka ja alhainen lämmönsyöttö pitävät vääristymän hallittavissa 1–3 mm:n paneeleissa.
- Puhtaat, edustavat helmet: ei kuonaa tarkoittaa yhtä teräsharjan ajoa hakkurivasaran ja harjan sijaan.
- Aloittelijan suorituskyky: uusi työntekijä voi tuottaa hyväksyttäviä oikosulkuhelmiä harjoituspäivän sisällä, mikä on tärkeää, kun työvoiman vaihtuvuus on korkea.
- Automaatio ja kiinnitys: jatkuva langansyöttö on paljon helpompi asentaa pilariin ja puomiin, traktoriin tai robottiin kuin kulutustarvike, joka lyhenee joka kerta.
- Ruostumaton ja alumiini: oikealla kaasuseoksella ja työntötekniikalla MIG käsittelee molemmat, kun taas ohuen alumiinin kiinnitys on epäkäytännöllistä.
Missä Stick Still Beats MIG
Puikko pysyy oletusarvona työmaalla, koska se sietää kaikkea, mitä työpaja ei: tuulen, lian, kosteuden ja laiminlyönnin.
- Työ ulkona ja korotettuna: ei syrjäytyvää kaasusuojaa, joten tuulta lakkaa olemasta vian lähde.
- Likaantunut levy: valssihilse, ruoste ja vanha maali palavat takaisin kaaren vaikutuksesta sen sijaan, että ne jäävät huokoisiksi.
- Teho ja siirrettävyys: pieni invertteri toimii generaattorista tai pitkästä jatkojohdosta, eikä pulloa tarvitse kuljettaa.
- Paksuosainen monikierrostyö: suuret elektrodit ulottuvat kulmiin ja viisteisiin, joihin pistoolin suutin ei mahdu.
- Pystysuorat ja yläpuoliset liitokset: nopeasti jäätyvä kuona pitää lätäkön paikallaan, missä painovoima taistelee sinua vastaan.
- Alhaiset pääomakustannukset: toimiva sauvasarja maksaa murto-osan MIG-sarjasta, jossa on kaasu, säädin ja langansyöttö.
Tunkeutuminen ja poikkeava todellisuus
MIG tunkeutuu riittävästi, mutta syvyys riippuu siirtotavasta eikä prosessin nimestä.
Oikosulku MIG on luonteeltaan kylmä prosessi: lanka koskettaa lätäkköä, puristaa pois ja laskee metallia rajoitetulla sulamissyvyydellä, minkä vuoksi sulamisen puute on klassinen MIG-vika yli 6 mm levyissä. Suihkunsiirto muuttaa kuvaa, koska kaari on vakaa ja virta tarpeeksi korkea sulattamaan sivuseinät kunnolla, mutta se on suurelta osin tasainen ja vaakasuora tekniikka. Puikkoelektrodit, erityisesti selluloosatyypit, keskittävät virran kapeaan kaareen, joka luo sormenmuotoisen tunkeutumisprofiilin myös likaiselle teräkselle.
Pystysuorassa työskentelyssä kiinnitä nopeasti jäätyvä elektrodi, jonka avulla voit pitää pienen lätäkön ja kiivetä tasaisesti. MIG voi hitsata myös pystysuunnassa käyttämällä pienempää langansyöttönopeutta, pientä kudontaa ja taukoa varpaissa, mutta virhemarginaali on ohuempi. Overhead, sauva on yleensä ohjattavampi vaihtoehto, koska kaaren pituus säätyy välittömästi, kun taas MIG-pistooli ei anna sinulle tällaista palautetta.
Minkä tahansa prosessin valitsetkin, hyväksytty menettely hallitsee: paine- ja rakennetöissä hitsausmenettelyn erittely ja käyttäjän pätevyys ratkaisevat hyväksynnän, ei koneen prosessitarra.
Käyttömäärä, virtalähde ja käyttökustannukset
Käyttösuhde on luku, joka päättää, sopiiko kone tuotantoon, ja se ilmoitetaan yleensä imartelevana ampeerimääränä.
Tyypillinen kompakti MIG-sarja, jonka teho on 200 A 60 prosentin käyttösuhteella, voi hitsata kuusi minuuttia kymmenestä tällä virralla, vähemmän korkeammilla asetuksilla tai kuumassa työpajassa. Pienet invertteritikkusarjat tarjoavat usein 100-prosenttisen kuormituksen 100–130 A:lla, mikä kattaa 3,2 mm:n elektrodit jatkuvasti. Tarkista todellisuudessa käyttämäsi ampeerimäärä ja syöttöjännite: yksivaiheiset 230 V:n koneet sopivat pienelle liikkeelle, kun taas kolmivaiheiset 400 V:n yksiköt pitävät jännitteen paremmin jatkuvassa kuormituksessa.
Asemointilaitteet ovat usein tärkeämpiä kuin prosessi
Säiliöissä, putkikeloissa, akseleissa ja astioissa liitoksen litteään asentoon kääntävä rotaattori tai asennoitin tuottaa yleensä suuremman hyödyn kuin kytkentäprosessit.
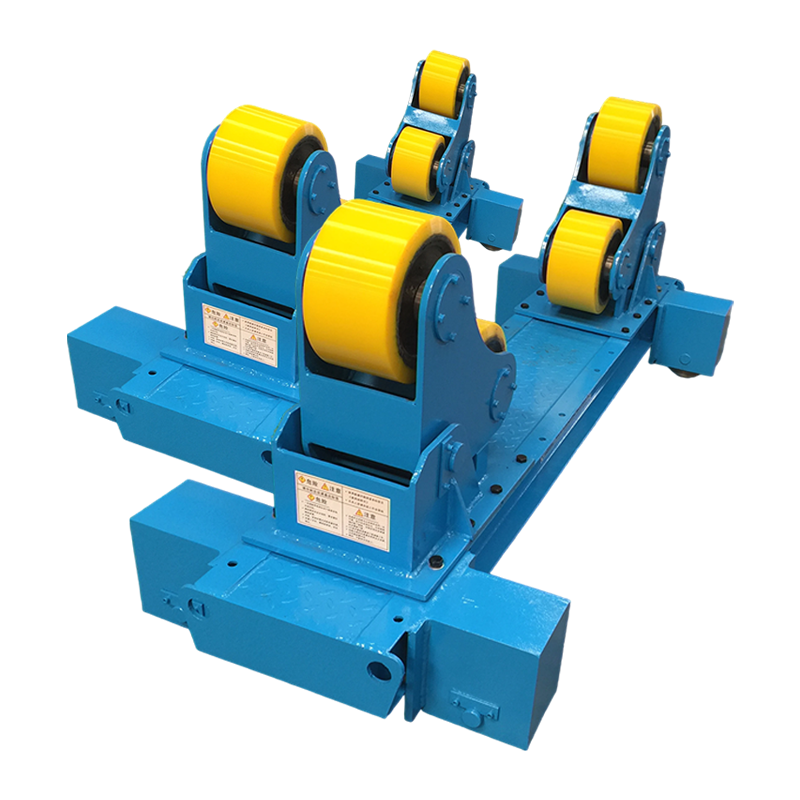
Tasaisen asennon avulla voit käyttää suurempaa virtaa ilman lätäkköä juoksematta pois, mikä nostaa kerrostumisnopeutta ja parantaa helmien profiilia joko MIG:llä tai tikulla. Sylinterimäisessä työskentelyssä moottorikäyttöinen rotaattori, jossa on ajautumisen esto, pitää pyörimisnopeuden tasaisena ja estää työkappaleen hiipimisen rullia pitkin, jolloin hitsi pysyy tasaisessa kulmassa.
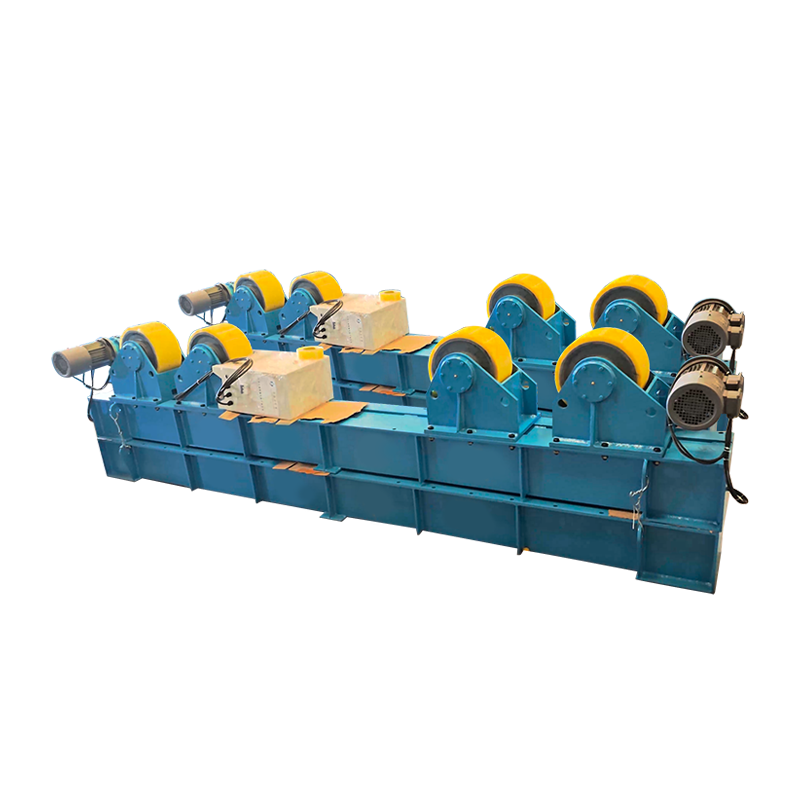
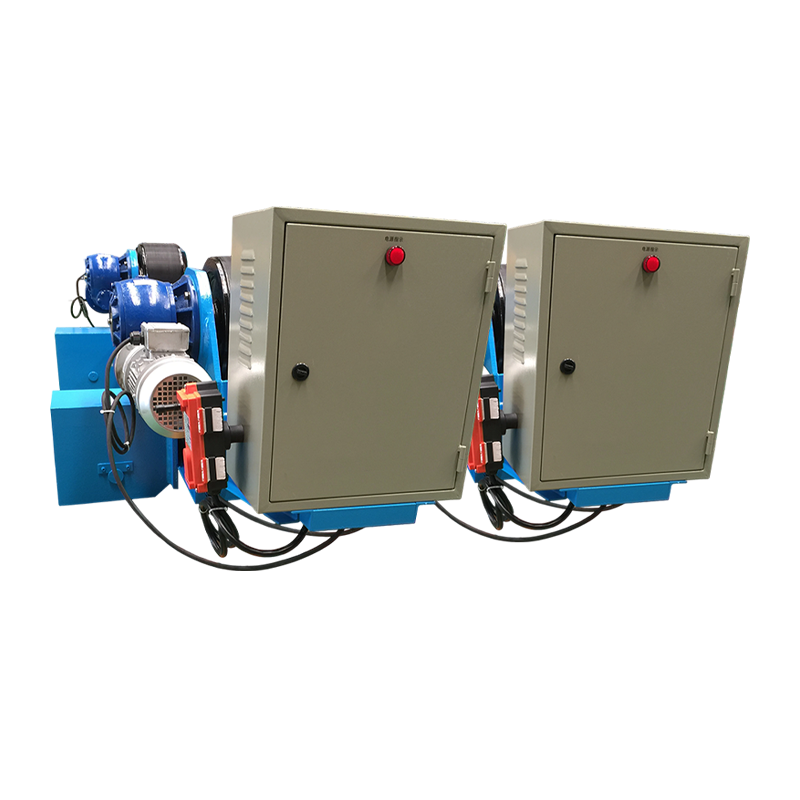 10T säädettävä hitsausrotaattori ajautumisen estoohjauksella Tämä 10 tonnin säädettävä rotaattori käyttää anturia ja PLC-anti-drift-korjausta pitämään pyörimisen vakaana sylinterimäisten työkappaleiden kehä- ja pituussaumahitsauksen aikana. Näytä tuote →
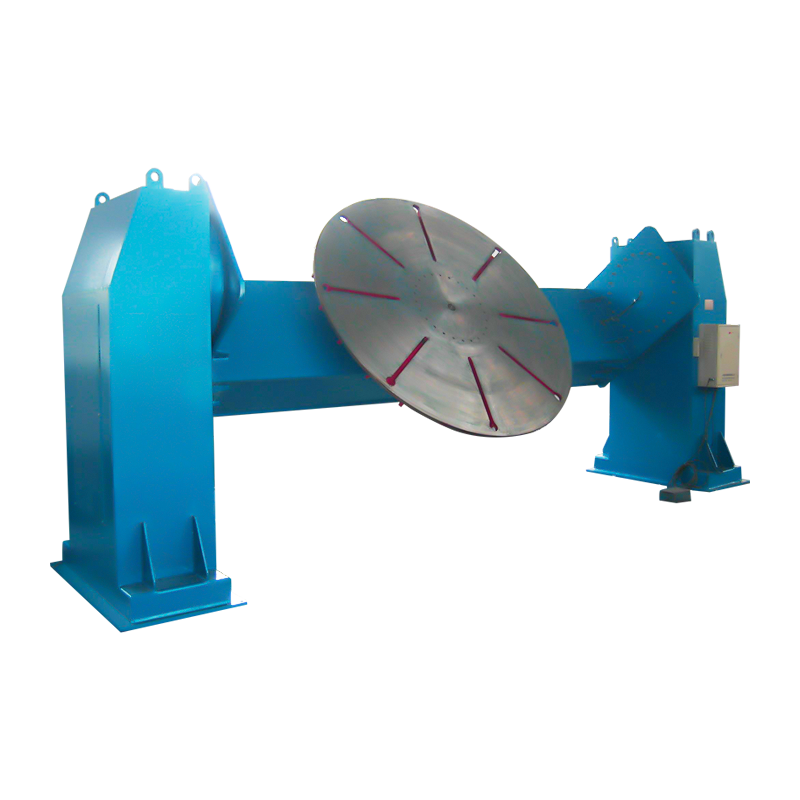
Perinteinen asennoitin palvelee samaa tarkoitusta valmistetuissa osissa, jotka tarvitsevat kallistusta ja pyöritystä jatkuvan kääntämisen sijaan, ja raskaiden alusosien kohdalla sovitettu rotaattori hoitaa sekä kohdistuksen että pyörimisen ennen ensimmäisen ajon asettamista.
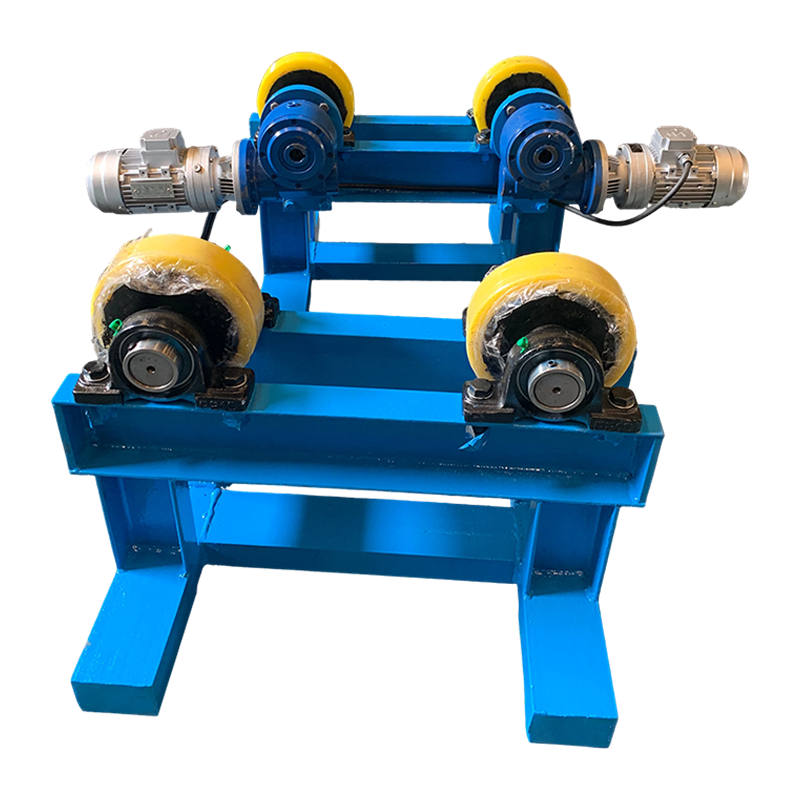
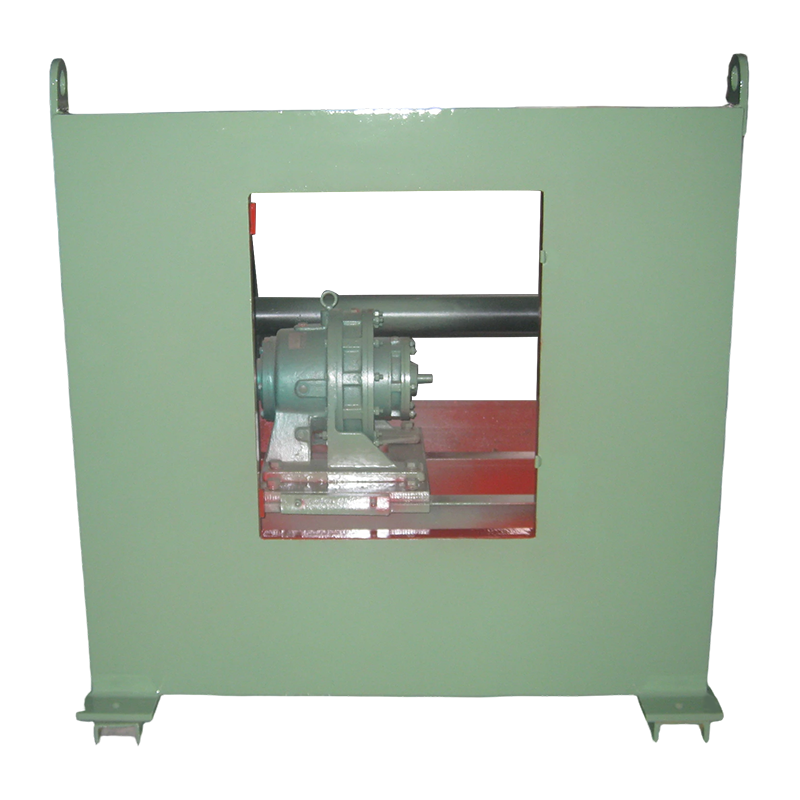 3T perinteinen hitsausasentolaite valmistettuihin osiin Tämä 3 tonnin asennoitin kallistaa ja pyörittää työkappaleita jopa 3000 kg pitääkseen saumat tasaisessa asennossa vaihtuvataajuisella pyörityksellä ja kauko- tai jalkaohjauksella. Näytä tuote →
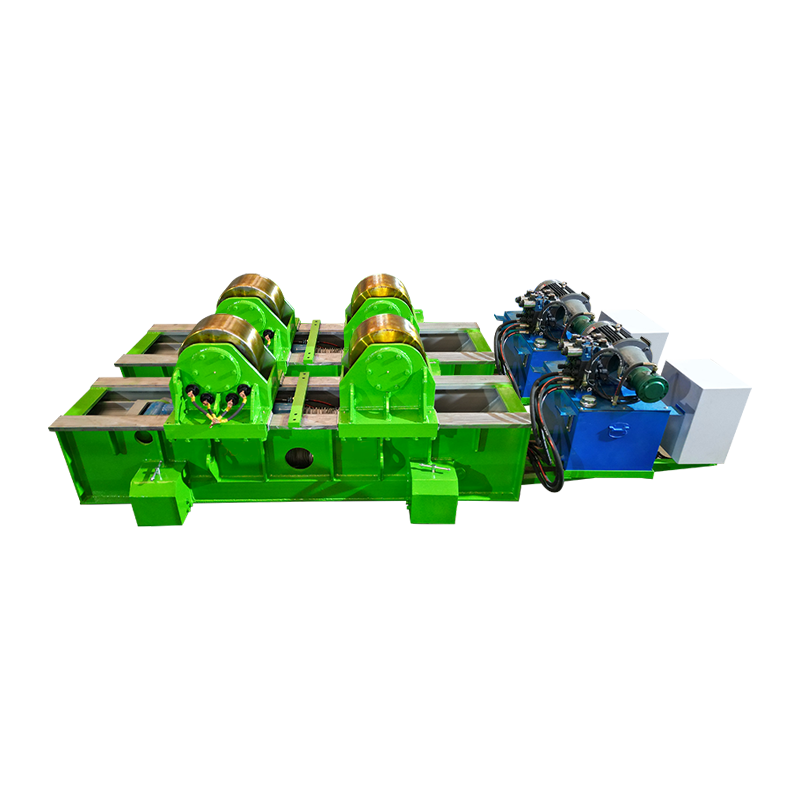
Mitoitus seuraa työkappaleen painoa terveellä marginaalilla, ja valinta itsesuuntautuvien, säädettävien ja sovitettavien mallien välillä riippuu siitä, kuinka paljon halkaisijan vaihtelua odotat. Täysi hitsausrotaattorivalikoima kattaa 1 t - 1000 t luokan kuormat, ja käytännön vaikutukset säiliöiden ja putkien valmistukseen käsitellään tässä katsauksessa kuinka rotaattorit muuttavat säiliön ja putkien valmistusta .
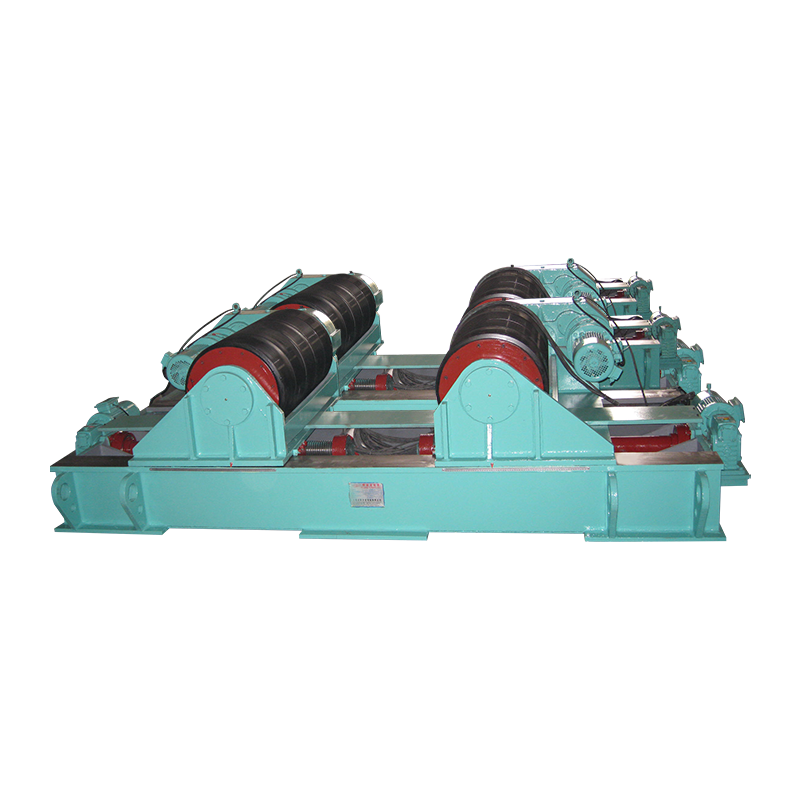
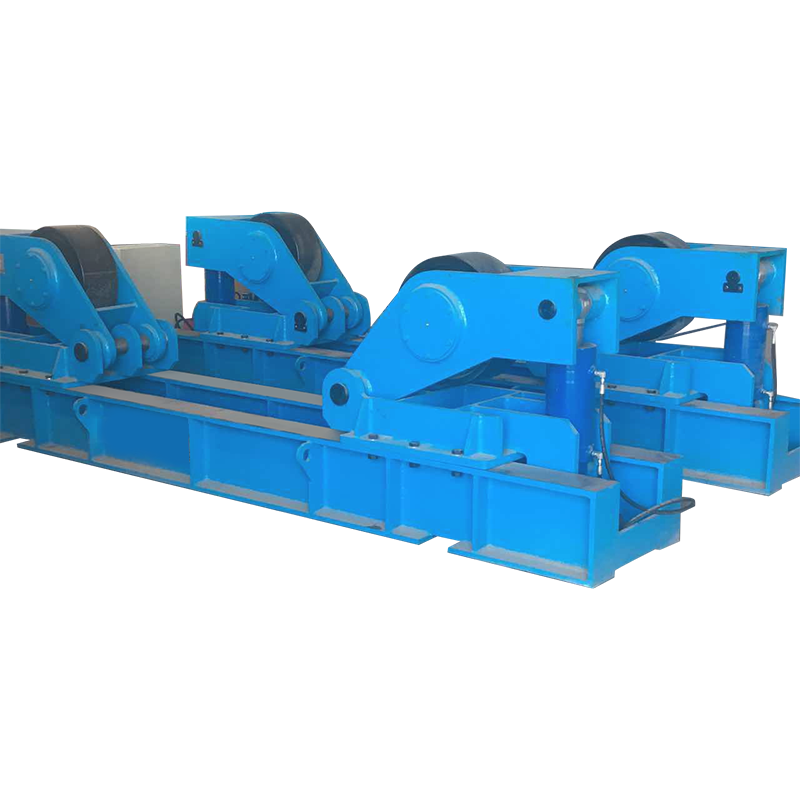 120T Fit-Up -hitsausrotaattori suurille lieriömäisille työkappaleille Tämä 120 tonnin isäntä-orjarotaattori tukee suurten sylinterien kokoamista ja hitsausta säädettävällä telavälillä ja vaihtuvalla nopeudella tuulitorneille ja paineastioille. Näytä tuote →
Oston tarkistuslista: Sovita kone niveleen
Lyhyt, rehellinen tarkastus omasta työstäsi voittaa kaikki yleiset suositukset.
- Paksuusalue: jos 70 prosenttia nivelistäsi on alle 3 mm, MIG ensin; jos useimmat ovat 8 mm tai enemmän, kiinnitä tai täyte.
- Sijainti: sisäpenkkityö suosii MIG:tä; työmaa, piha ja ulkokokoonpano suosivat keppiä.
- Teho: tarkista syöttö, katkaisijan koko ja johdon pituus ennen kolmivaiheisen koneen tilaamista.
- Kulutustarvikkeet: kaasutäyttö on logistinen ketju, elektrodilaatikot eivät. Tarkista, mitä voit täydentää paikallisesti.
- Käyttösuhde ampeerimäärälläsi: jatkuva tuotanto tarvitsee kapasiteettia, ei huippuarvoa.
- Monen prosessin houkutus: yhdistelmäsarja jakaa yhden langansyöttölaitteen ja lisää tikkuominaisuuden, mutta joidenkin yksiköiden tikun suorituskyky on kompromissi. Testaa sitä omilla elektrodeillasi.
MIG vs Stick Welder UKK
Onko puikkohitsaus vahvempi kuin MIG?
Kumpikaan prosessi ei ole luonnostaan vahvempi; pätevä menettely voi ylittää perusmetallin lujuuden. Puikko sietää paremmin kontaminaatiota ja tunkeutuu syvemmälle paksulle, likaiselle teräkselle, kun taas huonosti asetettu oikosulku MIG-helmi levyllä on kohta, jossa fuusion puute yleensä ilmenee.
Voiko MIG-koneessa käyttää myös puikkoelektrodeja?
Vain moniprosessikoneet, joissa on oma sauvatila ja oikeat lähtöominaisuudet. Tavallisessa vain MIG-sarjassa on vakiojännitesyöttö, joka ei sovellu puikkoelektrodeille.
Kumpi on helpompi oppia, MIG vai keppi?
MIG on helpompaa useimmille aloittelijoille, koska kone syöttää täyteainetta ja kaari jää palamaan. Puikko vaatii itsenäistä kaaren pituuden, kulkukulman ja nopeuden hallintaa, joten odota useiden viikkojen harjoittelua ennen kuin helmet ovat yhdenmukaisia.
Kumpi prosessi sopii paksulle teräkselle paremmin?
Molemmat toimivat yli 10 mm, mutta käytännön reitti vaihtelee. Stick käyttää suuria elektrodeja ja useita läpikulkuja kuonanpoiston välillä; MIG ruiskunsiirrossa tai täytelanka laskeutuu nopeammin ja vähemmän seisokkeja.
Tarvitsenko suojakaasua MIG:lle?
Kiinteä lanka vaatii kaasua, yleensä argonin ja CO2:n seosta, tai suoraa CO2:ta syvemmälle hiiliteräksen tunkeutumiseksi. Itsesuojattu täytelanka kulkee ilman pulloa ja kestää tuulta, mikä tekee siitä käytännöllisen ulkovaihtoehdon kiinnittämiseen.
Kumman ajaminen maksaa vähemmän?
Käyttökustannukset riippuvat työvoiman, kaasun ja täyttöaineen yhdistelmästä. Kiinteä lanka muuntaa noin 95 prosenttia painostaan hitsausmetalliksi, kun taas noin 60-70 prosenttia puikkoihin, mutta kaasu, säätimen vuokraus ja pullonkäsittely syövät tämän edun vähäisissä töissä.
Valitse prosessi, joka sopii useimmin hitsaamiisi liitoksiin, ja käytä loput budjetista paikannuslaitteisiin, jotka pitävät liitokset tasaisina ja toistettavissa. Vaatimaton MIG-sarja pyörivälle työkappaleelle tuottaa suuremman koneen taistelevan painovoiman, ja sauvasarja hyvällä asennoittimella tekee saman raskaassa laivatyössä. Päätä edessäsi olevan paksuuden, sijainnin ja käyttömäärän mukaan, ja MIG vastaan keppi -argumentti ratkeaa yleensä muutamassa minuutissa.