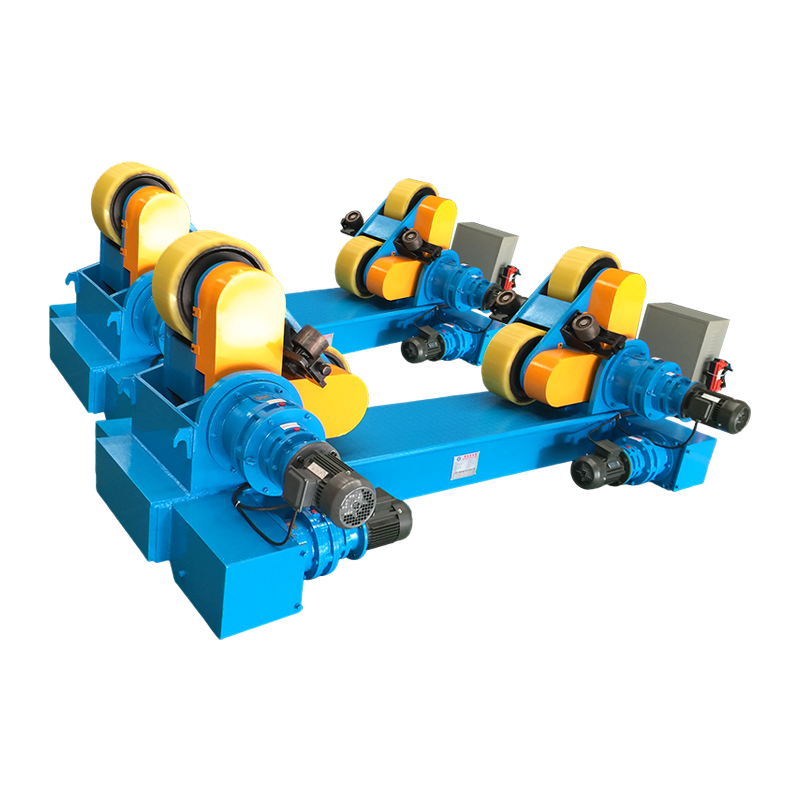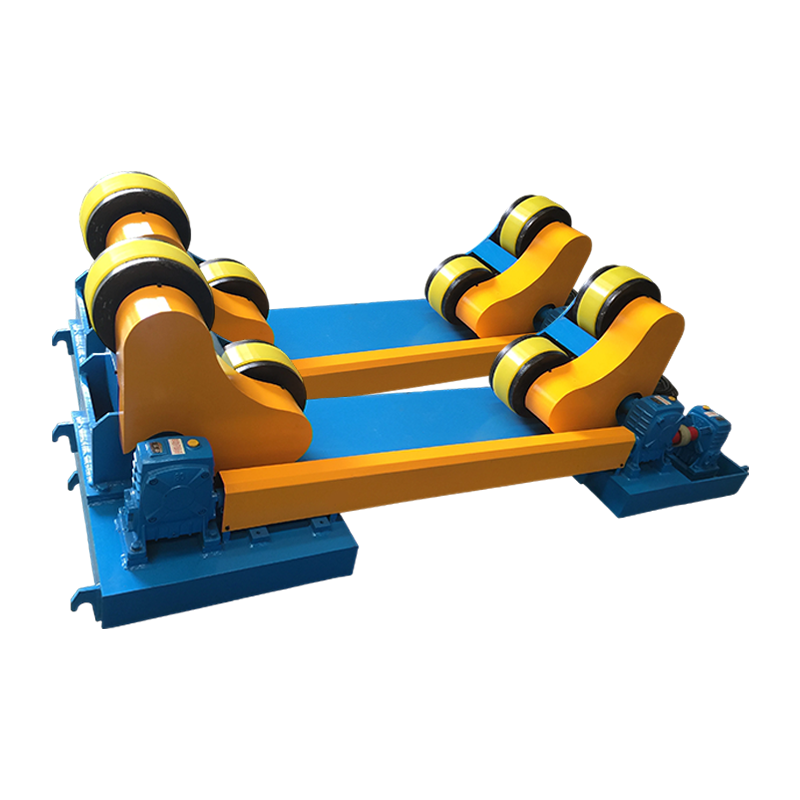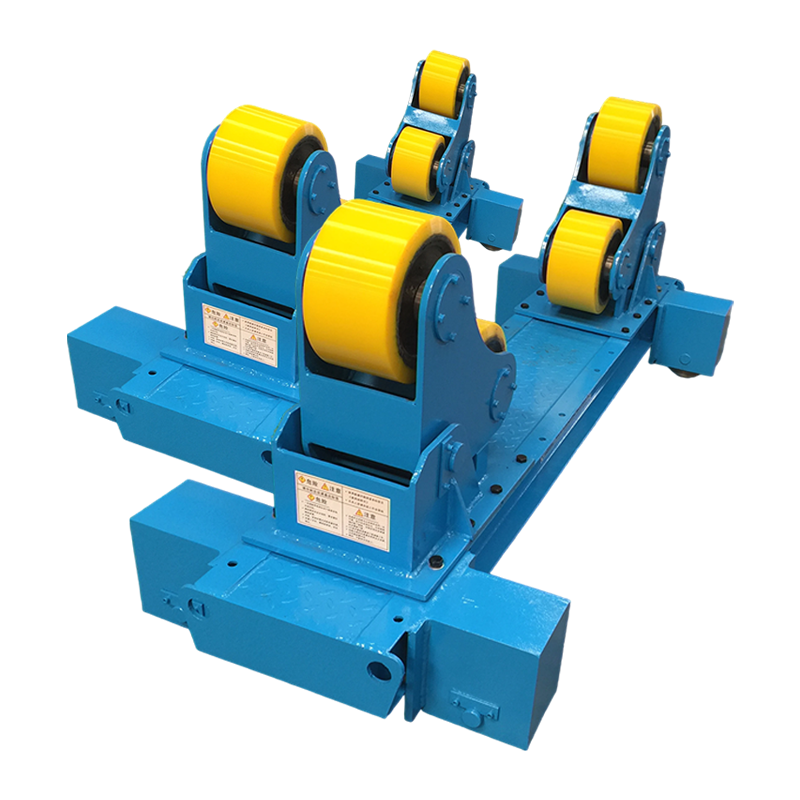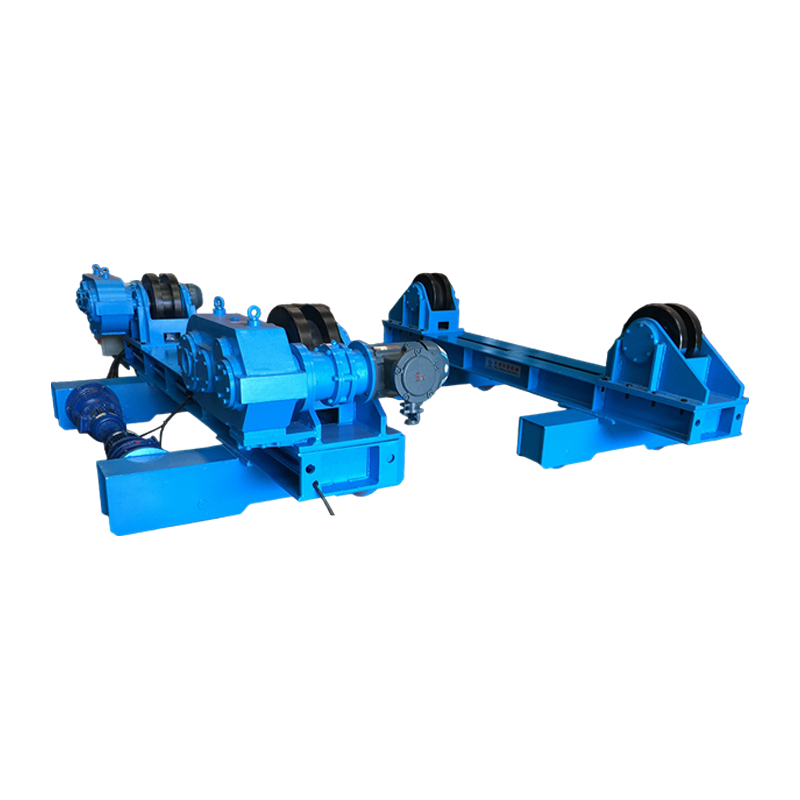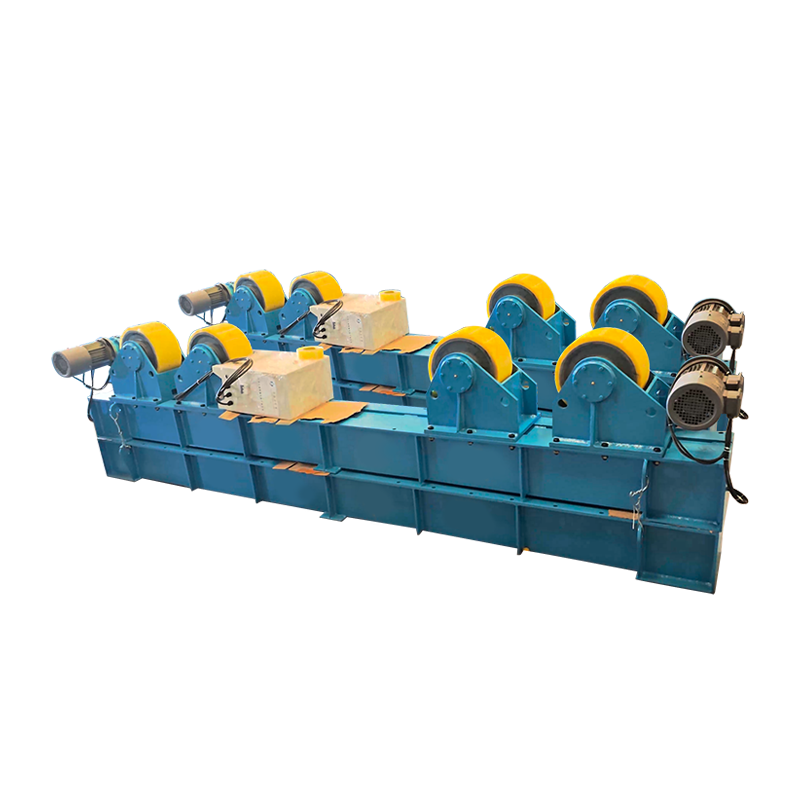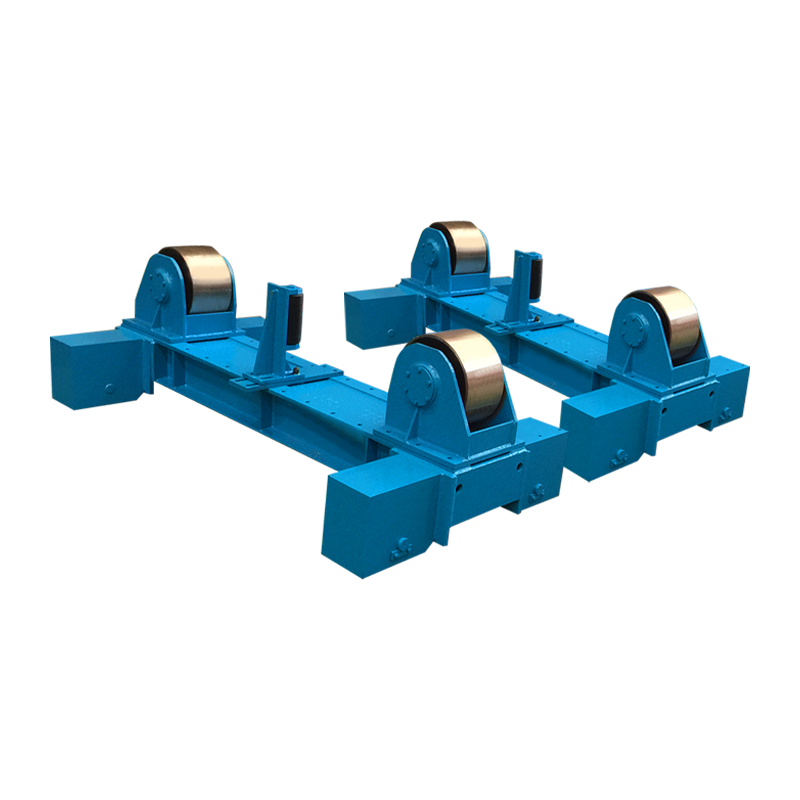
A putken hitsausrotaattori kääntää sylinterimäisiä työkappaleita hitsauspolttimen alla ja ylläpitää automaattisesti ihanteellista kulkunopeutta jokaisella ajokerralla. Fabricators & Manufacturers Associationin vuonna 2023 tekemän tuottavuustutkimuksen mukaan tämä yksittäinen päivitys voi nostaa kaaren käynnistysaikaa alle 20 %:sta yli 60 %:iin ja nostaa pinnoitusastetta jopa 300 %. Sähkökäyttöistä kiertoa käyttävät liikkeet raportoivat jatkuvasti vähemmän vikoja, vähemmän korjauksia ja sijoitetun pääoman tuottoa.
Vapauta nopeus ja johdonmukaisuus putkihitsausrotaattorilla
Putkien hitsausrotaattorin käyttö lyhentää kiertoaikaa automatisoimalla pyörimisen, mikä mahdollistaa jatkuvan monivaihehitsauksen ilman käyttäjän paikkaa uudelleen. Manuaalisessa putkien valssauksessa hitsaaja pysähtyy usein muutaman minuutin välein sijoittaakseen työkappaleen uudelleen, mikä sirpaloi kaaren ja lyhentää todellista hitsausaikaa. American Welding Societyn hitsauskäsikirjan tiedot osoittavat, että manuaalinen kääntäminen rajoittaa tyypillisesti kaaren käynnistysajan 15–25 prosenttiin työvuorotunneista. Kun a putken hitsausrotaattori ottaa haltuunsa, valokaarisytytysaika ylittää säännöllisesti 60 %, mikä tarkoittaa, että hitsausmetallia kerrostetaan enemmän työvuoroa kohden ilman, että työtunteja lisätään.
Vaikutus matkanopeuteen on yhtä mitattavissa. Tavallinen 12 tuuman aikataulu 40 putkiliitos, joka vaatii 35 minuuttia manuaalista valssausta, voidaan suorittaa noin 12 minuutissa pyörittimellä 250 mm/min. Yli viikon kaksivuorotuotannossa tämä ero merkitsee satoja valmiita lisäliitoksia. Nämä luvut ovat yhdenmukaisia Fabricators & Manufacturers Associationin vuoden 2023 vertailuraportin kanssa, jossa todettiin, että keskikokoiset alukset käyttävät hitsausrotaattorit paransi laitteiden yleistä tehokkuutta 28 % käyttöönoton ensimmäisellä neljänneksellä.
Vastaava kuormituskapasiteetti ja putken halkaisija: suora vertailu
Hyötykuorma määrittää suoraan, mitkä työt rotaattori pystyy käsittelemään, ja tämän rajan ylittäminen johtaa moottorin loppuunpalamiseen tai liialliseen säteittäiseen loppumiseen. Jokainen putken hitsausrotaattori on suunniteltu tietyn painoalueen ja halkaisijan mukaan. Yhden tonnin yksikkö voi käsitellä 2–12 tuuman putkia, kun taas 20 tonnin sarja käsittelee halkaisijaltaan yli 60 tuuman aluksia. Jos valitset rotaattorin, jonka ylikapasiteetti on vähintään 25 % raskaimman suunnitellun työkappaleen yläpuolella, pidentää käyttöikää ja säilyttää pyörimistarkkuuden.
| Kantavuus (tonnia) | Tyypillinen putken halkaisijaalue (tuumaa) | Moottorin teho (kW) | Suurin pyörimisnopeus (in/min) |
|---|---|---|---|
| 1 | 2-12 | 0.37 | 190 |
| 3 | 4-24 | 0.75 | 250 |
| 5 | 6-36 | 1.1 | 300 |
| 10 | 12-48 | 2.2 | 380 |
| 20 | 24-72 | 3.7 | 450 |
A putken hitsausrotaattori mitoitettu 5 tonniin, pystyy käsittelemään 36 tuuman putkea, jonka seinämän paksuus on 0,5 tuumaa, edellyttäen että työkappaleen paino ei ylitä 10 000 naulaa. Kuormitusrajan ylittäminen aiheuttaa liukumista käyttötelojen ja putken pinnan välillä, mikä johtaa epätasaiseen pyörimisnopeuteen ja hitsausvirheisiin, kuten porrastettuihin palkoprofiileihin. Monilla valmistajilla on 1 tonnin yksikkö pienireikäisille putkille ja erillinen 10 tonnin sarja paineastioita varten ylikuormituksen välttämiseksi.
Itsesuuntautuvat vs. perinteiset rotaattorit: mikä malli sopii työnkulkuusi
Itsesuuntautuvat rotaattorit kompensoivat automaattisesti halkaisijan vaihtelut ja lyhentävät asetusaikaa jopa 50 % sekaerätuotannossa. Perinteinen putken hitsausrotaattori käyttää kiinteitä välipyöriä, joiden etäisyys on säädettävä manuaalisesti kunkin putken halkaisijan mukaan. Sitä vastoin itsesuuntautuva malli kääntää rullavaunuja niin, että ne mukautuvat työkappaleeseen heti, kun se lasketaan paikoilleen. Tämä mekaaninen sovitus eliminoi yrityksen ja erehdyksen paikantamisen tarpeen.
Perinteinen kiinteän rullan rotaattori
- Pienemmät hankintakustannukset, tyypillisesti 20–30 % vähemmän kuin itsesuuntautuva yksikkö
- Manuaalinen säätö vaaditaan jokaista halkaisijan muutosta varten
- Ihanteellinen pitkille identtisille putkikeloille
- Yksinkertaisempi rullan vaihtomenettely
- Raskaampi pohjarunko kestää usein kovemman käsittelyn
Itsestään suuntautuva putkihitsausrotaattori
- Tarttuu automaattisesti putkiin 2” maksimihalkaisijaan asti
- Asennus kestää sekunteja, mikä lyhentää vaihtoaikaa puoleen
- Tasainen rullan kosketus vähentää valumista alle 0,02 tuuman
- Toimii hyvin korkean sekoituksen ja pienen volyymin valmistuksessa
- Korkeampi alkuinvestointi, mutta ROI 6–8 kuukauden sisällä tyypillisissä työpaikoissa
Vertailevassa aikatutkimuksessa kuuden tuotantolaitoksen kesken, itsekohdistuva putken hitsausrotaattori säästi keskimäärin 11 minuuttia asennusta kohti, kun vaihdetaan 8-20 tuuman putken välillä. Yli 50 vaihtoa viikossa, mikä säästää aikaa, merkitsee yli 9 tuntia lisäkaarivalmiutta, mikä riittää 15–20 ylimääräisen keskihalkaisijaisen liitoksen hitsaamiseen.
Hitsauksen laadun paraneminen: Vikojen vähentäminen tasaisella pyörimisellä
Tasainen pyöriminen vähentää merkittävästi hitsausvirheitä, kuten liitoksen puutetta ja alileikkausta, ja tutkimukset osoittavat jopa 40 %:n alenemisen uudelleentyöstömäärissä. Kun a putken hitsausrotaattori säilyttää tasaisen pintanopeuden, hitsauskaari pysyy lätäkön etureunassa ilman äkillisiä kiihdytyksiä tai hidastumia. Tämä vakaus estää kylmän kierroksen, epäjohdonmukaisen tunkeutumisen ja manuaalisen uudelleensijoituksen aikana ilmaantuvat stop-start-kraatterit.
Welding Journalissa julkaistussa 2022 teknisessä asiakirjassa dokumentoitiin 1 200 kehäputken liitoksen korjaustyömäärät. Liitokset hitsattu sähköllä putken hitsausrotaattori Vikaprosentti oli 3,4 %, kun se käsin sorvattujen liitosten 5,8 %:iin. 40 %:n alennus pienensi suoraan hionta-, talttaus- ja uudelleentarkastuskustannuksia, mikä säästää noin 18 dollaria liitosta kohti 65 dollaria/tunti täysin kuormitetussa työssä.
Lämmöntuonti myös tasaantuu. Manuaalisessa sorvauksessa hitsaajat usein pysähtyvät säätämään asentoa, mikä aiheuttaa lämmön kertymistä ja mahdollisesti muuttaa lämmön vaikutuksen alaisen vyöhykkeen ominaisuuksia. Rotaattorikäyttöinen läpikulku pitää kulkuvälin lämpötilan ±25 °F:n ikkunassa, mikä auttaa säilyttämään ASME B31.3:n vaatimat Charpy V-lovin sitkeysarvot. Johdonmukaisuutta tällä tasolla on erittäin vaikea saavuttaa käsin kääntämällä.
Putkihitsausrotaattorin integrointi automatisoituihin kennoihin
Putkien hitsausrotaattorin yhdistäminen pilari- ja puomimanipulaattoriin luo täysin automatisoidun kehähitsausaseman, mikä vähentää suoria työkustannuksia jopa 60 % alan tapaustutkimusten mukaan. Rotaattori käsittelee pyörimistä, kun taas manipulaattori asettaa hitsauspään optimaaliseen ulkonemaan ja kulmaan. Yhdessä ne mahdollistavat yhden käyttäjän valvoa useita asemia samanaikaisesti.
Tyypillinen automaattinen soluasettelu sijoittaa 10 tonnin putken hitsausrotaattori kahden välirullasarjan välissä manipulaattorikolonnilla, joka syöttää upotettua kaarihitsauspäätä ylhäältä. Kun käyttäjä lastaa putken ja käynnistää sekvenssin, rotaattori pyörii ennalta asetetulla nopeudella, manipulaattori ylläpitää kiinteää siirtymää ja koko liitos hitsataan yhdessä keskeytymättömässä jaksossa. Rotterdamissa sijaitsevan raskaan tuotantolaitoksen tiedot osoittivat, että tämä kokoonpano nosti päivittäisen liitostehon 14:stä 38:aan 48 tuuman tuulitornin osissa samalla, kun hitsauskoneen väsymiseen liittyvät virheet vähenivät lähes nollaan.
Jopa ilman täyttä automaatiota, a hitsausrotaattori varustettu digitaalisella kierroslukumittarilla ja kaukosäätimellä, jonka avulla hitsaaja voi hienosäätää nopeutta turvalliselta etäisyydeltä. Tämän yksinkertaisen päivityksen on osoitettu parantavan hitsin ulkonäköpisteitä 22 % asiakasauditoinneissa, koska käyttäjä voi reagoida lätäkkökäyttäytymiseen rikkomatta kaaren vakautta.
Turvallisuus ja ergonomiset edut
Manuaalisen putken rullauksen poistaminen vähentää tuki- ja liikuntaelimistön vammoja jopa 70 % ja estää puristuspisteonnettomuudet. Raskaan putken pyörittäminen manuaalisesti ketjuavaimella tai käsin rasittaa äärimmäistä olkapäitä, selkää ja ranteita. Työturvallisuus- ja työterveyshallinnon (OSHA) tapaturmalokit osoittavat, että putkien käsittely ja sijoittelu muodostavat noin 18 % rakenteiden valmistuspajoissa rekisteröidyistä nyrjähdyksistä ja venähdyksistä. Esittelyssä a putken hitsausrotaattori poistaa fyysisen ponnistuksen tarpeen kokonaan.
Lisäksi rotaattori pitää käyttäjän välittömän rullausalueen ulkopuolella. Manuaalisissa menetelmissä työntekijät seisovat usein pyörivien silmukoiden tai ketjujen lähellä, mikä aiheuttaa puristuspisteen riskejä. Kanssa a putken hitsausrotaattori , käyttö- ja välirullat ovat suojattuja, ja kuljettaja ohjaa liikettä kuolleen miehen kytkimen kautta, joka pysäyttää pyörimisen välittömästi, kun se vapautetaan. Yhdessä asianmukaisten lukitus-/tagout-menettelyjen kanssa nämä ominaisuudet vähensivät kirjattavia käsivammoja 55 % kahden vuoden aikana Texasin paineastialiikkeessä, kuten liikkeen sisäisessä turvallisuuskatsauksessa kerrottiin.
Rotaattorin käyttöikää pidentävät huoltokäytännöt
Käyttörullien ja laakerien voitelun rutiinitarkastus voi kaksinkertaistaa putkihitsausrotaattorin huoltovälin. Jopa kestävät rotaattorit kärsivät asteittaisesta kulumisesta, mutta kurinalainen huoltoaikataulu pitää pyörimistarkkuuden tiukkana ja estää kalliita seisokkeja. Seuraavat vaiheet, jotka on otettu laitteiden huoltooppaista, tarjoavat suurimman vaikutuksen.
- Tarkasta telan pinnat viikoittain. Kuluneet tai kolhineet polyuretaanirullat aiheuttavat tärinää ja valumista. Vaihda telat, kun kosketuspaikassa on litteitä kohtia, jotka ovat leveämpiä kuin 4 mm.
- Rasvaa vetolaakerit 200 käyttötunnin välein. Käytä litiumpohjaista EP2-rasvaa ja huuhtele vanhaa rasvaa liittimen läpi, kunnes puhdasta rasvaa tulee ulos. Likaantunut voiteluaine on yleisin syy ennenaikaisiin laakerivaurioihin hitsausrotaattori ajaa.
- Tarkista käyttö- ja välipyöräsarjojen välinen kohdistus. Yli 1/16 tuuman suuntausvirhe putken pituuden jalkaa kohti aiheuttaa sivuttaisvoimia, jotka ylikuormittavat laakereita ja vähentävät moottorin tehokkuutta. Laserkohdistustyökalut voivat tarkistaa tämän alle kymmenessä minuutissa.
- Puhdista sähkökaapit kuukausittain. Hitsaussavu ja hiontapöly tunkeutuvat VFD-koteloihin aiheuttaen ylikuumenemista. Puhdas paineilmapuhallus ja suodattimen vaihto ylläpitävät tasaisen nopeuden hallinnan.
- Tallenna vahvistin ajoittain. Moottorivirran äkillinen nousu viittaa yleensä rullan jumiutumiseen tai laakerin rikkoutumiseen. Aseta perusviiva asennuksen yhteydessä ja merkitse kaikki yli 15 %:n nousut tutkittavaksi.
Näitä ohjeita noudattavat kaupat raportoivat keskimäärin 18–24 kuukauden häiriöttömän huoltovälin putken hitsausrotaattoris verrattuna 9–12 kuukauteen tiloissa, joissa tehdään vain reaktiivisia korjauksia. Ero on usein yhtä suuri kuin yksi suurempi remontti vähemmän vuodessa, mikä säästää 3 000–7 000 dollaria osissa ja työssä.
Usein kysyttyjä kysymyksiä putkihitsausrotaattoreista
Mihin putken hitsausrotaattoria käytetään?
A putken hitsausrotaattori käytetään sylinterimäisten työkappaleiden, kuten putkien, paineastioiden ja tuulitornin osien, kääntämiseen kontrolloidulla nopeudella hitsauksen aikana. Se pitää työkappaleen moottorilla toimivilla rullilla, joten hitsauskone tai automaattinen poltin voi levittää täytemetallia jatkuvasti kehän ympärille pysähtymättä uudelleenasemointiin.
Kuinka valitsen oikean putken hitsausrotaattorin kapasiteetin?
Valitse a putken hitsausrotaattori jonka kuormitus on vähintään 25 % suurempi kuin raskaimmalla hitsattavalla kokoonpanolla. Tarkista myös pienin ja suurin halkaisijaalue: telojen on koskettava tiukasti ilman, että putki on liian matalalla telineessä. Liian pieni yksikkö luistaa; liian suuri hukkaa energiaa ja pääomaa.
Pystyykö putkien hitsausrotaattori käsittelemään ei-pyöreitä työkappaleita?
Standardi putken hitsausrotaattori on suunniteltu sylinterimäisille osille. Neliön tai suorakaiteen muotoiset muodot aiheuttavat epätasaista telan kosketusta ja tärinää. Ei-pyöreille komponenteille etulevyllä varustettu asennoitin tai moniakselinen manipulaattori on parempi valinta. Jotkut itsesuuntautuvat rotaattorit voivat kestää lievää soikeaa, mutta parhaat tulokset edellyttävät pyöreyttä 1 %:n sisällä nimellishalkaisijasta.
Mikä huolto estää nopeuden vaihtelun?
Nopeuden vaihtelu a hitsausrotaattori yleensä johtuu kuluneista rullista, riittämättömästä voitelusta tai VFD-parametrien poikkeamasta. Rullapinnan säännöllinen puhdistus, laakereiden rasvaus 200 tunnin välein ja taajuusmuuttajan PID-asetusten uudelleensäätö poistavat useimmat nopeusepäjohdonmukaisuudet. Jos vaihtelu jatkuu, tarkista kooderin kytkentä ja moottorikaapelin suojaus sähköisen melun varalta.