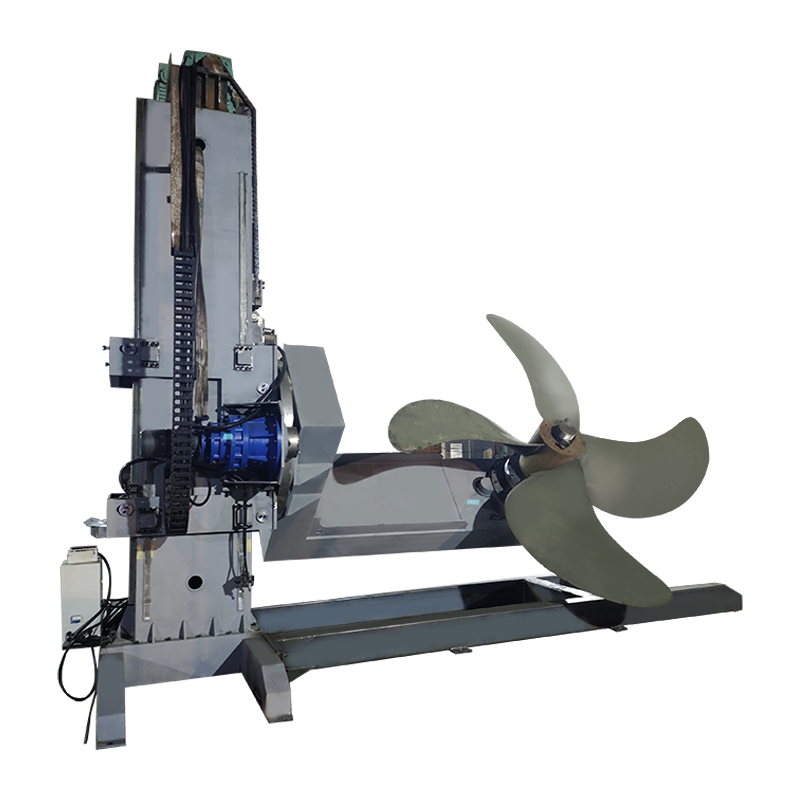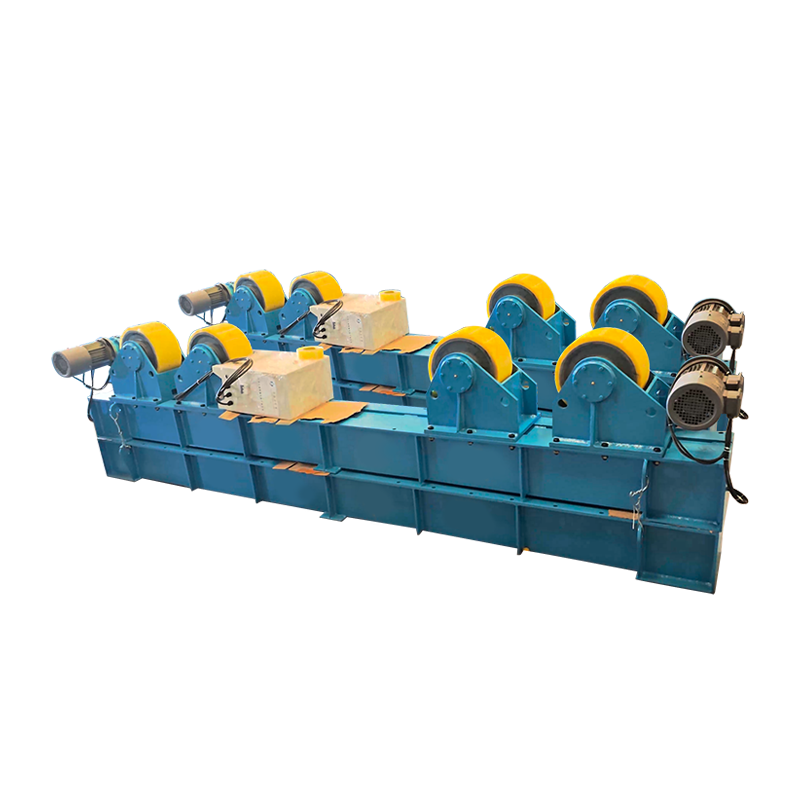
Kiinnikkeet hitsaukseen ovat tarkoitukseen valmistettuja mekaanisia laitteita, jotka paikantavat, kiinnittävät ja tukevat metallityökappaleita tarkasti kohdakkain hitsausprosessin aikana varmistaen, että jokainen valmis kokoonpano täyttää mittavaatimukset minimaalisella vääristymällä ja maksimaalisella toistettavuudella. Manuaalisessa hitsausasemassa taitava käyttäjä saattaa käyttää paljon aikaa osien mittaamiseen, kiinnittämiseen ja säätämiseen; oikein suunnitellun kanssa hitsausteline , osa on oikeassa asennossa heti, kun se asetetaan työkaluun. American Welding Societyn (AWS) mukaan jäykkien hitsauslaitteiden käyttö voi lyhentää kokonaisvalmistusaikaa 30 % - 60 % ja laske hitsaukseen liittyvät korjaustyöt alle 3 % . Ymmärtäminen tarkalleen, mitä nämä valaisimet ovat ja kuinka ne voidaan toteuttaa tehokkaasti, kattaa prototyypin ja kannattavan, suuren volyymin tuotantolinjan välisen kuilun. Tämä kattava opas tutkii suunnitteluperiaatteita, suunnittelumenetelmiä, taloudellisia perusteita ja uusia teknologioita, jotka määrittelevät nykyaikaiset hitsauslaitteet.
Mitä ovat hitsauskiinnikkeet ja miksi ne ovat kriittisiä tarkkuuden kannalta?
Hitsauskiinnike on mittatilaustyönä suunniteltu valmistustyökalu, joka varmistaa fyysisesti kaikki kokoonpanon komponentit lämpölaajenemis- ja -kutistumisvoimia vastaan, mikä takaa, että lopullisen hitsauksen mittojen toistettavuus vastaa suunnittelusuunnitelmaa. Sulahitsauksen fysiikka on perustavanlaatuinen haaste: sula teräs kutistuu jähmettyessään ja vetää metallin pois muodosta. A kiinnike hitsaukseen estää tätä pitämällä osat tiukasti paikoillaan. Se ei vain estä liikkumista; se usein esijännittää materiaalia tai ottaa huomioon lasketun kutistumisen. Sisällyttämällä systemaattisen lähestymistavan työkappaleiden viittaukseen - käyttämällä erityisiä paikantimia ja tukia - valaisin poistaa ihmisen arvailun. Tämä varmistaa, että jopa aloitteleva hitsaaja voi tuottaa kokoonpanoja, jotka täyttävät tiukat ISO 13920 -toleranssit lineaaristen mittojen ja suoruuden osalta. Taloudelliset vaikutukset ovat huomattavat: Edison Welding Instituten (EWI) tutkimuksessa todettiin, että oikea kiinnitys voi parantaa ensiajon tuottoa 40 % ja vähentää hitsauksen jälkeisen oikaisun tarvetta jopa 70 % . Tyypillisessä raskaassa konepajassa vääntyneiden kokoonpanojen hitsauksen jälkeinen oikaisu voi kuluttaa jopa 30 % tuotannon kokonaistyötunneista , kustannus, joka jää suurelta osin pois, kun osaa pidetään oikein alusta alkaen. Lisäksi hyvin suunniteltu kiinnitys mahdollistaa suurempien hitsausvirtojen ja nopeampien kulkunopeuksien käytön, koska käyttäjän tai robotin ei tarvitse pysähtyä tarkastaakseen kohdistusta. Tuloksena ei ole vain parempi, vaan myös nopeampi tuote.
Kolme ydintoimintoa: paikannus, kiinnitys ja tuki
Jokainen tehokas hitsauskiinnike suorittaa kolme mekaanista toimintoa, joista ei voi neuvotella: se paikantaa työkappaleen tarkasti viittaamalla tunnettuihin peruspisteisiin, kiinnittää osat riittävällä voimalla vastustaakseen hitsin kutistumista ja tukee kokoonpanoa estämään painumisen painovoiman ja lämmön vaikutuksesta. 3-2-1-paikannusperiaate on alan standardi useimmille prismaattisille osille. Kuusi kosketuspistettä rajoittaa kaikkia kuutta vapausastetta: kolme pistettä määrittelee ensisijaisen tason, kaksi pistettä määrittelee toissijaisen reunan ja yksi piste määrittelee tertiaarisen pysähdyksen. Suunniteltaessa kiinnikkeet hitsaukseen , kiristysvoima on suunnattava näihin kiinteisiin paikantimiin. Tukielementit, usein säädettävät karat tai nosturiruuvit, estävät raskaiden teräslevyjen taipumisen kuumennettaessa. Tämä kolmitoiminen rakenne varmistaa, että kun hitsausmetalli supistuu, se vetää kiinnittimeen sen sijaan, että se vääristää osaa. Esimerkiksi raskaan kaluston alustan valmistuksessa karkaistusta työkaluteräksestä valmistetut paikantimet voivat pitää runko-osat sisällä. ±0,3 mm , kun taas puristimet kohdistavat useiden kilonewtonien voiman estääkseen liikkeen monivaihehitsauksen aikana. Tarvittava puristusvoima ei ole mielivaltainen; se on laskettava hitsin odotetun kutistumisvoiman perusteella. Pielahitsi, jonka haaran pituus on 8 mm, voi tuottaa poikittaiskutistumisvoiman yli 10 000 Newtonia , ja kiinnittimen on torjuttava tämä ilman muodonmuutosta.
Manuaalisen työkalun, modulaaristen järjestelmien ja automatisoitujen solujen vertailu
Hitsauskiinnitysjärjestelmän valinta riippuu tuotantomäärästä, osan monimutkaisuudesta ja vaaditusta joustavuudesta; alla olevassa taulukossa verrataan manuaalisia, modulaarisia ja automatisoituja lähestymistapoja.
| Ominaisuus | Manuaaliset omistetut valaisimet | Modulaarinen (3D) kiinnitys | Automaattinen (hydraulinen/pneumaattinen) |
|---|---|---|---|
| Vaihtoaika | Korkea (tuntia) | Erittäin alhainen (minuuttia) | Matala (ohjelmamuutos) |
| Tilavuuden sopivuus | Suuri volyymi, yksiosainen | Matalasta keskikokoiseen, prototyyppi | Massatuotanto |
| Alkukustannukset | Keskitaso korkeaan | Erittäin alhainen | Erittäin korkea |
| Vääristymien hallinta | Erinomainen (jäykkä) | Hyvä | Erinomainen (aktiivinen ohjaus) |
Käsikäyttöiset kiinnikkeet valmistetaan tyypillisesti teräslevystä ja pultataan alustaan. Ne tarjoavat äärimmäisen jäykkyyden ja ovat vakiona raskaassa valmistuksessa. Modulaarisissa järjestelmissä käytetään ristikkolevyjä ja tarkkuustappitappeja nopean uudelleenkonfiguroinnin mahdollistamiseksi, mikä tekee niistä ihanteellisia työpajoille. Automaattiset kiinnikkeet integroidaan usein robottihitsauskennoihin, joissa pneumaattiset tai hydrauliset puristimet aktivoituvat peräkkäin ja anturit varmistavat osien läsnäolon. Jokaisella tyypillä on oma paikkansa nykyaikaisessa valmistuksessa, ja monet suuret tuotantolaitokset käyttävät kaikkien kolmen lähestymistavan yhdistelmää.
Suunnittelu lämpödynamiikkaa varten: kuinka valaisimet kompensoivat kutistumista
Hitsausliitos kutistuu jäähtyessään, ja yksi kalustesuunnittelun hienostuneimmista kohdista on tämän liikkeen laskeminen ja vastustaminen, jotta valmis osa täyttää vaatimukset ilman hitsauksen jälkeistä oikaisua. Hiiliteräs kutistuu noin 1,0 - 1,5 millimetriä hitsin pituusmetriä kohti poikittaissuunnassa. Edistynyt kiinnikkeet hitsaukseen älä aina lukitse osaa täydellisesti; joskus he käyttävät "kelluvia" tai "kutistuvia" lohkoja. Nämä sallivat metallin vetää ennustettavasti yhteen suuntaan ja rajoittaa sitä toiseen. Elementtianalyysin (FEA) avulla insinöörit voivat simuloida monivaihehitsauksen lämpötilaprofiilia ja sijoittaa puristimet tarkasti vyöhykkeisiin, joissa jännityspitoisuus on suuri. Tämä tekninen lähestymistapa estää pelätyn "perunalastu"-efektin suurissa valmistetuissa kehyksissä. Myös itse valaisimen lämpödynamiikka on syytä ottaa huomioon. Toistuvilla hitsaussykleillä lämmitetty teräskiinnike laajenee, ja jos tätä laajenemista ei huomioida, paikantimen paikat siirtyvät koko tuotantovuoron ajan. Vesijäähdytteisiä valaisimia käytetään joskus korkean käyttöjakson automatisoiduissa kennoissa pitämään kiinteän kiinnityslämpötilan vakaana ja varmistamaan, että paikantimen asennot pysyvät vakiona aamun ensimmäisestä osasta iltapäivän viimeiseen osaan.
Suunnittelu tiettyihin hitsausprosesseihin: MIG-, TIG-, laser- ja pistehitsaus
Hitsausprosessi itsessään sanelee kriittiset kiinnittimen suunnitteluparametrit, koska lämmöntuonti, sykliaika, roiskeiden muodostuminen ja saavutettavuusvaatimukset vaihtelevat dramaattisesti MIG-, TIG-, laser- ja vastuspistehitsauksen välillä. Korkean lämmöntuoton MIG-hitsaukseen hitsausteline on oltava massiivinen, ja niissä on oltava vesijäähdytys tai kupariset tukitangot, jotka imevät lämmön pois ja estävät vääntymisen. TIG-hitsaus, joka ei tuota roiskeita, antaa suunnittelijoille mahdollisuuden sijoittaa puristimia ja kohdistajia paljon lähemmäksi liitosta pelkäämättä, että ne hitsautuvat työkappaleeseen. Laserhitsauskiinnikkeet vaativat erittäin tiukat toleranssit – usein ±0,05 mm –, koska fokusoitu lasersäde vaatii tarkan liitoksen sovituksen käytännössä ilman rakoa. Resistanssipistehitsauksessa kiinnitin on kiinteä osa sähköpiiriä; sen varsien ja elektrodien on oltava kupariseoksia, joilla on ominaisjohtavuus, ja ne on eristettävä alustasta hajavirtojen estämiseksi. Näiden prosessikohtaisten rajoitusten ymmärtäminen on olennaista valittaessa materiaaleja ja määritettäessä puristimen sijoitusta onnistuneen kiinnike hitsaukseen .
Poka-Yoken ja Error Proofingin integrointi kiinnityssuunnitteluun
Hyvin suunnitellussa hitsauskiinnikkeessä on poka-yoke eli virhesuojausominaisuudet, jotka estävät fyysisesti käyttäjää lataamasta työkappaletta väärin, mikä eliminoi suuren vikojen lähteen ennen kuin hitsauskaareen iski. Nämä ominaisuudet voivat olla niinkin yksinkertaisia kuin epäsymmetriset tappikuviot, joiden avulla osa mahtuu vain yhteen suuntaan, tai yhtä kehittyneitä kuin läheisyysanturit, jotka havaitsevat komponentin puuttumisen ja keskeyttävät hitsausjakson. Yhdessä autoteollisuuden Tier-one toimittaja, täytäntöönpano virheettömästi kiinnikkeet hitsaukseen vähensi vikaprosentin 1 200 miljoonasosasta alle 50 miljoonasosaan kuudessa kuukaudessa. Poka-yoke-suunnittelu vähentää riippuvuutta käyttäjän valppaudesta ja koulutuksesta tehden laadusta itse työkalujen funktion. Monet OEM-valmistajat ovat nyt määrääneet tämän lähestymistavan toimittajiensa laatukäsikirjoissa, mikä heijastaa sen todistettua tehokkuutta suurten määrien tuotannossa.
Taloudellinen perustelu: Hitsauskalusteiden sijoitetun pääoman tuoton laskeminen
Räätälöidyn hitsauskiinnittimen pääomakustannukset on perusteltava selkeällä sijoitetun pääoman tuottolaskelmalla, joka ottaa huomioon suorat työvoimasäästöt, vähentyneet korjaustyöt, pienemmät romumäärät ja lisääntyneen suorituskyvyn, joka johtuu nopeammista sykliajoista. Tyypillinen keskikokoiseen hitsaukseen tarkoitettu kiinnike saattaa maksaa välillä 5 000 ja 50 000 dollaria suunnittelemaan ja rakentamaan. Jos tämä kiinnike lyhentää yksittäisen kokoonpanon hitsaus- ja asennusaikaa 15 minuutilla ja myymälä tuottaa 5 000 kokoonpanoa vuodessa täysin kuormitetulla työmäärällä 45 dollaria tunnissa, vuotuinen suora työvoiman säästö on 56 250 dollaria . Kun oikaisujen poistumisesta ja hitsausmateriaalien vähenemisestä saatavia säästöjä lisätään, takaisinmaksuaika on usein alle vuoden. Myös pienemmissä toiminnoissa laadun parantaminen ja kyky voittaa sopimuksia, jotka edellyttävät dokumentoitua prosessinhallintaa, voivat tehdä investoinnin hitsausteline strategisesti tarpeellista. Alkuhinta ei siis poisteta pelkästään sen valmistamien osien, vaan myös sen mahdollistamien liiketoimintamahdollisuuksien perusteella.
Materiaalit, lämpökäsittely ja pintatekniikka pitkäikäisyyteen
Koska valaisimet ovat alttiina raskaalle kuormitukselle, roiskeille ja jatkuvalle hankaukselle, niiden käyttöikä riippuu suoraan teräslaadusta, lämpökäsittelystä ja kosketuspisteiden pinnan kovettumisesta. Tavalliset pohjalevyt on valmistettu kuumavalssatusta A36- tai normalisoidusta S355-teräksestä. Kulumista kestävien tappien ja kiinnityspehmusteiden, materiaalien, kuten D2-työkaluteräksen tai 4140-seosteräksen, paikantamiseen, karkaistu 55-60 HRC , ovat vakiona. Robottikennoissa, joissa sähkönjohtavuus on ratkaisevan tärkeää kaarelle, kupariset tukitangot integroituvat valokaareen hitsausteline niillä on kaksi tarkoitusta: ne johtavat lämpöä pois hitsausalueelta ja suojaavat terästyökaluja suoralta kaarisäteilyltä. Myös paikannusalustojen pinnan viimeistelyllä on väliä: maapinta, jonka karheus on Ra 0,8 - 1,6 mikronia tarjoaa luotettavan kontaktin kuluttamatta yhteenliitososien pintoja. Äärimmäisissä ympäristöissä, kuten ruostumattoman teräksen valmistuksessa, joissa itse valaisimen on kestettävä korroosiota, kalusterungolle ja kaikille kosketuspinnoille on määritelty 316L ruostumaton teräs.
Kiinnittimien integrointi robotti- ja automatisoituihin hitsausjärjestelmiin
Hitsauslaitteen todellinen teho toteutuu, kun se yhdistetään robottivarteen tai automaattiseen hitsauskoneeseen, mikä mahdollistaa valojen sammutuksen ja tasaisen laadun ympäri vuorokauden. Tällaisissa soluissa hitsausteline siitä tulee enemmän kuin staattinen pitolaite; se on aktiivinen osallistuja tuotantojaksoon. Anturit vahvistavat, että osa on ladattu oikein, pneumaattiset puristimet kytkeytyvät ohjelmoidussa järjestyksessä ja robotti vastaanottaa signaalin hitsausjakson aloittamisesta. Päätuki-perätukiasennoittimet ovat yleisiä sylinterimäisten osien kiinnikkeitä, joiden avulla robotti voi hitsata tasaisessa asennossa kiinnittimen pyörittäessä työkappaletta. Monimutkaisissa valukappaleissa teline voi sisältää useita pyörimisakseleita, jotta robotti pääsee käsiksi jokaiseen liitokseen. Kansainvälisen robotiikan liiton mukaan hitsaukseen käytettävien teollisuusrobottien määrä on kasvanut yli 50 % viimeisen viiden vuoden aikana , jossa kalusteet ovat välttämätön lisä tälle laitteistolle. Robottiohjaimen ja kiinnittimen välinen käyttöliittymä on yhä kehittyneempi: robotti voi tarkistaa puristimen tilan, säätää hitsausparametreja havaittujen osien vaihteluiden perusteella ja jopa ilmoittaa käyttäjälle, kun kiinnityskomponentti lähestyy kulumisrajaansa.
Additiivisen valmistuksen ja 3D-tulostuksen rooli kiinnikkeiden tuotannossa
Additiivinen valmistus muuttaa nopeasti hitsauskiinnikkeiden valmistustapoja, jolloin insinöörit voivat luoda monimutkaisia, yhdenmukaisia jäähdytyskanavia, kevyitä rakenteita ja mukautettuja paikannusgeometrioita, joita on mahdoton saavuttaa perinteisellä koneistuksella. Metalli-3D-tulostus, jossa käytetään materiaaleja, kuten maraging-terästä tai Inconelia, mahdollistaa kiinnitysosien valmistuksen, joissa on integroidut jäähdytyskanavat, jotka seuraavat hitsausliitoksen muotoa. Tämä kohdennettu jäähdytys lyhentää dramaattisesti jaksoaikaa suuritehoisissa toimissa. Yleisemmin polymeeristä 3D-tulostusta käytetään prototyyppien paikantimien, käsittelyjigien ja pehmeiden leukojen tuottamiseen robottitarttujalle tunneissa sen sijaan, että työstetyt metalliosat edellyttävät päiviä tai viikkoja. Vaikka nämä polymeerikomponentit eivät sovellu suoralle valokaarelle, ne ovat erinomaisia pitämään osia poissa hitsausalueelta. Mahdollisuus toistaa valaisinsuunnitelmia nopeasti käyttämällä 3D-tulostettuja prototyyppejä tiivistää kehitysaikajanaa ja alentaa kokeilun kustannuksia, mikä tekee optimoidusta kiinnikkeet hitsaukseen pienten ja keskisuurten yritysten saatavilla.
Metrologia ja validointi: Varmistetaan, että kiinnitys vastaa aiottua tarkkuutta
Ennen kuin uusi hitsauskiinnike tulee tuotantoon, se on validoitava koordinaattimittauskoneilla (CMM), laserseurantalaitteella tai fotogrammetrialla sen varmistamiseksi, että kaikki paikannuspisteet, kiinnityspinnat ja vertailupinnat ovat määritellyn sijaintitoleranssin sisällä, joka on tyypillisesti ±0,1 mm tai tiukempi. Tämä vahvistus ei ole kertaluonteinen tapahtuma. Dokumentoitu kalibrointiaikataulu, jossa käytetään kalibroitua pääosaa tai suoraa mittausta, on olennainen jatkuvan laadunvarmistuksen kannalta. Ilmailu- ja avaruusteollisuudessa AS9100:n vaatimukset edellyttävät, että kaikki tuotantotyökalut on tarkastettava määrätyin väliajoin. Kun valaisin ajautuu toleranssin ulkopuolelle, se työstetään uudelleen tai sen kuluneet osat vaihdetaan. Tämä kurinalainen lähestymistapa metrologiaan varmistaa, että hitsausteline jatkaa vaatimustenmukaisten osien tuotantoa koko käyttöikänsä ajan.
Yhteiset huolto-, kalibrointikäytännöt ja pitkäaikainen hoito
Jopa kestävin hitsauslaite menettää vähitellen tarkkuutensa, jos sitä ei puhdisteta ja kalibroida säännöllisesti, erityisesti korkean tuotannon ympäristöissä, joissa roiskeiden kerääntyminen ja puristimien kuluminen ovat jatkuva ongelma. Ennaltaehkäisevään huoltosuunnitelmaan tulee sisältyä paikannuspintojen päivittäinen puhdistus roiskeiden ja roskien poistamiseksi messinkikaapimilla ja roiskesuihkeilla. Puristusvoimien viikoittainen tarkastus momenttiavaimella tai painemittarilla on tarpeen sen varmistamiseksi, että ne vastaavat vaatimuksia. Kuukausittainen mittatarkistus CMM:llä tai laserseurantalaitteella varmistaa, että valaisimen paikannuspisteet ovat edelleen aiotuissa asennoissaan. Kuluvien osien, kuten kiinnitystappien, holkkien ja puristintyynyjen, vuosittainen uusiminen tai vaihto on vakiokäytäntö. Näiden huoltotehtävien laiminlyönti voi johtaa osien mittojen asteittaiseen ajautumiseen, mikä lopulta aiheuttaa kenttävikoja tai kokoonpanolinjan seisokkeja. Yhden asiakkaan hylkäämisen hinta toleranssin ulkopuolisista hitsauksista voi ylittää koko kalusteliikkeen vuosihuoltobudjetin.
Usein kysyttyjä kysymyksiä hitsauslaitteista
Voinko käyttää yhtä kiinnikettä sekä kiinnitykseen että täyshitsaukseen?
Se riippuu lämmönsyötöstä. Robotti- tai korkealämpöprosesseissa on joskus parempi hankkia oma kiinnitysteline, joka on kevyempi ja nopeampi ja jota seuraa raskaampi hitsausteline viimeisiä syöttöjä varten. Jos molemmissa käytetään samaa kiinnikettä, kiinnityshitsaukset voivat paikallisesti vääntää kiinnityskohtia, jolloin koko hitsi kohdistuu väärin. Lopullisesta hitsistä aiheutuva ylimääräinen lämpöjännitys voi myös aiheuttaa sen, että kiinnitin menettää kalibrointinsa ajan myötä.
Kuinka suojaan kiinnittimien paikannuksen hitsausroiskeilta?
Roiskeet eivät tartu hyvin messinkiin tai kupariin, joten valokaaren lähellä olevat paikantimet valmistetaan usein näistä materiaaleista tai päällystetään keraamisella roiskenestoaineella. Säännölliset puhdistusjaksot ovat myös välttämättömiä; jopa paras kiinnikkeet hitsaukseen heikentää tarkkuutta, jos roiskepalloja kerääntyy vertailupinnoille. Joissakin huippuluokan järjestelmissä on automaattiset ilmasuihkut, jotka puhaltavat paikannuksen puhtaaksi jaksojen välillä.
Mikä on hitsauslaitteen tyypillinen tarkkuus?
Raskaiden laitteiden valmistukseen, lineaariset toleranssit ±0,5 mm ovat yleisiä. Autojen peltikokoonpanoissa itse teline on usein koneistettu toleranssiin ±0,05 mm - ±0,1 mm niin, että viimeinen osa takaisinjousituksen huomioimisen jälkeen sopii täydellisesti ajoneuvon koriin. Vaadittu kiinnitystarkkuus on aina tiukempi kuin haluttu osatoleranssi, tyypillisesti kertoimella kaksi tai enemmän.
Kuinka valitsen pysyvän omistetun valaisimen ja modulaarisen järjestelmän välillä?
Päätös riippuu tuotantovolyymistä ja osavalikoimasta. Jos valmistat tuhansia identtisiä osia vuodessa, pysyvä omistettu hitsausteline on pitkällä aikavälillä kustannustehokkain. Jos myymälässäsi käsitellään monia eri osia pienissä erissä, modulaarinen järjestelmä tarjoaa joustavuutta työkalujen uudelleenmäärittämiseen jokaista työtä varten. Monet kaupat käyttävät hybridilähestymistapaa: omistettu kaluste myydyimmille tuotteille ja modulaarinen järjestelmä prototyyppityöhön ja vähäisiin tilauksiin.
Investointi hyvin suunniteltuun kiinnikkeet hitsaukseen ei ole kulu; se on strateginen päätös, joka vaikuttaa suoraan tulokseen. Nämä työkalut luovat perustan skaalautuvalle, laadukkaalle valmistukselle, koska ne eliminoivat sovitusarvauksen, vähentävät lämpövääristymiä ja mahdollistavat siirtymisen manuaalisesta käsityöstä automatisoituun toistettavuuteen. Alkusuunnittelusta päivittäiseen huoltoon kiinnittämällä huomiota yksityiskohtiin joka vaiheessa varmistaa, että valaisin pysyy luotettavana ja tarkana perustana vuosikymmenien tuotantoon.