Ruostumattoman teräksen hitsaus hiiliteräkseen on yleinen, mutta teknisesti vaativa liitostehtävä. Luotettava reitti on suoraviivainen: valitse yliseostettu austeniittista täyteaine, kuten ER309L, käytä matalan lämmönsyöttömenetelmää ja estä raudan kontaminaatio hiiliteräspuolelta. Käytännössä nämä kolme päätöstä eliminoivat useimmat halkeilut, liiallinen kovuus ja ennenaikaiset korroosiovauriot.
Vaikeudesta huolimatta ruostumattoman ja hiiliteräksen välillä esiintyy erilaisia metalliliitoksia kemiantehtaissa, elintarvikelinjoissa, vedenkäsittelyjärjestelmissä ja teräsrakenteissa. Tärkeintä ei ole ajatella sitä kahden samanlaisen materiaalin hitsaamisena; se on kontrolloitu seostuksen ja laimentamisen hallintaprosessi.
Miksi ruostumattoman teräksen ja hiiliteräksen hitsaus on erilaista
Perusongelmana on, että hiiliteräs ja ruostumaton teräs eroavat kemiallisesti, lämpölaajenemisesta ja mekaanisesta vasteesta. Hiili kulkeutuu hiiliteräksestä hitsausalueelle kuumennettaessa, mikä voi muodostaa kovan, hauraan martensiittinauhan sulatuslinjaan ja pehmennetyn hiilenpoistokerroksen hiiliteräksen puolelle. Austeniittinen ruostumaton teräs myös laajenee noin 50 prosenttia enemmän kuin hiiliteräs, joten liitokseen kehittyy huomattava jäännösjännitys jäähtymisen jälkeen. Samaan aikaan laimennus hiiliteräksestä perusmetallista vähentää kromi- ja nikkelipitoisuutta hitsausmassassa. Jos täytemetallia ei ole yliseostettu, valmiilla hitsillä voi olla huono korroosionkestävyys tai alhainen sitkeys.
- Hiilen kulkeutuminen aiheuttaa paikallista kovuutta ja haurautta.
- Lämpölaajenemisen epäsovitus lisää jäännösjännitystä ja vääristymisen riskiä.
- Hitsauslaimennus muuttaa saostetun metallin kemiaa.
- Ruostumattoman puolen rautakontaminaatio voi aiheuttaa myöhemmin ruosteen muodostumista.
Oikean täytemetallin valinta
Lyhyt vastaus on käyttää 309L tai 309Mo useimpiin ruostumattomasta hiiliteräksestä valmistettuihin liitoksiin. Tämä seos tarjoaa riittävän korkean kromi- ja nikkelipitoisuuden sietämään hiiliteräksen laimentumista ja jättämään silti austeniittisen hitsirakenteen, jolla on hyvä korroosionkestävyys. 308L, joka on suunniteltu liittämään 304 ruostumatonta itseensä, ei sisällä ylimääräisiä seosvarastoja, eikä sitä suositella erilaisiin liitoksiin.
| Täyteaine | Paras käytetty | Tärkeimmät ominaisuudet | Tärkeä huomio |
|---|---|---|---|
| 308L | Liittyy 304 ruostumatonta itseensä | Korkea korroosio ja esteettinen viimeistely | Ei tarpeeksi Cr/Ni korkeaan laimennukseen; voi muodostaa martensiittia |
| 309L / 309Mo | Hitsaus ruostumattomasta hiiliteräkseen | Hyvä laimennussieto; kestää karkaistuja rakenteita | Ensimmäinen valinta useimpiin palveluympäristöihin |
| 316 litraa | Yhdistetään 316 ruostumattoman teräksen tai korkeammalla kuoppauskohteeseen | Molybdeeni lisää pistesuojausta | Ei silti sovellu hiiliteräksen laimentamiseen; käytä sen sijaan 309Mo:ta |
| 312 | Vahvoja erilaisia ja vaikeasti hitsattavia yhdistelmiä | Korkea ferriittipitoisuus, halkeilua kestävä | Suurempi lujuus, mutta pienempi sitkeys; vaatii alhaisen lämmöntuoton |
| ERNiCr-3 | Korkean lämpötilan huolto ja lämpöpyöräily | Nikkelipohjainen, alhainen lämpölaajenemishäiriö | Korkeammat kustannukset; erinomainen kestävyys väsymishalkeilua vastaan |
Nikkelipohjaiset täytemetallit, kuten ERNiCr-3, ovat 309 litraa parempi valinta korkean lämpötilan tai raskaan kierron aikana. Nikkelirikas hitsausmetalli vastustaa hiilen kulkeutumista paremmin ja sen laajenemiskerroin on lähempänä hiiliteräksen, mikä vähentää lämpöväsymistä. Yleisiin sovelluksiin 309L on kuitenkin todistettu ja kustannustehokas vaihtoehto.
Parhaat hitsausprosessit erilaisille liitoksille
GTAW on paras prosessi kriittiseen ruostumattomasta hiiliterästöihin, mutta GMAW, FCAW ja SAW voivat kaikki tuottaa hyväksyttäviä hitsejä oikeilla parametreilla. Säätötekijöitä ovat lämmöntuotto, suojakaasu ja kulkunopeus.
- GTAW (TIG): Paras ohutseinäisille putkille ja juuriputkille, koska se antaa tarkan lämmönhallinnan ja alhaisen kerrostumisen. Käytä ER309L-täyttösauvaa ja argon- tai argon-heliumsuojausta.
- GMAW (MIG): Paras keskipaksuiseen tuotantoon. Käytä pulssisuihkua tai oikosulkusiirtoa lämmöntuoton rajoittamiseksi. Argon-suojakaasu, jonka hiilidioksidipitoisuus on 2–5 %, on yleinen; välttää 100 % CO2.
- FCAW: Sopii paksuihin levyihin ja kenttäkorjauksiin. Käytä E309LT1-1 lankaa ja argon/CO2 sekoitettua suojausta litteisiin ja vaakasuoroihin hitseihin. Kuona on poistettava kulkujen välillä.
- SAHA: Tehokas pitkiin pitkittäissaumoihin suurissa säiliöissä tai paineastioissa. Käytä 309 litran lankaa ja neutraalia tai kromitasapainotettua virtausta. Huolellinen lämmönsäätö on välttämätöntä.
Yhteinen valmistelu ja puhtaus
Puhdas, oikein valmistettu liitos on puoli voittoa. Lika, rasva, kalkki ja hiiliteräksen hiontapöly voivat aiheuttaa huokoisuutta ja ruostevärjäytymistä ruostumattomalla puolella. Käytä erityisiä ruostumattomasta teräksestä valmistettuja harjoja ja työkaluja äläkä koskaan käytä harjaa, joka on koskettanut hiiliterästä.
- Hio tai koneista liitospinnat kirkkaaksi metalliksi juuri ennen hitsausta.
- Poista rasva molemmilta puolilta asetonilla tai hitsauksen valmisteluun tarkoitetulla liuottimella.
- Käytä levyn päittäisliitoksessa yksi-V-uraa, jonka kulma on 60–70 astetta ja juuren pinta 1–2 mm.
- Kun hitsaat juuriputkea, käytä tukitankoa tai huuhtele takapuoli argonilla hapettumisen estämiseksi.
- Pidä hiiliteräspuoli ja ruostumaton puoli erillään asennuksen aikana; käytä erillisiä puristimia, jos mahdollista.
Esilämmityksen, välilämpötilan ja lämmönsyötön hallinta
Lämmönhallinta on tärkein muuttuja täyteaineen valinnan jälkeen. Esilämmitystä ei tarvita useimmissa liitoksissa, mutta jos osa on paksu tai liitos on voimakkaasti rajoittunut, maksimi 100°C esilämmitys on hyväksyttävä. Korkeampi esilämmitys nopeuttaa hiilen kulkeutumista ja tuottaa paksumman martensiittinauhan. Välilämpötilan tulee pysyä alle 150°C, ja hitsi tulee rakentaa lankahelmillä leveiden kudosten sijaan.
| Prosessi | Nykyinen | Jännite | Matkan nopeus | Lämmönsyöttö (noin) |
|---|---|---|---|---|
| GTAW | 100-150 A | 12-15 V | 100-150 mm/min | 0,6–1,5 kJ/mm |
| GMAW (pulssi) | 180–220 A | 22-26 V | 300-400 mm/min | 1,0–1,8 kJ/mm |
| FCAW | 220–280 A | 26-30 V | 350–450 mm/min | 1,2–2,0 kJ/mm |
Hyödyllinen sääntö on pitää lämmöntuotto mahdollisimman alhaisena aiheuttamatta fuusion puutetta. Käytä lyhyitä kulkuja ja anna liitoksen jäähtyä kulkujen välillä, kun kulkujen välinen lämpötila nousee.
Paikannus ja automaatio luotettaviin hitseihin
Työkappaleen sijoittaminen suotuisimpaan suuntaan ja mekaaninen kulkunopeuden säätö vähentää merkittävästi erilaisten metallien hitsauksen vikoja. Yksinkertainen manuaalinen hitsaus voi toimia, mutta liitoksen kääntäminen tasaiseen asentoon on paljon luotettavampaa.
Pienireikäisissä kokoonpanoissa ja liittimissä hitsausasennon säädin voi asettaa liitoksen sopivaan kulmaan ja kääntää työtä samalla, kun hitsaaja pitää polttimen vakaana.
 1 tonnin perinteinen hitsausasennostaja pieniin kokoonpanoihin Tämän tavanomaisen hitsausasennoittimen nimelliskapasiteetti on 1 tonnin ja se pyörittää pienireikäisiä kokoonpanoja sopiviin kulmiin, jolloin hitsaajat voivat pitää polttimen vakaana ja saavuttaa tasaisen liitoksen asennon. Näytä tuote →
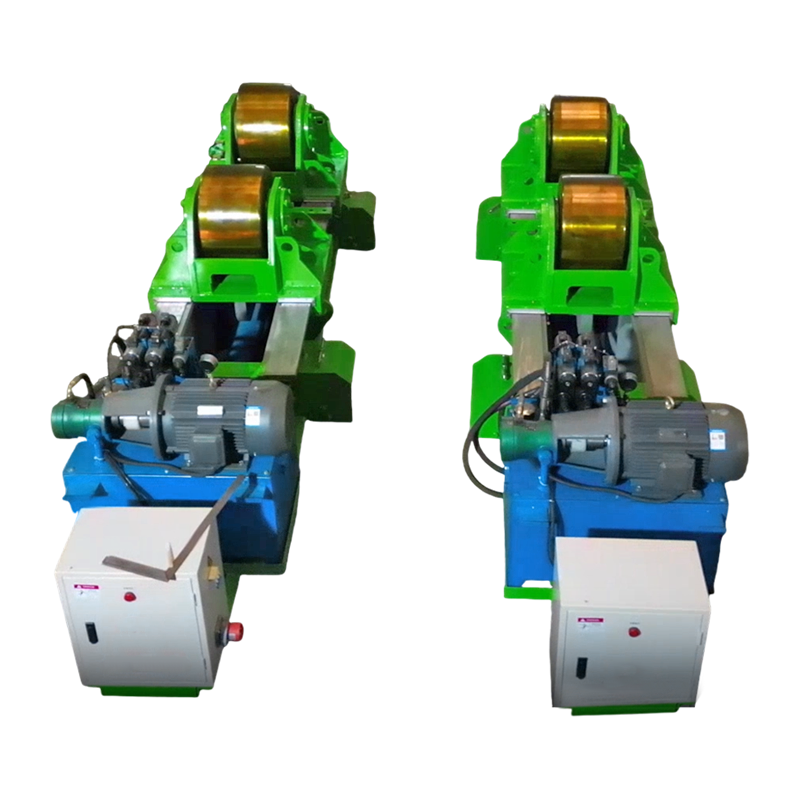
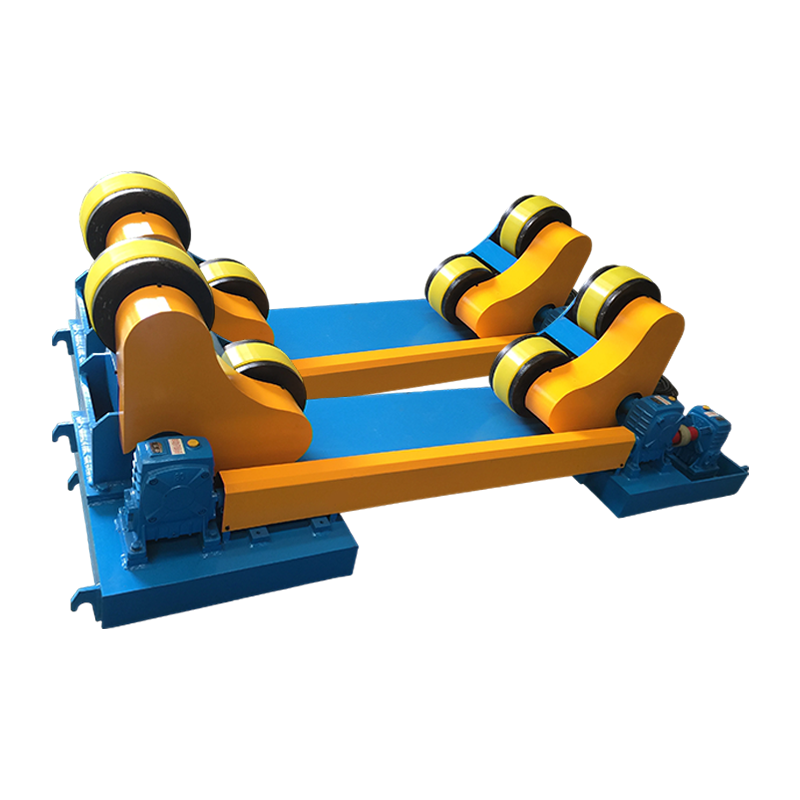
Säiliön kuorissa, putkikeloissa ja lieriömäisissä osissa hitsausrotaattori kääntää sauman säädetyllä nopeudella, jotta hitsausallas pysyy tasaisessa asennossa. Tämä lähestymistapa on erityisen hyödyllinen, kun ruostumattoman ja hiiliteräksen yhdistetty työ on liian raskasta käsin käsiteltäväksi. Voit lukea lisää aiheesta kuinka pyörivät hitsausliitokset vähentävät metallisäiliöiden ja putkien valmistuksen uusintatyötä .
 10 tonnin hitsausrotaattori sähköisellä kiertoradalla ja nostolla 10 tonnin hitsausrotaattori, jossa on sähköinen orbitaaliliike ja sähköinen nosto, joka on suunniteltu kääntämään raskaita sylinterimäisiä saumoja kontrolloidulla nopeudella ja pitämään hitsausaltaan tasaisena tasaisen tuloksen saavuttamiseksi. Näytä tuote →
Pidemmille hitsaussaumoille, jotka vaativat GMAW:n tai SAW:n, pylväs-puomimanipulaattori liikuttaa hitsauspäätä liitosta pitkin tasaisella nopeudella ja pitää polttimen kulman kiinteänä. Tämä poistaa inhimillisen vaihtelun, joka usein aiheuttaa laimennuspiikkejä ja kylmäkierroksia.
 Räätälöity 4030-pylväs ja puomi sähköisellä kiertoradalla Räätälöity pylväs- ja puomimanipulaattori sähköisellä kiertoliikkeellä, joka liikuttaa hitsauspäätä pitkiä saumoja pitkin tasaisella nopeudella ja kiinteällä kulmalla, mikä vähentää ihmisen vaihtelua GMAW:n tai SAW:n suhteen. Näytä tuote →
Nämä asetukset eivät poista hyvän menettelyn tarvetta, mutta ne helpottavat paljon 309L:n käyttämän matalan päästölämpötilan ja alhaisen lämmönsyöttöstrategian ylläpitämistä.
Hitsauksen jälkeinen tarkastus ja pintakäsittely
Tarkista hitsauksen jälkeen huolellisesti liitos, erityisesti hiiliteräksen puolella oleva sulatuslinja. Kovuusarvo yli 350 HV kyseisellä vyöhykkeellä osoittaa usein, että lämmöntuotto oli liian suuri tai täyteaine oli väärä. Pintatarkastus tunkeutumistestillä voi paljastaa halkeamia ja huokoisuutta, kun taas ultraääni- tai radiografista testausta käytetään, kun komponentti on kriittinen.
Jos ruostumaton puoli on syövyttävän materiaalin edessä, poista hitsin värimuutokset ja oksidikerros peittauksella tai teräsharjalla ja passivoi sitten pinta. Älä anna hiiliteräshiukkasten jäädä ruostumattomalle puolelle, koska ne ruostuvat ja muodostavat tiivistyneen korroosiosolun. Kun sovelluskoodi vaatii jännityksen lieventämistä, pidä lämpötila matalana ja lyhyenä – ihanteellinen noin 350–400 °C – hiilen diffuusion rajoittamiseksi.
Yleiset epäjatkuvuudet ja niiden välttäminen
Useimmat tämän materiaaliyhdistelmän viat ovat vältettävissä, jos pysyt 309L:n tai nikkeliseoksen kanssa, säätelet lämpöä ja pidät liitoksen puhtaana. Alla olevassa taulukossa on luettelo yleisistä ongelmista ja korjauksista.
| Vika | Todennäköinen syy | Korjaustoimet |
|---|---|---|
| Huokoisuus | Märkä juoksutus, öljyiset pinnat, suojauksen puute | Poista rasva, kuivaa kulutusosat, tarkista kaasun virtaus ja suuttimen etäisyys |
| Kuuma halkeilu | Korkea rikki- tai fosforipitoisuus epäjaloisessa metallissa; korkea lämmöntuotto | Puhdista liitosreunat; käytä täyteainetta 309L tai 312; pienempi lämmöntuotto |
| Martensiitin muodostuminen | Korkea laimennus, korkea välilämpötila | Käytä yliseostettua täyteainetta; pidä välilämpötila alle 150 °C; vähentää kudontaa |
| Undercut | Liian suuri virta tai ajonopeus | Vähennä hitsausvirtaa; hidasta hieman tai säädä pistoolin kulmaa |
| Ruoste ruostumattomalla sivulla | Harjojen tai hionnan aiheuttama raudan saastuminen | Käytä erityisiä ruostumattomasta teräksestä valmistettuja työkaluja; puhdistaa ja passivoida hitsauksen jälkeen |
Usein kysytyt kysymykset
Voinko hitsata ruostumatonta terästä hiiliteräkseksi 308L:lla?
Voit, mutta se ei ole hyvä idea. Hiiliteräs laimentaa 308L hitsausallasta, mikä alentaa kromi- ja nikkelipitoisuutta tarpeeksi muodostamaan martensiittia ja vähentämään korroosionkestävyyttä. 309L on vähimmäissuositeltu täyteaine tälle erilaiselle yhdistelmälle.
Tarvitsenko esilämmityksen ennen ruostumattoman teräksen hitsaamista hiiliteräkseen?
Yleensä ei. Paksuille osille tai voimakkaasti rajoittuneille liitoksille maksimi 100°C esilämmitys on hyväksyttävä. Korkeammat lämpötilat nopeuttavat hiilen kulkeutumista ja muodostavat hauraan kerroksen fuusiolinjaan.
Ruostuuko hitsisauma?
Hiiliteräspuoli ruostuu, jos sitä ei suojata. Ruostumattoman puolen tulee pysyä korroosionkestävänä, jos pinta puhdistetaan ja passivoidaan ja raudan kontaminaatio estetään. Päällystä tai maalaa hiiliteräspuoli ulkohuoltoa varten.
Voinko käyttää MIG-hitsausta 100 % CO2-suojakaasulla?
Sitä ei suositella. Puhdas CO2 lisää hiiltä hitsiin ja hapettaa kromia vähentäen ruostumattoman puolen korroosionkestävyyttä. Käytä argonia sekoitettuna 2–5 % hiilidioksidia tai argonia, johon on lisätty 1–2 % happea.