I-palkit valmistetaan kahdella perustavalla: kuumavalssaamalla yksi teräsaihio tai hitsaamalla kolme teräslevyä yhteen. Kuumavalssaus tuottaa useimmat standardirakenneosat, kun taas hitsattu valmistus luo mukautettuja levypalkkeja. Valinta niiden välillä riippuu tarvittavasta osien koosta, määrästä ja toleranssitarpeista.
Mikä on I-Beam?
I-palkki on teräsosa, jossa on pystysuora uuma ja kaksi vaakasuoraa laippaa, jotka on muotoiltu kirjaimen "I" tapaan. Geometria sijoittaa suurimman määrän materiaalia sinne, missä taivutusjännitykset ovat suurimmat, mikä tekee profiilista poikkeuksellisen tehokkaan sekä taivutus- että aksiaalikuormituksessa.
Leikkauksen syvyys, laipan leveys ja rainan paksuus vaihtelevat kaikki rakenteellisen sovelluksen mukaan. Vakiovalssatut I-palkit noudattavat julkaistuja mittataulukoita, kun taas hitsatut levypalkit voidaan suunnitella lähes mihin tahansa käytännölliseen kokoon.
Kuumavalssattujen I-palkkien valmistus
Kuumavalssaus on yleisin menetelmä standardien I-palkkien valmistukseen, koska se tarjoaa tasaiset mekaaniset ominaisuudet, tiukat toleranssit ja suuren tuotantomäärän suhteellisen alhaisilla metrikustannuksilla.
Sulatus ja Jalostus
Prosessi alkaa luomalla puhdas, seostettu terässula, jossa on tarkka kemia. Romuteräs tai primäärirauta sulatetaan valokaariuunissa tai perushappiuunissa, ja seosaineita, kuten mangaania, kromia ja nikkeliä, lisätään vaaditun laadun saavuttamiseksi. Epäpuhtaudet, kuten rikki ja fosfori, poistetaan puhdistuksen aikana hitsattavuuden ja sitkeyden varmistamiseksi.
Casting
Jalostettu sula teräs valetaan suorakaiteen muotoisiksi aihioiksi tai bloomiksi, jotka rullataan lopulliseen profiiliin. Aihio kiinteytetään, sen annetaan jäähtyä ja sitten kuumennetaan uudelleen lämmitysuunissa noin 1200 °C:seen ennen valssauksen alkamista.
Rullaa
Uudelleenlämmitetty aihio muotoillaan I-profiiliksi viemällä se valssaustelinesarjan läpi yleisvalssaamolla. Vaaka- ja pystyrullat muodostavat vähitellen rainan ja laipat. Toimenpide sisältää rouhintaajon, väliajot ja lopullisen viimeistelyn, joka ohjaa tarkat mitat ja pinnan kunnon. Valssaus tapahtuu hieman uudelleenkiteytyslämpötilan yläpuolella, mikä jalostaa raerakennetta ja parantaa lujuutta ja sitkeyttä.
Lämpökäsittely
Rullauksen jälkeen I-palkin annetaan joko jäähtyä luonnollisesti tai sille suoritetaan kontrolloituja lämpökiertoja. Normalisointia, karkaisua tai karkaisua voidaan käyttää korkean lujuuden tai matalan lämpötilan huoltoon. Jäähdytysnopeus vaikuttaa suoraan valmiin osan kovuuteen, myötörajaan ja hitsattavuuteen.
Testaus ja tarkastus
Valmiiden kuumavalssattujen I-palkkien kemiallinen koostumus, vetolujuus, myötöraja ja venymä tarkistetaan. Mittatarkistukset vahvistavat laipan leveyden, rainan paksuuden, pituuden ja suoruuden tunnustettujen standardien, kuten AISC tai EN, mukaisesti. Rikkomatonta testausta – tyypillisesti ultraääni- tai magneettisten hiukkasten tarkastusta – voidaan soveltaa kriittisiin kantaviin sovelluksiin.
Hitsattujen I-palkkien valmistus
Hitsatut I-palkit, jotka tunnetaan myös nimellä levypalkit, valmistetaan kolmesta erillisestä teräslevystä: yhdestä uumasta ja kahdesta laipasta. Tämä menetelmä valitaan, kun kuumavalssatut profiilit ovat liian suuria, kun tarvitaan epätavallisia syvyyksiä tai kun levykoot voivat tarjota paremman taloudellisuuden tietyssä projektissa.
Leikkaus ja levyjen valmistelu
Levyt leikataan haluttuun leveyteen ja pituuteen CNC-liekkileikkauksella, plasmaleikkauksella tai sahaamalla. Uima- ja laippalevyt tyypillisesti puhalletaan valssihilseen poistamiseksi ja reunat viistetään, kun tarvitaan täysläpivientihitsauksia.
Kiinnitys- ja kiinnityshitsaus
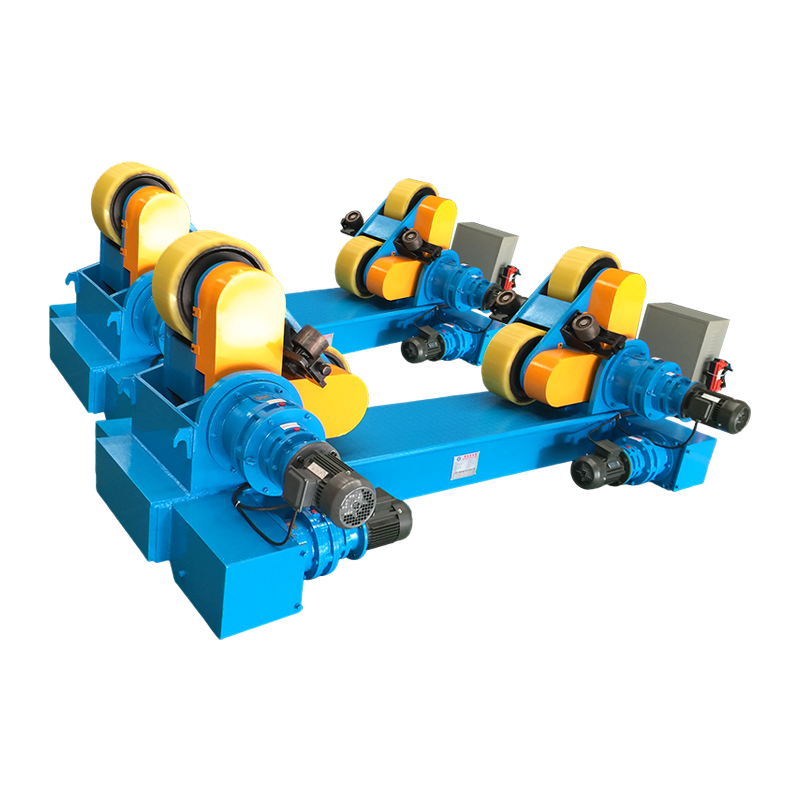
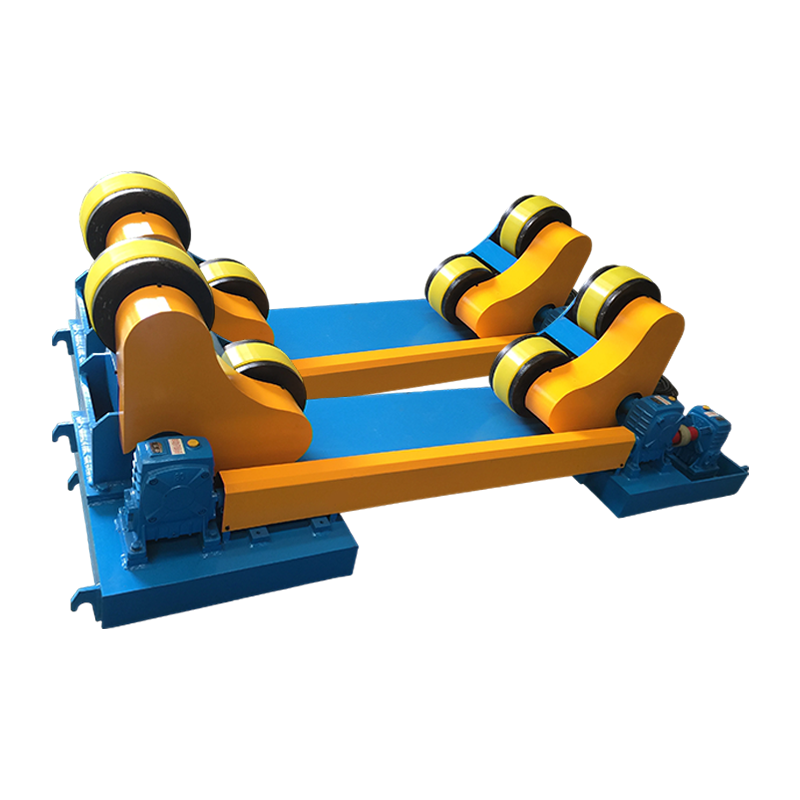
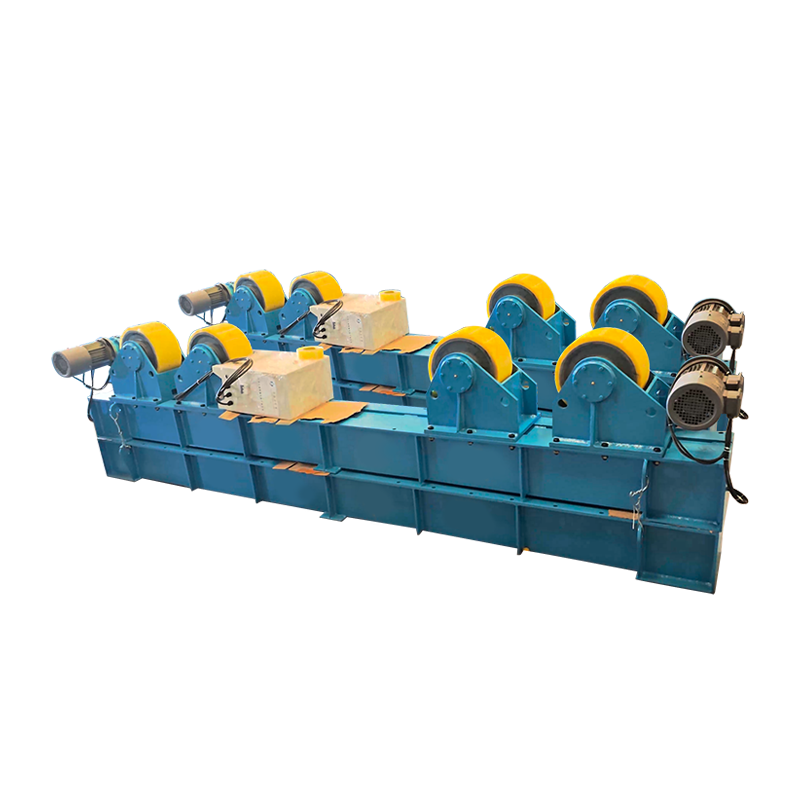
Leikatut levyt kiinnitetään kiinnikkeeseen, joka pitää uumaa kohtisuorassa laippoihin nähden, ja kiinnityssaumat kiinnitetään kokoonpanon muodon säilyttämiseksi. Hydraulisella nostolla ja manuaalisella kiertoliikkeellä varustettu hitsausrotaattori voi auttaa kohdistamaan kokoonpanon jopa suurempia osia varten, mikä parantaa tarkkuutta ja työntekijöiden turvallisuutta.
 40T Fit-Up -hitsausrotaattori hydraulisella nostolla ja manuaalisella kiertoliikkeellä Tämä rotaattori auttaa kohdistamaan suuria raina-laippakokoonpanoja, mikä parantaa tarkkuutta ja turvallisuutta siltahitsauksen aikana. Sen hydraulinen nosto ja manuaalinen kiertoliike helpottavat sijoittelua raskaammille osille. Näytä tuote →
Automaattinen hitsaus
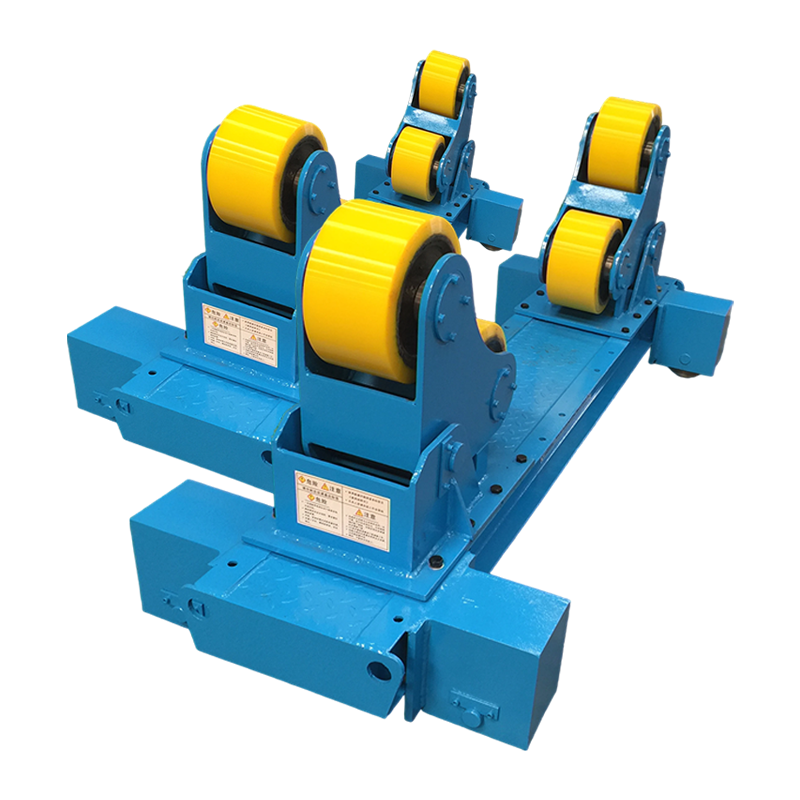
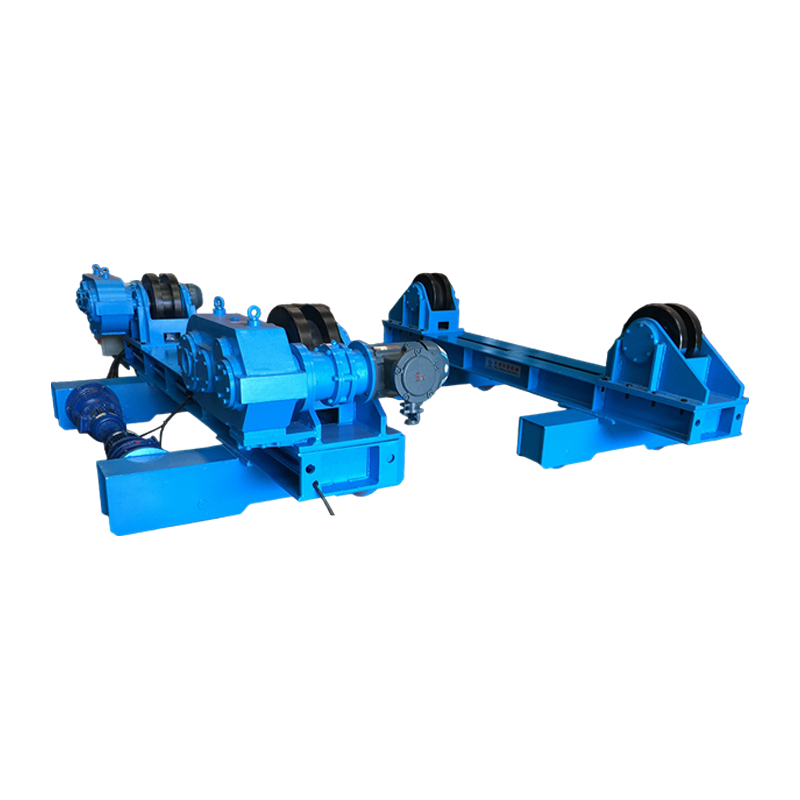
Kiinnitetty kokoonpano hitsataan upokaarihitsauksella (SAW) tai kaasumetallikaarihitsauksella (GMAW). Hitsauskeskus tai pylväspuomi sijoittaa polttimen liitosta pitkin, ja palkki on usein tuettu rullille tasaisen kulkunopeuden ylläpitämiseksi. Lämmönsyöttöä on säädettävä vääristymien ja jäännösjännitysten rajoittamiseksi, erityisesti pitkillä, ohuilla rainoilla.
Viimeistely ja tarkastus
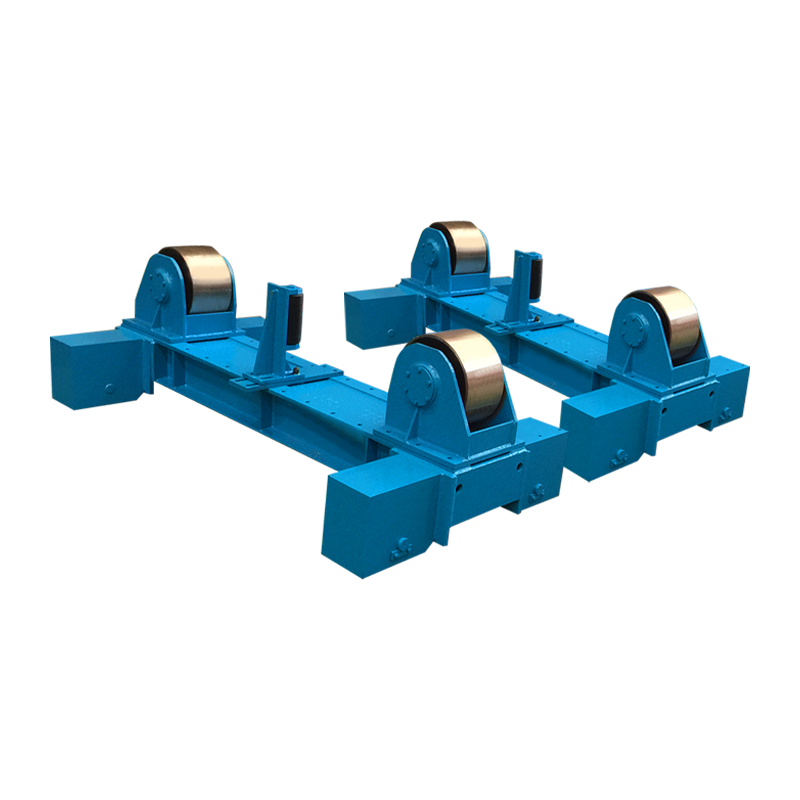
Hitsauksen jälkeen palkki voidaan suoristaa ja hitsauspinnat hioa määrätyissä kohdissa. Toistuvassa käsittelyssä servo-ohjattu hitsausasennon säädin voi kallistaa palkkia ja parantaa käyttäjän pääsyä viimeistelyn ja tarkastuksen aikana. Hitsatut I-palkit tarkastetaan silmämääräisesti ja ultraäänitestauksella rainan ja laipan välisissä liitoksissa, ja mittatarkastuksilla varmistetaan rainan korkeus, laipan leveys ja kaltevuus.
 Servo-ohjattu hitsausasentolaite palkin viimeistelyyn ja tarkastukseen Tämä asennoitin kallistaa hitsattuja palkkeja, mikä parantaa käyttäjän pääsyä suoristuksen, hiontaan ja tarkastuksen aikana. Sen servosäätö mahdollistaa tarkan säädön tehokkaaseen viimeistelyön. Näytä tuote →
Kuumavalssatut vs. hitsatut I-palkit
Kuumavalssatut profiilit hallitsevat tavallisia rakennussovelluksia, kun taas hitsatut levypalkit ovat parempia, kun vaaditaan mukautettuja kokoja tai poikkeuksellisen suuria syvyyksiä. Suurin kompromissi on metrihinta verrattuna suunnittelun joustavuuteen.
| Aspekti | Kuumavalssattu | Hitsattu |
|---|---|---|
| Prosessi | Valssaamolla muotoiltu yksittäinen aihio | Kolme yhteen hitsattua teräslevyä |
| Osion koko | Vakioprofiilit käytännöllisiin vierintärajoihin asti | Mukautettu leveys ja syvyys, jotka usein ylittävät rullauksen rajat |
| Kustannukset | Alempi metriä kohti vakiokokoille | Korkeammat valmistuskustannukset |
| Tuotantonopeus | Erittäin suuri äänenvoimakkuus | Hitaammin, projekti kerrallaan |
| Joustavuus | Rajoitettu saatavilla oleviin tippakokoihin | Erittäin mittainen |
| Tyypilliset käyttötavat | Rakennukset, sillat, koneiden rungot | Raskaat rakenteet, pitkäjänteiset palkit, erikoislaitteet |
Laadunvalvonta ja standardit
Laadunvalvonta I-palkkien valmistuksessa perustuu kemialliseen analyysiin, mekaanisiin testeihin ja mittojen varmentamiseen hyväksyttyjen rakennestandardien mukaisesti. Kuumavalssatut profiilit noudattavat tyypillisesti AISC- tai EN-standardeja, kun taas hitsattuja palkkeja säätelee AWS D1.1 tai vastaava rakennehitsauskoodi.
Hitsattujen I-palkkien osalta hitsausmenetelmien ja hitsaajien pätevyys ei ole neuvoteltavissa. Lämmöntuoton hallinta, oikean sovituksen varmistaminen ja oikean hitsauksen käsittelylaitteiden valinta ovat kaikki kriittisiä pätevän rainan ja laipan välisen hitsin tuottamiseksi. Voit tutkia kuinka modernia hitsaustekniikkaa vaikuttaa teräksen valmistukseen ja laatuun syvällisemmin.
Usein kysytyt kysymykset
Onko kaikki I-palkit kuumavalssattuja?
Ei. I-palkit voidaan kuumavalssata tai hitsata. Valssatut profiilit ovat yleisimpiä, mutta hitsattuja levypalkkeja käytetään, kun tarvitaan suuria tai epätavallisia mittoja.
Mitä eroa on I-säteellä ja H-palkilla?
H-palkin laipat ovat yleensä leveämpiä ja yhdensuuntaisempia, kun taas standardi I-palkin laipat ovat hieman kartiomaisia. Molemmat valmistetaan samanlaisilla valssaus- tai hitsausmenetelmillä.
Miten kaarevat I-palkit valmistetaan?
Kaarevia I-palkkeja valmistetaan tyypillisesti kylmävalssaamalla, induktiotaivuttamalla tai leikkaamalla raina ja hitsaamalla levyt käyräksi. Aikaisemmin kaarevat teräspalkit valmistettiin usein happipolttoaineleikkauksella ja hitsauksella.
Mitkä teräslaadut ovat tyypillisiä I-palkeille?
Yleisiä rakennelaatuja ovat ASTM A992, A572 ja EN S275/S355. Valinta riippuu kuormituksesta, sitkeydestä ja hitsattavuusvaatimuksista.
Miten hitsatut I-palkit tarkastetaan?
Hitsatut I-palkit tarkastetaan silmämääräisesti ja ultraäänitestauksella hitsausalueilta. Mittatarkistukset varmistavat radan korkeuden, laipan leveyden ja suoruuden suunnittelupiirustuksen perusteella.
Johtopäätös
Aloita rakenteellisista vaatimuksista ja valitse sitten valmistusmenetelmä. Vakiovalssatut I-palkit ovat edullisimpia tyypilliseen rakentamiseen. Kun suunnittelu vaatii mukautettuja syvyyksiä, raskaita kuormia tai suuria levypalkkiosia, hitsattu valmistus tarjoaa tarvittavan joustavuuden. Yhtä tärkeää kuin itse hitsausprosessi – erityisesti tuotantolinjalla – on luotettavien käsittely- ja paikannuslaitteiden käyttö. Hyvä istuvuus, kontrolloitu lämmöntuotto ja asianmukainen tarkastus ovat avaimia rakenteellisesti terveeseen I-palkkiin.