Liike- ja teollisuusrakennusten kantavat teräsrungot riippuvat yhdestä osasta enemmän kuin mistään muusta: H-palkista. Rakentamisessa H-palkki on kuumavalssattu rakenneteräsprofiili, jonka poikkileikkaus näyttää isolta H-kirjaimelta ja jossa on kaksi leveää yhdensuuntaista laippaa, joita yhdistää yksi pystysuora uuma. Rakentajat ja valmistajat valitsevat sen, koska se tarjoaa paremman lujuus-painosuhteen kuin useimmat muut valssatut muodot, kattaa pidemmät etäisyydet vähemmällä pilarilla ja luo tasaiset pinnat, jotka tekevät pultti- ja hitsausliitännöistä yksinkertaisia. Tässä oppaassa kerrotaan, mitä H-palkin rakentaminen sisältää, miten H-palkkeja verrataan I-palkkiin, mitkä standardikoot määritetään ja miksi hitsauksen laatu ohjaa lopputulosta.
Mikä on H-palkki rakentamisessa?
H-palkki on leveälaippainen teräsprofiili, jossa on yhdensuuntaiset laippapinnat, mikä tekee siitä monipuolisimman valssatun profiilin teräsrakenteiden pilareihin, palkkeihin, jäykistettyihin runkoihin ja siirtopalkkiin.
Kolme osaa määrittelevät poikkileikkauksen: pystysuora raina vastustaa leikkausvoimia, kaksi vaakasuoraa laippaa vastustavat taipumista ja fileen säteet tasoittavat siirtymää rainan ja laipan välillä jännityksen keskittymisen vähentämiseksi. Nimet vaihtelevat standardin mukaan: metriset H-osat on kirjoitettu H 400 x 200, Pohjois-Amerikan leveät laippamuodot W12x26 ja eurooppalaiset osat HEA, HEB tai HEM.
H-palkit saapuvat rakennustyömaalle kahta reittiä pitkin. Pienet ja keskikokoiset profiilit kuumavalssataan yhtenä kappaleena terästehtaalla. Suuremmat tai ei-standardiprofiilit, tyypillisesti yli H 400, rakennetaan hitsaamalla kolme levyä yhteen hitsatuksi H-palkiksi. Tämä toinen reitti muuttaa yksinkertaisen materiaalin hankinnan kontrolloiduksi hitsaustoimenpiteeksi, minkä vuoksi valmistuskyvyllä on yhtä paljon merkitystä kuin teräslaadulla H-palkkirakenteessa.
Miksi H-palkkirakenne hallitsee teräskehystystä
H-palkit hallitsevat nykyaikaista teräsrunkoa, koska ne kantavat enemmän kuormaa teräskiloa kohden, kestävät taipumista molempiin suuntiin ja yhdistyvät nopeammin kuin samanpainoiset kanavat, kulmat tai I-profiilit.
- Lujuus-painosuhde: leveät laipat sijoittavat materiaalin kauas neutraalista akselista, joten standardi K 300 x 300 -profiili tuottaa noin 1 400 cm³:n poikkileikkausmoduulin noin 95 kg:n per metri.
- Pitkät jännevälit: H-palkit ulottuvat tyypillisesti 6-12 m lattiajärjestelmissä ja 15-30 m, kun niitä käytetään siirtopalkkina tai portaalipalkkina.
- Kaksisuuntainen taivutuskestävyys: syvyys ja leveys ovat samanlaiset, joten osa kestää sivuttais- ja aksiaalikuormituksia ilman ylimääräistä jäykistystä.
- Yksinkertaisemmat liitännät: rinnakkaiset laipat hyväksyvät päätylevyt, pohjalevyt ja palkkijatkoset ilman kartiomaisia välilevyjä.
- Paikallinen saatavuus: teräskauppiaat maailmanlaajuisesti varastoivat yleisiä kokoja, ja erikoisosat voidaan hitsata tilauksesta.
H Säde vs I Beam: Mitä on määritettävä
Käytä H-palkkia pilareille, raskaasti kuormitetuille palkkeille ja momenttikehykselle; Valitse I-palkki vain kevyesti kuormitetuille, lyhytjänteisille osille, joissa kartiomaiset laipat ja pienempi paino ovat hyväksyttäviä.
Ero on geometrinen. H-palkissa on leveät toistensa suuntaiset ja uuman kanssa lähes yhtä paksut laipat, kun taas S-muotoisessa I-palkissa on kapeammat laipat, joissa on viisto sisäpinta. Yhdensuuntainen H-palkin laippa mahdollistaa suoran laakeroinnin, tiukan pulttauksen ja täysläpihitsauksen; kartiomainen I-palkkilaippa keskittää liitosjännitykset ja tarvitsee yleensä aluslevyjä tai välilevyjä.
| Omaisuus | H Beam | I Beam (S-muoto) |
|---|---|---|
| Poikkileikkauksen muoto | Iso H, yhdensuuntaiset laipat | Isokokoinen I, kapenevat laipat |
| Laipan leveys | Leveä ja tasainen | Kapea ja kalteva sisältä |
| Paino samalle palkin korkeudelle | Raskaampi | Kevyempi |
| Taivutuskapasiteetti | Korkea molemmissa akseleissa | Korkea noin yhdellä akselilla |
| Yhteysyritys | Suora pultti tai hitsaus | Tarvitaan välilevyjä tai erikoisaluslevyjä |
| Tyypillinen jänneväli | 6-30 m ja pidemmät | Jopa noin 10-15 m |
| Tyypillisiä käyttötarkoituksia | Pylväät, siirtopalkit, portaalikehykset, korkeat kehykset | Siltapalkit, nosturipalkit, kevyet lattiapalkit |
Vakio H-palkkikoot ja niiden lukeminen
Lue H-palkin merkintä nimelliskorkeus x laipan leveys x rainan paksuus x laipan paksuus, esim. H 400 x 200 x 8 x 13 mm, ja varmista aina, mitä standardia mitat noudattavat, koska GB/T 11263, JIS G3192, EN 10034 ja ASTM A6 käyttävät erilaisia toleranssi- ja luokitusjärjestelmiä.
| Nimitys | Rainan paksuus (mm) | Laipan leveys x thickness (mm) | Tyypillinen käyttö |
|---|---|---|---|
| K 100 x 100 | 6 | 100 x 8 | Mezzanine pylväät, kevyt pylväsjäykistys |
| K 150 x 150 | 7 | 150 x 10 | Portaalin kattotuolit, matalat pylväät |
| K 200 x 200 | 8 | 200 x 12 | Vakiopalkit ja pilarit matalissa rakennuksissa |
| H 300 x 300 | 10 | 300 x 15 | Keskitason pylväät, siirtopalkit |
| K 400 x 400 | 13 | 400 x 21 | Korkeat pylväät, raskaasti kuormitetut palkit |
| K 400 x 200 rakennettu | 8 | 200 x 13 | Hitsatut palkit, nosturin kiitotien palkit |
Lattiapalkissa yleinen huollettavuussääntö pitää jännitteen kohdistuvan taipuman alle jännevälin/360 (L/360). Valintamenetelmä on aina sama: laske tarvittava profiilimoduuli, valitse koeprofiili vakiotaulukoista, tarkista taipuma ja leikkaus, varmista sitten, että laipan ja radan leveys-paksuussuhteet pysyvät kompaktissa tai puolitiiviissä luokassa, jotta paikallinen nurjahdus ei vähennä kapasiteettia.
Tyypillisiä sovelluksia H-palkkien rakentamisessa
H-palkit kantavat useimpien muiden kuin asuinkäyttöön tarkoitettujen teräsrakennusten rungon yksikerroksisista portaalikatoista korkeisiin torneihin, siltojen kansiin ja raskaiden teollisuuslaitosten rakenteisiin.
- Rakennusrungot: pylväät ja palkit keski- ja korkeissa rakenteissa jäykistetyillä tai momentinkestävällä kehyksellä.
- Teollisuusrakennukset: portaalirungot ja nosturirakennukset, joiden jänneväli on 18-36 m.
- Sillat: pääkannattimet, poikkipalkit ja jalankulkutien tuet.
- Perustukset: Kallioon ajetut H-paalut syväperustuksia ja merirakenteita varten.
- Energia- ja prosessilaitokset: putkitelineet, laitealustat ja tuulitornin sisäiset tasot.
- Väli- ja kasvilattiat: betonilaattoja tai ritilää tukevat toissijaiset palkit.
Hitsausnäkökohdat, jotka määräävät H-palkkikehyksen käyttöiän
H-palkkirakentamisen riskialttiimpia operaatioita ovat pitkittäiset uuma-laippahitsaukset rakennetuissa osissa ja paikan päällä tehdyt täysläpivientijatokset. Vialliset hitsit aiheuttavat halkeamia ja vääntymiä kauan ennen kuin palkki saavuttaa mitoituskuormituksen, joten hitsin laatu on todellinen rungon käyttöiän määräävä tekijä.
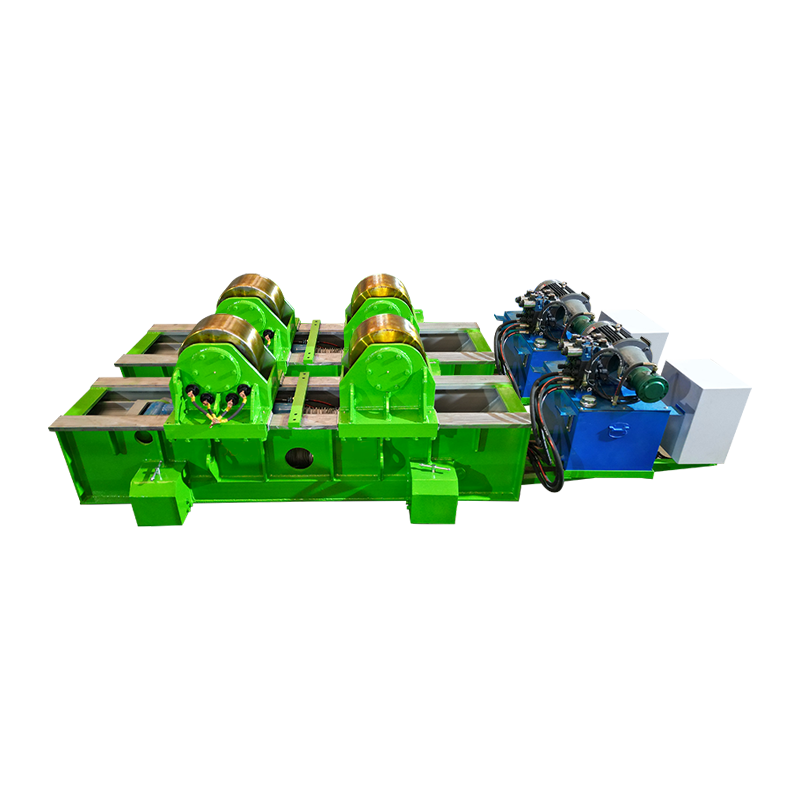
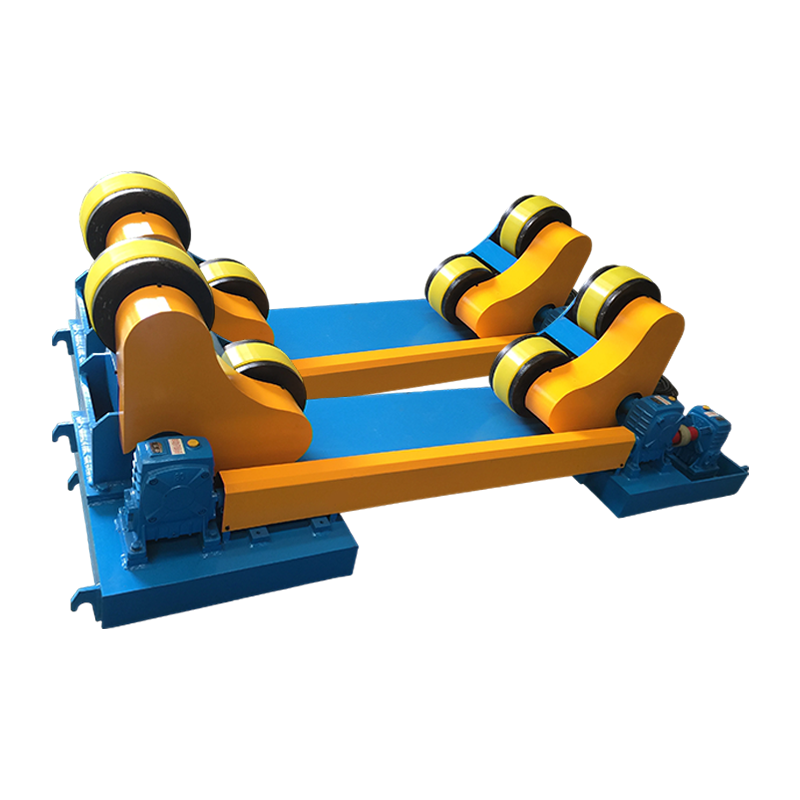
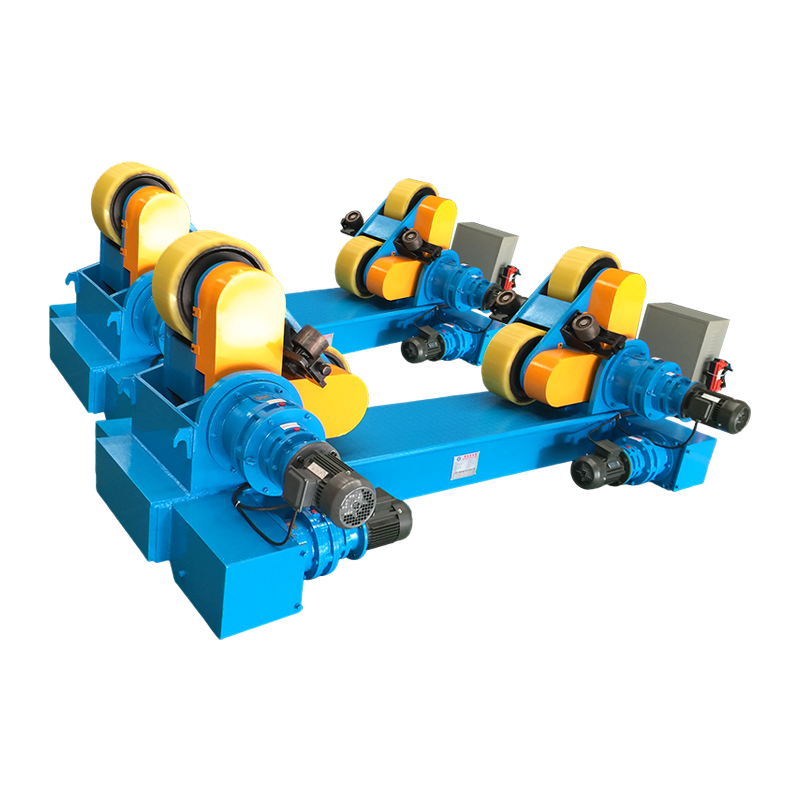
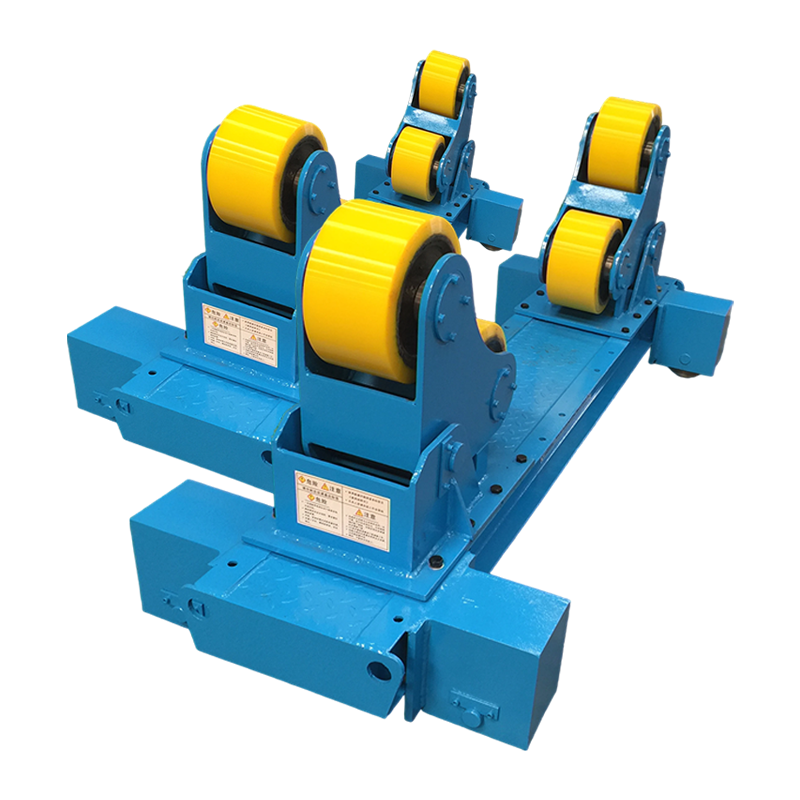
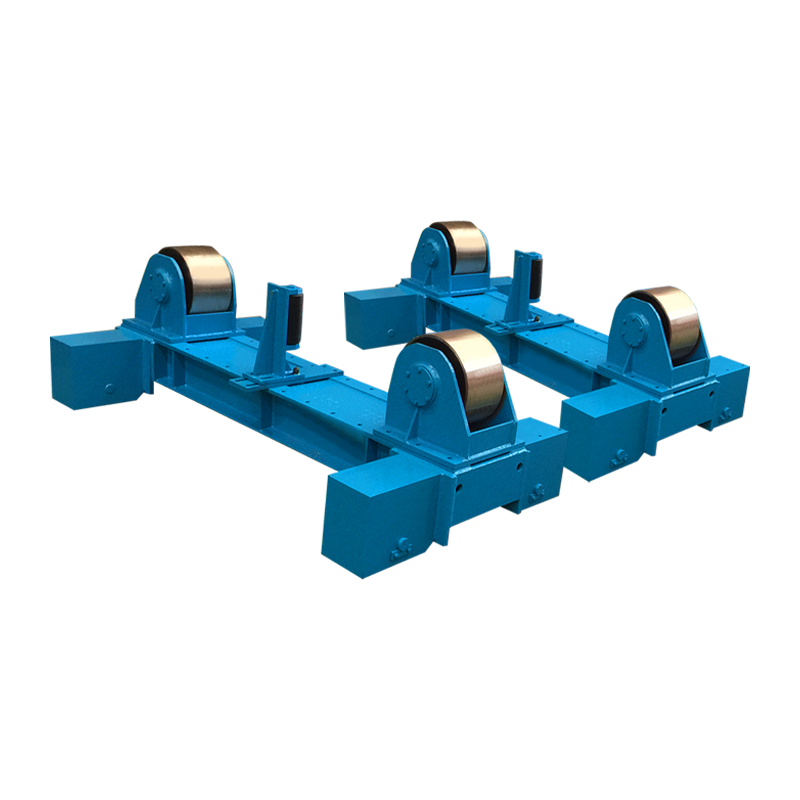
Hitsattu rakennettu H-palkki tarvitsee neljä jatkuvaa saumaa, kaksi radan kummallekin puolelle. Upokaarihitsaus (SAW) on vakioprosessi, koska se tuottaa korkean saostumisen, vähän vetyä eikä roiskeita suorassa jatkuvassa saumassa. Tyypillisessä tuotantokokoonpanossa käytetään a upotettu kaarihitsauspylvään puomi joka kulkee koko palkin pituuden, kun palkki on tuettu moottorikäyttöisille rullatelineille.
 SAW Column & Boom Manufacturers, Company Wuxi WeldNice Heavy Industry Technology Co., Ltd on kiinalainen SAW Column & Boom -valmistaja ja yritys, räätälöintiä tuettu, yritys... Näytä tuote →
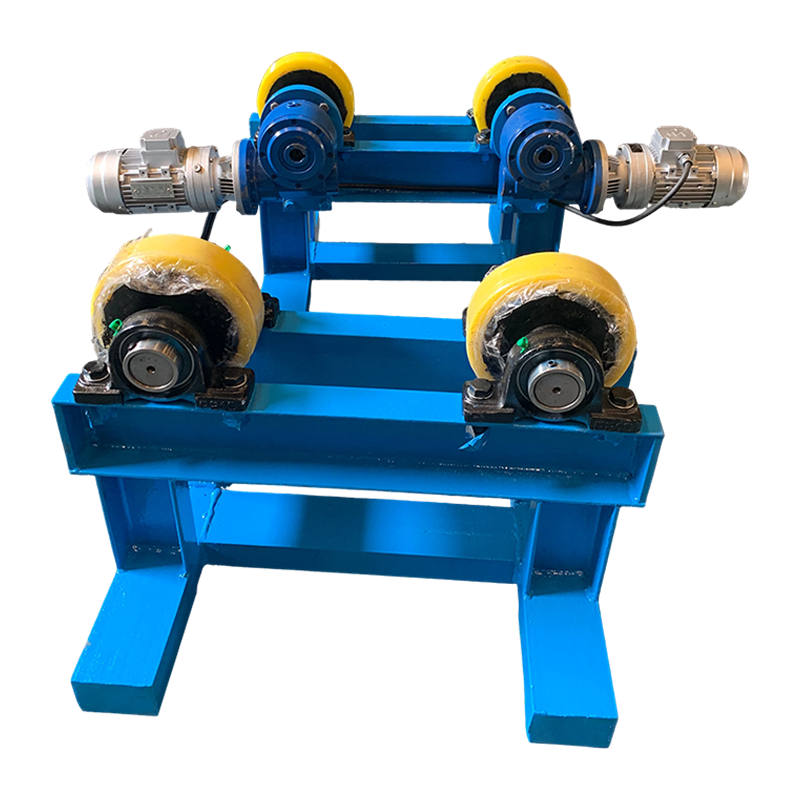
Asennus ohjaa hitsaustulosta. Rain ja laipan välinen rako tulee pitää enintään 1 mm:ssä ennen sahaa; Suuremmat raot aiheuttavat läpipalamista, epätäydellistä fuusiota ja liiallista vahvistusta. Pienemmissä kokoonpanoissa komponenttia käännetään siten, että jokainen hitsi asetetaan tasaiseen asentoon a kallistettava hitsausasennon säädin vähentää vikoja ja parantaa laskeumanopeutta dramaattisesti.
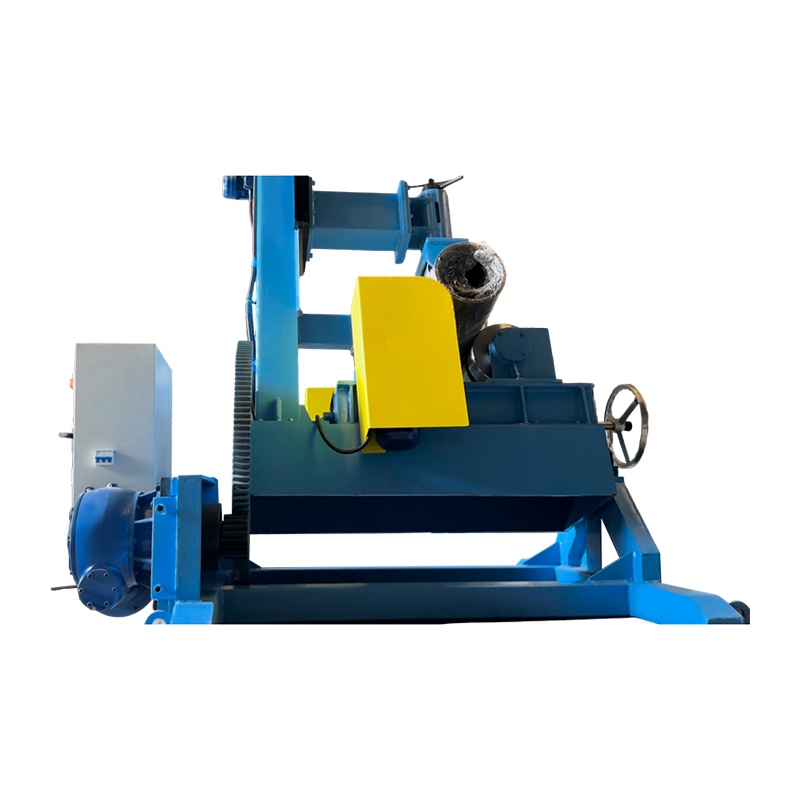 1,5T kallistushitsausasennon toimittajat, OEM/ODM-tehdas - Wuxi WeldNice Heavy In Wuxi WeldNice Heavy Industry Technology Co., Ltd on kiinalainen 1,5T kallistushitsausasennon toimittaja ja OEM/ODM-tehdas, 1,5T Tilt Weldi... Näytä tuote →
Vääristymien hallinta on yhtä tärkeää. Vakiovastatoimenpiteet ovat tasapainoinen hitsaussarja, jossa laipat kiinnitetään uumaa vasten ennen hitsausta, pitkien saumien siirto taaksepäin ja palkin jäähtyminen käyntien välillä. Työmaalla pylväiden jatkokset ja palkkijatkoset käyttävät täysin läpäiseviä päittäishitsejä, joissa on tukitangot; teräkset, joiden hiiliekvivalentti on yli 0,42, kuten S355JR tai Q355B paksuissa osissa, vaativat esilämmityksen 75 - 100 astetta C ja välilämpötilan säätöä. Ultraääni- tai magneettihiukkastarkastuksen tulee seurata jokaista liitoshitsausta.
Siirtyminen kohti automatisoitu hitsaus rakenteiden valmistuksessa ei ole kyse pelkästään nopeudesta. Automaattiset järjestelmät lukevat sauman, pitävät polttimen kulman vakiona ja kirjaavat hitsausparametrit, mikä antaa toistettavuuden, jota manuaalinen hitsaus ei voi taata kahdeksasta kahteentoista metriä pitkille saumoille.
Suojaa lopuksi valmis runko: suihkuta pintakäsittelyasteeseen Sa 2,5, levitä sinkkirikas pohjamaali ja varmista palosuojaus, normaalisti paisuva pinnoite tai levy, jotta se täyttää rakennusmääräysten vaaditun paloluokituksen.
H-palkkien hankinnan tarkistuslista
Osta H-palkit dokumentoitua laatua, standardia ja tehdastodistusta vastaan ja tarkasta toimitetut toleranssit ennen erän hyväksymistä.
- Määritä hallitseva kuormitustapa ja taipumaraja ennen osan valitsemista; span/360-sääntö lattioille ja jänne/240 kattopalkeille ovat yleisiä lähtökohtia.
- Suosittele varastokokoa. Epätyypilliset koot tarkoittavat liikkuvia minimimääriä, pidempiä toimitusaikoja ja korkeampia hintoja.
- Vahvista teräslaatu ja sitä vastaavat standardit, esimerkiksi S355JR, Q355B tai ASTM A992, ja varmista, että täytemetalli vastaa perusmetallin lujuutta.
- Pyydä myllytestitodistus ja tarkista myötöraja, vetolujuus ja hiiliekvivalentti. Hiiliekvivalentti yli noin 0,45 - 0,50 pakottaa pätevän hitsausmenettelyn esilämmityksellä.
- Tarkista vierintätoleranssit toimituksen yhteydessä: laipan suorakulmaisuus, radan suoruus ja kaltevuus. Tyypilliset hyväksymisrajat ovat 1-2 mm per pituusmetri.
- Suunnittele hitsaustyöt valmistajan kanssa: kallistuva asennoitin tai pylväspuomi säästää tunteja per tonni hitsattua H-palkkia verrattuna manuaaliseen hitsaukseen vaikeissa asennoissa.
H Palkin rakentaminen UKK
Mikä on tärkein ero H-säteen ja I-säteen välillä?
H-palkissa on leveät yhdensuuntaiset laipat ja se kantaa taivutusta molempiin suuntiin, kun taas I-palkissa on kartiomaiset laipat, se painaa vähemmän ja on suunniteltu pääasiassa yhden akselin taivutukseen. Käytä H-profiileja pilareille ja raskaasti kuormitetuille palkkeille.
Kuinka pitkälle H-palkki voi ulottua ilman välitukea?
Tyypillinen lattiapalkki on 6-12 m; siirtopalkit ja portaalipalkit saavuttavat 15-30 m. Pidemmät jännevälit ovat mahdollisia syvillä osilla tai ristikoilla, mutta leikkausmoduuli, taipumaraja ja leikkauskyky on aina tarkistettava laskennallisesti.
Voidaanko H-palkkeja käyttää asuinrakentamisessa?
Kyllä. Pienempiä osia, kuten H 100 - H 200, käytetään pylväinä kellareissa, kattoina leveiden autotallin aukkojen päällä ja palkkeina, jotka tukevat lattioita tai kattoalueita, joissa muuraus tai puu ei pysty ylittämään rakoa.
Tarvitsevatko H-palkit palosuojausta?
Useimmissa rakennusmääräyksissä kyllä. Teräs suojataan paisuvalla maalilla, levyllä tai betonikotelolla vaaditun paloluokituksen saavuttamiseksi, yleensä 60-120 minuuttia, koska paljas teräs menettää lujuutta nopeasti yli noin 500 astetta.
Miksi jotkut H-palkit rakennetaan hitsaamalla sen sijaan, että niitä rullataan?
Koska myllyt valssaavat vain rajoitetun kokoluokan. Jos suunnittelussa tarvitaan H 600 x 300 erikoisrainapaksuudella, valmistaja hitsaa kolme levyä rakennettavaksi osaksi. Hitsauksen laadusta, vääristymien hallinnasta ja tarkastuksesta tulee sitten kriittistä, ja se on vaihe, jossa oikealla laitteistolla on mitattavissa oleva ero.
Bottom line: H-palkkirakenne tarjoaa alhaisimmat asennuskustannukset useimmille teräsrunkoisille rakennuksille, kun poikkileikkaus on määritetty oikein ja hitsausta ohjataan ensimmäisestä kiinnityksestä lopulliseen jatkokseen. Valitse varastokoko, tarkista laatu ja hiiliekvivalentti ja anna valmistajalle laitteet, jotka pitävät hitsit tasaisina ja vääristymän pienenä. Edullisin palkki ei ole se, jonka hinta tonnilta on alhainen; se on se, jolla on vähiten ongelmia. Jos asennat tai päivität H-palkkihitsauslinjaa, tarkista, miten se on omistettu hitsauslaitteiden valmistaja asemoi, pyörittää ja kohdistaa työkappaleen, koska käsittelylaitteet määräävät usein hitsin laadun ennen kuin poltin edes kytketään päälle.