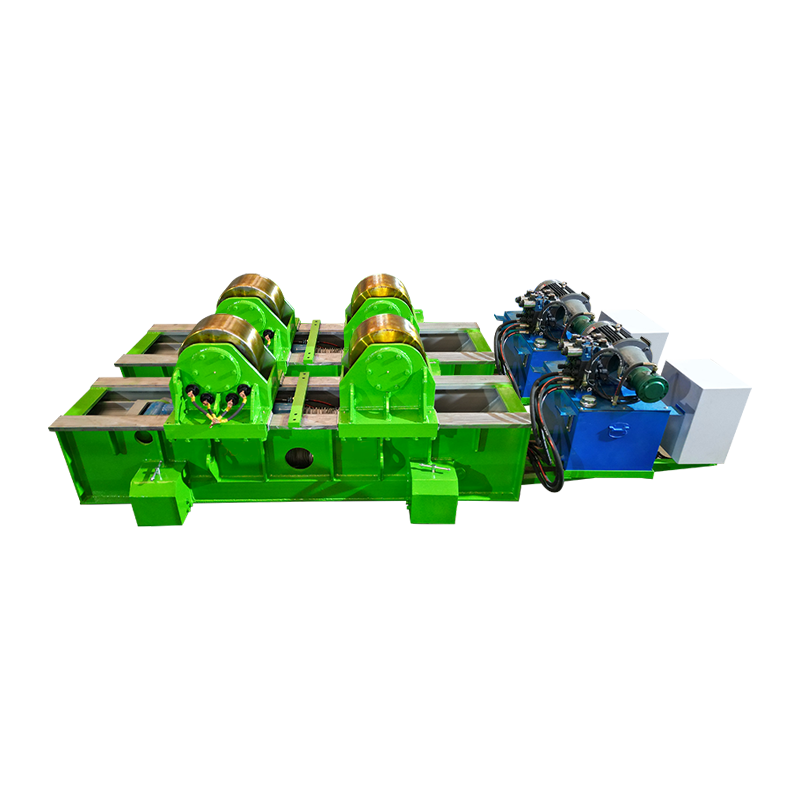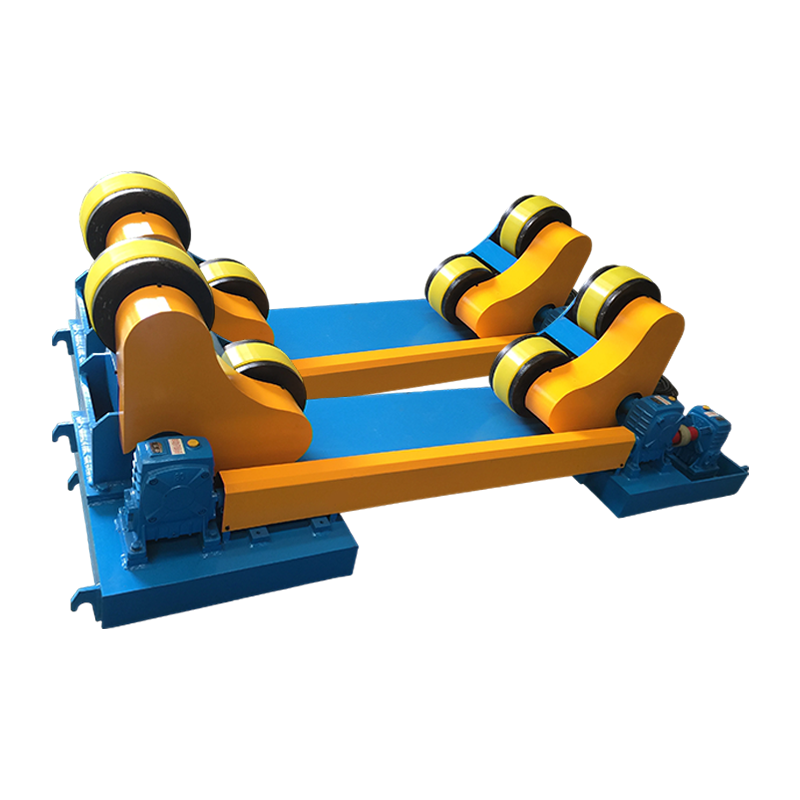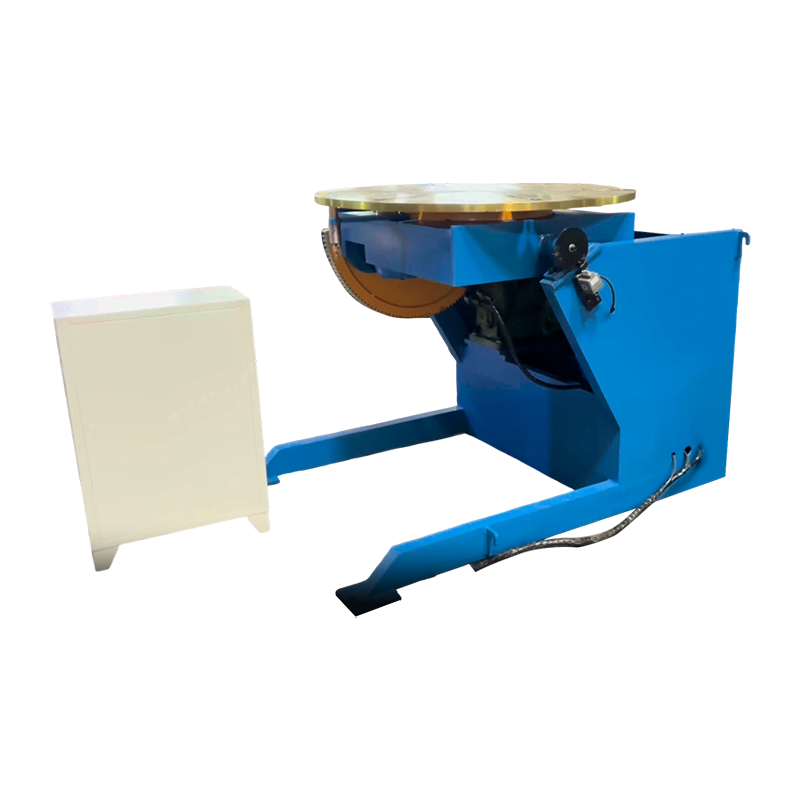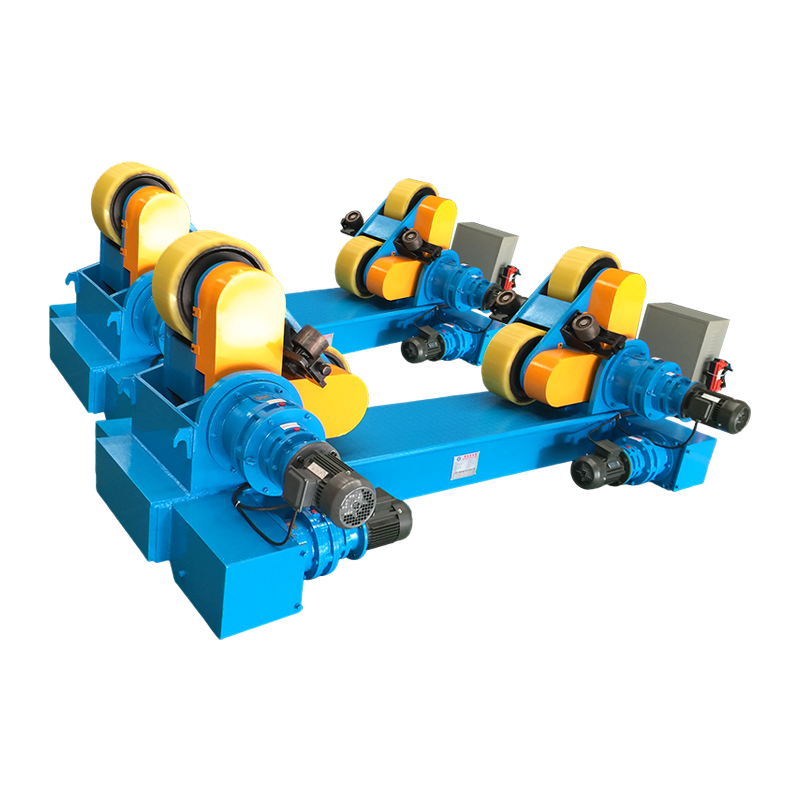
A putken hitsausasennon säädin on moottoroitu pyörivä kiinnike, joka pitää ja kääntää putkityökappaletta säädetyllä nopeudella ja kulmassa, jotta hitsaaja voi säilyttää optimaalisen tasaisen tai vaakasuoran hitsausasennon koko liitoksen ajan sen sijaan, että hän asettaisi itseään tai putkea manuaalisesti. Pään yläpuolelle, pystysuoraan tai kiinteän putken ympärille hitsaamisen sijaan – asennot, jotka lyhentävät valokaaren syttymisaikaa, lisäävät vikojen määrää ja aiheuttavat hitsauskoneen väsymistä – asennoitin pyörittää putkea jatkuvasti niin, että aktiivinen hitsausallas on aina hallittavimmassa asennossa: kello 12 tai 1–2 tasaisessa asennossa.
Vuoden 2024 tuottavuustutkimuksen mukaan American Welding Society (AWS) , hitsaajat, jotka käyttävät putkihitsauksen asennoitinta, saavuttavat 40–65 % korkeammat laskeumat verrattuna manuaaliseen kaikkiin asentoputkien hitsaukseen ja vähentää hitsausvirheiden määrää jopa 55 % . Maailmanlaajuiset hitsausasennon markkinat arvostettiin 620 miljoonaa dollaria vuonna 2024 ja sen ennustetaan saavuttavan 1,1 miljardia dollaria vuoteen 2031 mennessä CAGR 8,6 % (Lähde: MarketsandMarkets, 2025), mikä johtuu putkilinjainfrastruktuurin, paineastioiden valmistuksen ja automatisoitujen hitsausjärjestelmien kasvusta.
Kuinka putkihitsausasennoittaja toimii
Putken hitsausasennon säädin toimii kiinnittämällä putken pyörivään päätukeen, jota pyörittää vaihtuvanopeuksinen moottori, jolloin hitsaaja voi pitää polttimen paikallaan samalla, kun putki pyörii sen alla tarkasti sovitetulla kulkunopeudella. Tämä muuttaa perusteellisesti hitsausgeometrian monimutkaisesta 3D-tilaongelmasta yksinkertaiseksi 2D-tasaasentohitsaukseksi.
Mekaaniset ydinkomponentit
- Päätuki (käyttöyksikkö) — Moottoroitu puoli, joka tarttuu putkeen ja pyörittää sitä. Sisältää vaihteiston, moottorin (yleensä AC servo tai DC vaihtuvanopeus) ja istukan tai etulevyn. Päätuki määrittää asennoittimen suurimman vääntömomentin, kierroslukualueen ja kallistuskyvyn.
- Tailstock (tukiyksikkö) — Passiivinen tukipää, joka pitää kiinni putken vastakkaisesta päästä, mikä estää pitkien tai raskaampien putkien painumisen ja tärinän. Takatuki liukuu kiskoa tai sänkyä pitkin eri pituisille putkille.
- Istukka tai etulevy — Asennoittimen ja putken välinen tartuntaliitäntä. Pyöreisiin putkiin käytetään kolmileuaisia istukkaa; etulevyt säädettävillä kiinnitysvarreilla kahvat laipallisilla päillä, epäsäännöllisen muotoisia tai erittäin suuria halkaisijoita.
- Eipeuden säädin — Säädettävä taajuusmuuttaja (VFD) tai tyristoriohjain, joka asettaa pyörimisnopeuden kierroksina minuutissa. Hitsauskone valitsee pyörimisnopeuden, joka vastaa valitun prosessin ja langansyöttönopeuden edellyttämää hitsausnopeutta.
- Kallistusmekanismi — Kallistuvissa asennoitinmalleissa toisiomoottori tai kierukkamekanismi kallistaa koko pyörimisakselia, mikä mahdollistaa putkien laippojen ja T-liitosten hitsausten sijoittamisen optimaaliseen 45 asteen kulmaan.
Pyörimisnopeuden laskenta
Oikean pyörimisnopeuden asettaminen on putken hitsausasennon kriittisin toimintaparametri. Tarvittava kierrosluku lasketaan hitsauksen tavoitenopeuden ja putken ympärysmitan perusteella:
RPM = ajonopeus (mm/min) / (Pi x putken ulkohalkaisija (mm))
Esimerkiksi 168 mm:n (6 tuuman) ulkohalkaisijan putken hitsaus GMAW-prosessilla tavoiteliikenopeudella 400 mm/min vaatii: 400 / (3,14159 x 168) = noin 0,76 rpm . Useimmat putken hitsausasennoittimet kattavat 0,1–5 rpm:n nopeusalueen, ja huippuluokan CNC-mallit tarjoavat 0,01–10 rpm:n mikrohitsaukseen korkean saostuksen upotettuihin kaarisovelluksiin.
Minkä tyyppisiä putkien hitsausasennoimia on saatavilla?
Putkihitsausasennoittimia on saatavana viidessä pääkokoonpanossa, joista jokainen sopii eri putkikoon, liitostyypin, tuotantomäärän ja budjetin yhdistelmään. Väärän tyypin valinta on yleisin ja kallein virhe asennoittimen hankinnassa.
1. Headstock-Tailstock (H-T) asennoitin
Päätuki-perätukikokoonpano on yleisin putkien hitsausasennon tyyppi valmistuspajoissa, joissa käsitellään putkia, joiden ulkohalkaisija on 50 mm - yli 1 200 mm ja pituudet jopa 12 metriä tai enemmän. Putki on tuettu käytettävän päätuen ja liukuvan takatuen väliin, joka kiinnitetään yhteiseen pohjakiskoon. Tämä järjestely eliminoi putken painumisen ja mahdollistaa vakaan pyörimisen erittäin alhaisilla kierrosluvuilla raskaiden putkien kanssa. Tyypillinen kantavuus vaihtelee mallista riippuen 500 kg - 20 000 kg.
2. Kääntöpöytä (pyörivä pöytä) asennoitin
Kääntöpöydän asennoitin pyörittää putkikokoonpanoa vaakasuoralla tai kallistettavalla pöydän pinnalla, mikä tekee siitä ihanteellisen lyhyille putkikeloille, laippakokoonpanoille ja putkien välisille hitseille. Pöytä kallistuu tyypillisesti 0–135 astetta, mikä mahdollistaa liitoksen esittämisen tasaisessa tai vaakatasossa rullatussa asennossa alkuperäisestä suunnasta riippumatta. 50–5000 kg:n kantavuus on yleinen, joten kääntöpöytä on monipuolinen pienille ja keskisuurille putkille, joiden halkaisija on noin 600 mm.
3. Putken pyörittäjä (telasarja / rullan asennoitin)
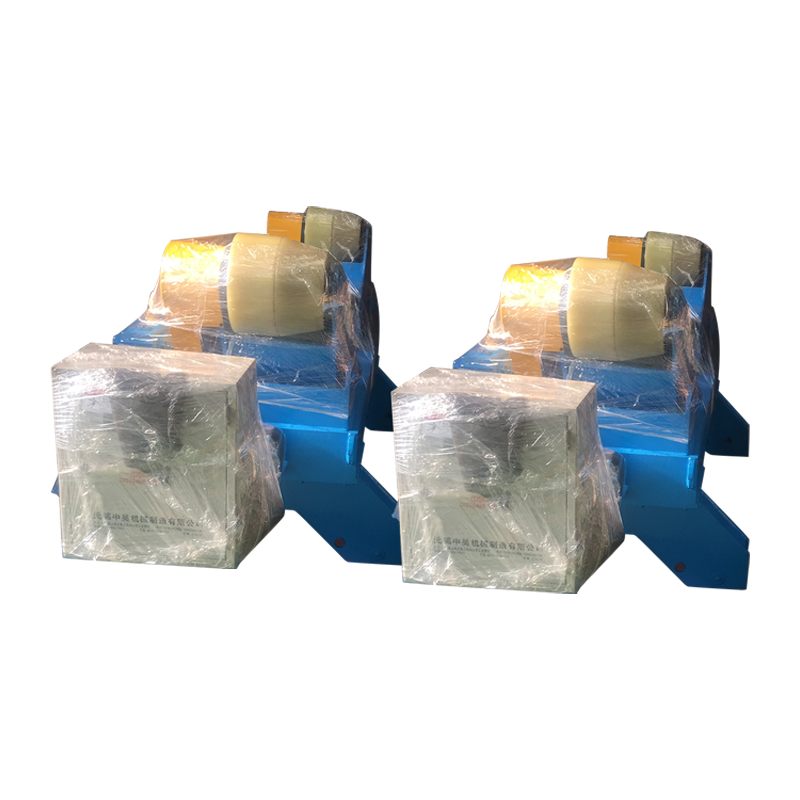
Putkenrotaattorit, joita kutsutaan myös rullaasennoiksi tai putkirullasetiksi, tukevat ja pyörittävät halkaisijaltaan suuria putkia ja paineastioita käytetyillä kumi- tai terästeloilla, joiden halkaisija on 150–3 000 mm tai suurempi. Toisin kuin istukkapohjaiset asennoittimet, jotka tarttuvat putken päähän, rullaasennoittimet tukevat putkea sen ulkopintaa pitkin, mikä tekee niistä sopivia erittäin pitkille tai erittäin raskaille putkiosille, joita ei voida irrottaa ulokkeesta. Rullaasennoittimet ovat vakiotyökalu putkikelojen valmistukseen ja paineastian kehäsaumojen hitsaukseen.
4. Orbital Pipe Welding Asemointilaite
Orbitaalihitsauksen asennoitin kiinnittyy kiinteän putken ulkopuolelle ja pyörittää hitsauspoltinta putken kehän ympäri, mikä tekee siitä oikean ratkaisun, kun itse putkea ei voida siirtää. Orbital-asennoijia käytetään laajalti farmaseuttisissa, puolijohde- ja elintarvikekelpoisissa ruostumattomissa teräsputkissa, joissa putket on jo asennettu prosessijärjestelmiin. Niillä saavutetaan erittäin toistettavia, koodilaatuisia hitsejä minimaalisella ihmisen väliintulolla, ja hitsin toistettavuus on parempi kuin 0,1 mm polttimen asennon poikkeama.
5. Manipulaattoriin integroitu paikannuslaite
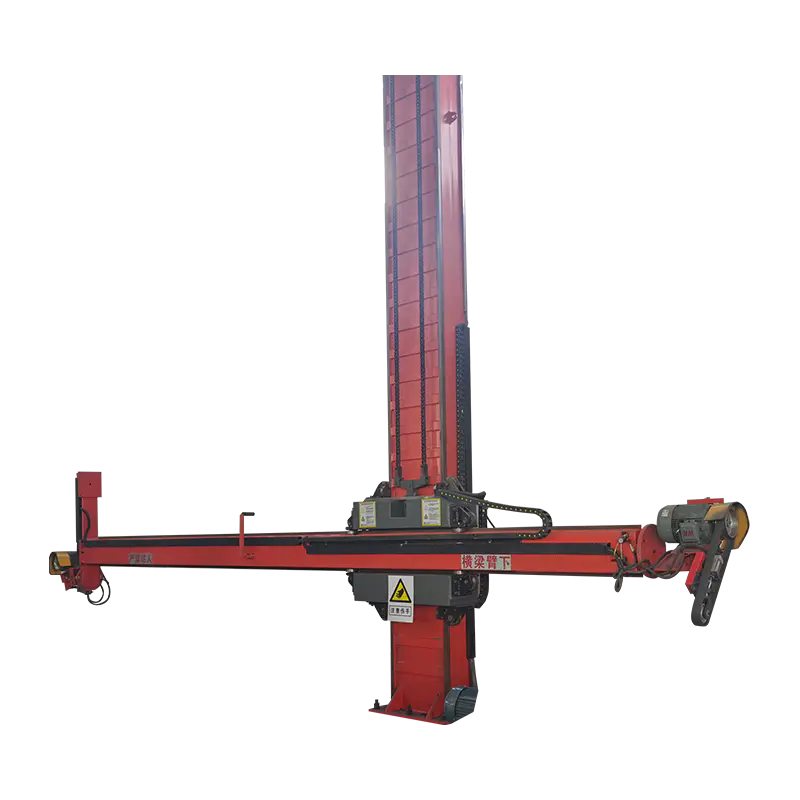
Manipulaattoriin integroitu putkihitsausasennoija yhdistää hitsauskolonni- ja puomimanipulaattorin synkronoituun pääty- ja takatukiasennoittimeen täysin automatisoidun yhden käyttäjän hitsaussolun luomiseksi. Manipulaattori asettaa hitsauspolttimen oikealle korkeudelle ja irti, kun asennoittaja pyörittää putkea. Molemmat akselit synkronoidaan CNC-ohjaimella, joten kulkunopeus työkappaleen pinnalla on vakio putken halkaisijasta riippumatta. Tämä kokoonpano on vakiona suurten volyymien putkikelojen valmistuspajoissa ja offshore-alustamoduulien rakentamisessa.
Putken hitsausasennon tyyppejä verrattuina: mikä sopii sovellukseesi?
Asennoittimen tyypin sovittaminen sovellukseen on tärkein valintapäätös — alitehoinen tai väärän kokoonpanon asennoittaja aiheuttaa työkappaleen liukumista, epätasaista pyörimistä ja hitsin laatuongelmia, jotka tekevät koko tehokkuusedun tyhjäksi.
| Kirjoita | Putken ulkohalkaisija-alue | Max kuormitus | Kallistusmahdollisuus | Pitääkö putken olla liikuteltava? | Paras sovellus |
| Headstock-Tailstock | 50-1200 mm | 500-20 000 kg | Valinnainen (0–90 astetta) | Kyllä | Valmistus kauppa; pitkät putkikelat |
| Levysoitin | 50-600 mm | 50-5000 kg | Kyllä (0–135 deg) | Kyllä | Lyhyet kelat; putkien väliset hitsit |
| Putken pyörittäjä (rullat) | 150-3000 mm | 1000-200000 kg | No | Kyllä | halkaisijaltaan suuret alukset; pitkiä lenkkejä |
| Orbital Asemointilaite | 6–300 mm (tyypillinen) | Ei käytössä (poltin pyörii) | Ei käytössä | Ei (putki on kiinteä) | Asennettu putkisto; hygieeninen letku |
| Manipulaattori-integroitu | 100-1500 mm | 500-30 000 kg | Kyllä (CNC-controlled) | Kyllä | Suuren volyymin automatisoidut solut |
Taulukko 1: Putkihitsauksen asennoittimen tyyppivertailu sovellusten sopivuuden mukaan. Lähteet: AWS D1.1 Structural Welding Code; valmistajan tekniset tiedot; Fabricators and Manufacturers Association International.
Miksi putkien hitsausasennoitsija parantaa dramaattisesti hitsin laatua ja tuottavuutta
Putkien hitsausasennoittimen ydinetu on se, että vaikeimmat hitsausasennot (yläpuolella 6G, pystysuora 5G) muunnetaan helpoimmaksi ja tuottavimmaksi asentoon (litteä 1G / rullattu) liitoksen kehän jokaista tuumaa kohden. Tämä yksittäinen muutos johtaa mitattavissa oleviin parannuksiin kaikissa tärkeissä valmistusmittareissa.
Laskeumanopeus ja matkanopeus
Tasainen hitsaus mahdollistaa huomattavasti suuremmat langansyöttönopeudet ja ampeeriasetukset kuin ylä- tai pystyasennot, mikä lisää suoraan metallin saostusnopeutta. GMAW (MIG) -hitsauksessa tasaisen asennon saostusnopeus voi olla 6–9 kg/h, kun taas pystyasennossa 2–4 kg/h ja yläasennossa 1,5–3 kg/h (Lähde: Lincoln Electric Welding Procedure Guide, 2024). Putkien hitsausasennoittimen käyttäminen kaikkien hitsien litteämiseen voi siten yli kaksinkertaistaa hitsaustuntia kohden putken valmistustyössä.
Hitsausvirheiden vähentäminen
Asemointivalssatut putkihitsaukset osoittavat jatkuvasti alhaisempaa huokoisuutta, yhteensulautumisen puutetta ja alileikkausvirheitä kuin manuaaliset kaikki-asentoiset hitsit samassa liitoksessa. -lehdessä julkaistussa tutkimuksessa Journal of Manufacturing Processes (2023) vertaamalla kiinteän asennon 5G-hitsausta asennoittimella rullatun 1G-hitsaukseen API 5L Grade X65 -putkella, havaittiin:
- Huokoisuusaste: 5G kiinteä = 2,4 %; asennoittimen rullattu = 0,4 % (83 % alennus)
- Fuusion puutetapahtumat: 5G kiinteä = 1/4 liitosta; asennoittimen rullattu = 1 / 22 niveltä
- Radiografian hyväksymisaste (ASME B31.3:a kohti): 5G kiinteä = 88 %; asennoittimen rullattu = 98,5 %
- Uudelleentyöstön hinta per liitos: 5G kiinteä = 340 USD keskimäärin; asennoittimen rullattu = USD 48 keskimäärin
Hitsauskoneen ergonomia ja väsymisen vähentäminen
Pään yläpuolella tapahtuvan hitsauksen ja hankalassa asennossa tapahtuvan hitsauksen eliminointi vähentää merkittävästi tuki- ja liikuntaelimistön rasitusta ja hitsaajan väsymistä, mikä pidentää suoraan tuottavaa hitsausaikaa työvuoroa kohden. Valokaarihitsaus tuottaa UV-altistuksen hitsaajan kasvoille ja kaulalle, vaatii jatkuvaa käsivarren kohoamista hartioiden korkeuden yläpuolelle ja tuottaa roiskeita, jotka putoavat hitsaajaa kohti. OSHA:n ergonomiaohjeissa nämä yksilöidään merkittäviksi loukkaantumisriskitekijöiksi. Asennoittimella varustettu hitsaaja säilyttää tyypillisesti mukavan istuva- tai seisoma-asennon polttimen kyynärpään korkeudella koko työvuoron ajan, mikä mahdollistaa johdonmukaisemman tekniikan ja pienemmän virheprosentin työskentelyn viimeisinä tunteina.
Tärkeimmät tekniset tiedot, jotka on arvioitava valittaessa putken hitsausasennosta
Seitsemän teknistä eritelmää määrittävät, toimiiko putken hitsausasennoitin luotettavasti tietyssä sovelluksessasi – yhden niistä alimäärittely aiheuttaa ongelmia, joita on vaikea ja kallista korjata oston jälkeen.
| Erittely | Mitä se tarkoittaa | Alimitoitettu riski | Suositeltu turvamarginaali |
| Kantavuus (kg) | Työkappaleen enimmäispaino, mukaan lukien kiinnikkeet | Moottorin ylikuormitus, istukan luisto, vaihteistovika | Nopeus 150 % odotetusta enimmäiskuormituksesta |
| Istukan / etulevyn halkaisija (mm) | Max putken ulkohalkaisija, johon voidaan tarttua | Kyvyttömyys tarttua putkeen; epäkeskinen kuormitus | Valitse 20 % suurempi kuin putken suurin ulkohalkaisija |
| Nopeusalue (RPM) | Pyörimisnopeus minimistä maksimiin | Ei voi vastata vaadittua ajonopeutta | Tarkista kaikkien putkien laskettujen kierroslukujen perusteella |
| Karan vääntömomentti (N-m) | Pyörimisvoima, jonka moottori voi kestää | Pysähdys epäkeskisen tai raskaan kuorman alla | Sisällytä epäkeskisyys vääntömomentin laskemiseen |
| Kallistusalue (astetta) | Pyörimisakselin kulma vaakatasosta | Ei pääse käsiksi laipan viipaleen kohtiin | Vähintään 90 astetta täyden joustavuuden takaamiseksi |
| Nopeuden vakaus (%) | Pyörimisnopeuden vaihtelu kuormitettuna | Epätasainen hitsauspalon leveys ja tunkeuma | Vaadi alle 1 % nopeuden vaihtelua |
| Läpireikä (ontto kara) | Poraus karan keskipisteen läpi | Tyhjennyskaasua tai johtoja ei voi kuljettaa läpi | Välttämätön ruostumattomille / reaktiivisille metalleille |
Taulukko 2: Kriittiset putkihitsauksen asennoittimen tekniset tiedot ja valintaohjeet. Lähteet: AWS C4.1 Welding Positioner Standard; ASME BPVC IX jakso; valmistajan sovellussuunnitteluohjeet.
Kuinka erilaiset hitsausprosessit hyötyvät putken hitsausasennosta
Jokainen kaarihitsausprosessi hyötyy asennoittimen käytöstä, mutta parannuksen suuruus vaihtelee huomattavasti prosessikohtaisesti – upokaarihitsaus (SAW) hyötyy eniten, koska on fyysisesti mahdotonta suorittaa SAW:ta missään muussa asennossa kuin tasaisessa asennossa.
- Uppokaarihitsaus (SAW) — SAW vaatii tasaisen asennon absoluuttisena rajoituksena; rakeinen juoksutusaine ei voi pysyä paikallaan kaltevilla tai pystysuorilla pinnoilla. Putkien hitsausasennon säädin ei siksi ole valinnainen SAW on putkessa - se on tekninen edellytys. Asennoittimella valssatun putken SAW saavuttaa 10–20 kg/h saostusnopeudet, mikä tekee siitä tuottavimman putkien hitsausmenetelmän yli 12 mm:n seinämäpaksuuksille.
- GMAW / MIG-hitsaus — Yleisin prosessi, jota käytetään putkien hitsausasennoittimissa valmistuspajoissa. Suihkeensiirtotila (tuottavin GMAW-versio) on käytettävissä vain tasaisissa ja vaakasuorissa asennoissa; asennoitin mahdollistaa suihkeen siirron putkiliitoksen koko kehällä. Tuottavuuden parannus kiinteään GMAW-oikosulkuun verrattuna: tyypillisesti 60–120 %.
- GTAW / TIG-hitsaus — Käytetään ruostumattomasta teräksestä, kromi-moly- ja eksoottisista metalliseosputkista, joissa radiografinen laatu on pakollinen. Asennoittimen avulla hitsaaja voi ylläpitää tasaisen lätäkkö- ja polttimen kulman putken yläosassa (kello 12:n asento), jossa hitsausaltaaseen kohdistuva vetovoima on edullisin, mikä parantaa juuripalojen laatua ja vähentää läpipalamisriskiä.
- FCAW (Flux-Cored Arc Welding) — Asentimen käyttö eliminoi kaasuttomien (itsesuojattujen) FCAW-elektrodien tarpeen putkiliitoksissa, mikä mahdollistaa korkealaatuisempien kaasusuojattujen FCAW-muunnelmien käytön koko liitoksen ympärysmitalla. Kaasusuojattu FCAW tuottaa vähemmän roiskeita ja parempia mekaanisia ominaisuuksia kuin itsesuojatut vaihtoehdot.
- SMAW (puikko / manuaalinen metallikaari) — Jopa puikkohitsaus hyötyy merkittävästi asennoittimen käytöstä. Kudontahelmitekniikka tasaisessa asennossa ylittää johdonmukaisesti yläpuoliset lankahelmet pinnoituksen tasaisessa asennossa, ja elektrodin typpihäviö (tyypillisesti 15–20 % yläpuolella) pienenee alle 5 prosenttiin tasaisessa asennossa.
Putkien hitsausasennoittaja vs. manuaalinen kaikkiin asentohitsaus: yksityiskohtainen vertailu
Tuottavuus- ja laatuero asennoitinavusteisen ja manuaalisen kaikkiin asentoputkien hitsauksen välillä on riittävän suuri tuottaakseen täyden ROI:n asennoittimelle 3–9 kuukauden kuluessa useimmissa valmistusympäristöissä.
| Metrinen | Putken hitsausasentolaite | Manuaalinen joka asentohitsaus |
| Hitsaajan sijoitusvaatimus | Paikallaan; taskulamppu pidetty yhdessä asennossa | Hitsaajan tulee liikkua jatkuvasti liitoksen ympärillä |
| Hitsauskohtia havaittu | Vain tasainen (1G / PA) | Kaikki paikat (1G - 6G) |
| GMAW:n kerrostumisnopeus | 6-9 kg/tunti | 1,5-4 kg/tunti |
| Arc-on-aikatehokkuus | 65–80 % | 25–45 % |
| Radiografian hyväksymisaste | 97–99 % | 82–92 % |
| Hitsaaja pätevyys vaaditaan | 1G / vain tasainen asento | 6G (all-position) -sertifikaatti |
| Ergonominen loukkaantumisriski | Matala (mukava seisten/istuva) | Korkea (pään yläpuolella, polvillaan, ahtaat asennot) |
| Skaalautuvuus automaatiolla | Integroituu suoraan robottikäsivarteen/manipulaattoriin | Ei skaalautuva ilman täydellistä uudelleensuunnittelua |
| Pääomakustannus | 3 000–150 000 USD kapasiteetista riippuen | Nolla laitteiden kustannuksia; korkeammat työvoimakustannukset |
Taulukko 3: Putkihitsauksen asennoittimen vs. manuaalisen kaikki-asentohitsauksen vertailu. Lähteet: AWS Welding Handbook Vol. 2; Miller Electric Productivity Studies 2024; ESAB:n sovellussuunnittelutiedot.
Mitkä teollisuudenalat käyttävät putkien hitsausasennoijia laajimmin?
Putkien hitsausasennoittimet ovat välttämättömiä kaikilla toimialoilla, joilla putkiliitoksen laatu, tuottavuus ja ohjeiden noudattaminen ovat kriittisiä vaatimuksia. Seuraavat alat edustavat ensisijaisia markkinoita:
- Öljy ja kaasu (ylävirtaan ja keskivirtaan) — Putkilinjakelojen valmistus keräysjärjestelmiä, siirtoputkia ja offshore-alustoja varten. API 1104 ja ASME B31.4/B31.8 koodivaatimukset tarkoittavat, että jokaisen hitsin on läpäistävä radiografinen tai AUT-tarkastus. Asemointilaitteiden käyttö on vakiokäytäntö kaikilla suurilla putkien valmistuspihoilla. Maailmanlaajuisten putkirakennusmarkkinoiden arvoksi arvioitiin 9,2 miljardia dollaria vuonna 2024 (Lähde: GlobalData, 2025).
- Petrokemian ja jalostamoiden rakentaminen — Prosessiputket kromi-molysta (P91, P22) ja austeniittista ruostumatonta terästä edellyttävät GTAW-juuriputket ja GTAW- tai GMAW-täyttöputket ASME B31.3:n mukaisesti. Asemointivalssattu hitsaus pursutuskaasuvarmistuksella (onttokaran asennoittimien mahdollistama) on vaadittu tekniikka röntgenlaatuisille ruostumattomille juurille.
- Sähköntuotanto — Kattilaputket, höyryn kokoojat ja turbiinin tuloputket kromi-moly- ja nikkeliseoksia. ASME:n kattila- ja paineastiakoodin (BPVC) osan I vaatimukset tarkoittavat nollatoleranssia hitsausvirheille; asennoittimen käyttö on laadunvarmistuksen edellytys useimmissa voimalaitosrakentamisen eritelmissä.
- Laivanrakennus ja offshore-valmistus — Putkijärjestelmät työntövoimaa, palontorjuntaa, painolastia ja hydrauliikkaa varten. Offshore-alustat vaativat suuria määriä metalliseosputkirullien valmistusta DNVGL-ST-F101- ja AWS D1.1 -koodien mukaisesti. Rulla-asennoittimet käsittelevät yläpuolisissa moduuleissa yleisiä suurihalkaisijaisia putkiosia.
- Ruoka, juoma ja farmaseuttiset tuotteet — Hygieeniset ruostumattomasta teräksestä valmistetut prosessiputket (316L, 316Ti) CIP/SIP-järjestelmiin. Orbitaaliputken hitsausasennoittimet ovat pakollisia liitoksissa, joiden on täytettävä 3 A Sanitary Standards tai ASME BPE (Bioprocessing Equipment) pinnan viimeistelyvaatimukset, joissa sisäisten hitsauspalojen profiilit ovat yhtä tiukasti valvottuja kuin ulkomitat.
Usein kysyttyjä kysymyksiä putkien hitsausasennosta
Q1: Minkä kokoisen putken hitsausasennoittimen tarvitsen?
Valitse asennoitin, jonka kantavuus on vähintään 150 % raskaimmasta odotetusta työkappaleen painosta ja jonka istukka tai rullan halkaisija sopii mukavasti putken enimmäishalkaisijaan. Ota aina huomioon putkeen kiinnitettyjen kiinnikkeiden, kohdistustyökalujen tai hitsaustukirenkaiden paino kuormitusta laskeessasi. Epäkeskoisille kuormituksille (kuten putkiasennelma, jossa on suuri suutin tai haaraliitäntä toisella puolella) laske epäkeskomomentti ja vertaa sitä asennoittimen nimellismomenttikapasiteettiin, joka tyypillisesti julkaistaan peruskuormitusarvosta erillään. Jos olet epävarma, lisää kokoa – ylisuuri asennoitin toimii vähemmän rasituksessa ja sen käyttöikä on pidempi.
Q2: Voidaanko putkihitsauksen asennoitinta käyttää automaattisen tai robottihitsauksen kanssa?
Kyllä – putkihitsausasennoittimet ovat robottihitsauskennojen ydinkomponentti, ja ne on erityisesti suunniteltu vastaanottamaan synkronointisignaaleja robottiohjaimista ja CNC-hitsausjärjestelmistä. Synkronoidussa robottihitsauskennossa robottiohjain lähettää nopeuskomennon asennoittimen servokäyttöön, joka säätää pyörimisnopeutta reaaliajassa, jotta kaaren kulkunopeus pysyy vakiona hitsin edetessä. Tiedonsiirtoliitännät sisältävät analogiset 0–10 V, RS-485 Modbus, PROFIBUS, EtherCAT ja DeviceNet asennoittimen ja robotin sukupolven mukaan. Tämä integrointi eliminoi robotin tarpeen seurata monimutkaisia kaarireittejä putken kehän ympärillä, mikä yksinkertaistaa dramaattisesti robottiohjelmaa ja parantaa polun tarkkuutta.
Kysymys 3: Miten putken hitsausasennon säädin vaikuttaa hitsaajan pätevyysvaatimuksiin?
Putkien hitsausasennoittimen käyttö vähentää vaaditun hitsaajan pätevyyden koko asennosta (6G tai 6GR) vain tasaiseen asentoon (1G), mikä laajentaa merkittävästi työhön käytettävissä olevien pätevien hitsaajien joukkoa. AWS D1.1:n ja ASME Section IX:n mukaan 6G-putkihitsaajan pätevyys on korkein sertifikaatti, joka kattaa kaikki asennot ja pätevöittää hitsaajan käytännössä mihin tahansa urahitsauksen geometriaan. Se vaatii huomattavaa harjoittelua ja vaatii korkean palkan. Vähemmän kokeneen hitsaajan saavuttama 1G-pätevyys riittää asennoittimella tehtyyn työhön. Työmarkkinoilla, joilla 6G-sertifioituja hitsaajia on vähän, asennoittimien käyttöönotto ratkaisee suoraan työvoiman pullonkaulan.
Q4: Mitä eroa on putken hitsausasennoittimella ja putken rotaattorilla?
Putken hitsausasennoija tarttuu putkeen yhdestä tai molemmista päistä ja pyörittää sitä peräputkesta, kun taas putken pyörittäjä tukee putkea ulkoisesti ohjatuilla rullilla sen ulkopintaa pitkin. Keskeinen toiminnallinen ero on tartuntamenetelmä: asennoittimella on pääsy putken päähän istukan asentamiseksi, kun taas rullarotaattori voi tukea ja pyörittää minkä tahansa pituisia putkiosia ilman päähän pääsyä. Rullapyörät ovat suositeltavia erittäin suurille tai painaville putkille (yli 500 mm ulkohalkaisija), pitkille osille (yli 6 metriä) ja paineastioille, joissa päihin pääsyä rajoittaa astian geometria. Headstock-tailstock-asennoittimet tarjoavat tarkemman pyörimisen ohjauksen ja sopivat kallistukseen, joten ne sopivat paremmin halkaisijaltaan pienempään tarkkuustyöhön.
Q5: Kuinka huoltan putken hitsausasennoitinta?
Putkihitsausasennoittimen kriittisiä huoltotehtäviä ovat vaihteiston voitelu, istukan leuan tarkastus ja puhdistus, moottorin ja käyttöelektroniikan tarkastukset sekä maadoituskaapelin tarkastus. Vaihteistoöljy tulee vaihtaa 2 000 käyttötunnin välein tai vuosittain sen mukaan, kumpi tulee ensin, käyttämällä valmistajan ilmoittamaa öljyn viskositeettia (yleensä ISO VG 220 vaihteistoöljy). Istukan leukoihin kerääntyy roiskeita ja hilsettä, mikä vähentää tarttumisvoimaa – ne tulee puhdistaa ja leuan hammastukset tarkastaa kulumisen varalta 500 tunnin välein. Maadoituskaapeli (joka kuljettaa hitsausvirran asennoittimen kautta takaisin hitsausvirtalähteeseen) tulee tarkastaa viikoittain eristysvaurioiden varalta; katkennut maadoitus pakottaa hitsausvirran vaihteiston laakerien läpi aiheuttaen nopean laakerin rikkoutumisen.
Kysymys 6: Mikä on onton karaputken hitsausasennon säädin, ja milloin se on tarpeen?
Onton karan asennoittimessa on poraus pyörivän päätuen karan keskellä, jolloin tyhjennyskaasuletkut, sähkökaapelit tai datalinjat voivat kulkea pyörimisakselin läpi sotkeutumatta. Tämä ominaisuus on olennainen hitsattaessa ruostumatonta terästä, titaania, duplex-ruostumatonta terästä tai mitä tahansa reaktiivista metalliputkea, jossa juurihitsin takapuoli on suojattava ilmakehän happikontaminaatiolta argonilla tai typellä vastahuuhtelukaasulla. Ilman onttoa karaa tyhjennyskaasuletku kiertyy pyörivän istukan ulkopinnan ympärille ja sotkeutuu muutaman kierroksen aikana, mikä rajoittaa asennoittimen kehän osittaiseen hitsaukseen tai vaatii manuaalista letkunhallintaa – kumpikaan kumoaa asennoittimen käytön. Hiiliteräsputkien hitsaukseen ilman takahuuhteluvaatimuksia kiinteä kara on riittävä ja halvempi.
Johtopäätös: Oikea putken hitsausasentolaite muuttaa valmistustalouden
Putkien hitsausasennon säädin ei ole kätevä lisävaruste – se on tuottavuuden ja laadun kertoja, joka muuttaa putkien valmistuksen taloudellisia perusteita. Muuntamalla jokaisen putkiliitoksen hitsin tasa-asentoiseksi hitsaussaumaksi liitoksen suunnasta riippumatta asennoitin mahdollistaa suuremmat pinnoitusnopeudet, pienemmät vikamäärät, vähemmän erikoistuneet hitsaajan pätevyysvaatimukset ja suoran integroinnin automatisoituihin hitsausjärjestelmiin. Valinta kärjen ja takatukien asennoittimen, kääntöpöydän, rullarotaattorin, orbitaalijärjestelmän tai manipulaattoriin integroidun kennon välillä riippuu täysin tietystä putken halkaisijaalueesta, liitostyypeistä, tuotantomäärästä ja automaatiotavoitteista.
Tiedot ovat yksiselitteiset: järjestelmällisesti putkien hitsausasennoittimia käyttävät tuotantolaitokset saavuttavat 40–65 % korkeamman hitsaajan tuottavuuden, 55–83 % vähemmän hitsausvirheitä ja yli 97 %:n radiografisen hyväksynnän – tuloksia, joita manuaalinen kaikkiin asentohitsaus ei pysty luotettavasti vastaamaan. Kaikissa toiminnoissa, joissa hitsataan enemmän kuin muutama putkiliitos päivässä, putkihitsausasennoittimen ROI-tapaus on yksi valmistusteollisuuden selkeimmistä pääomasijoituspäätöksistä.