Robottihitsaus on ohjelmoitavien mekaanisten varsien käyttö, jotka on varustettu hitsauspolttimella, langansyöttölaitteella ja anturijärjestelmillä metallityökappaleiden liittämiseen automaattisesti ilman jatkuvaa ihmisen väliintuloa. Robotti seuraa esiohjelmoituja tai mukautuvasti tunnistettuja polkuja ja tuottaa hitsauskaaren tai säteen kontrolloidulla nopeudella, kulmalla ja energiansyötöllä tuottaakseen toistettavia, korkealaatuisia hitsejä tuotantonopeuksilla, joita ihmisen fyysisesti ei kestä.
Vuonna 2024 globaali robottihitsaus markkinoiden arvo oli noin 8,3 miljardia dollaria ja sen ennustetaan ylittävän 14 miljardia dollaria vuoteen 2030 mennessä kasvaen yli 9 prosentin vuosivauhtia. Auto-, raskaan kaluston, laivanrakennus- ja kulutuselektroniikan valmistajat ovat johtaneet käyttöönottoon, mutta teknologia on nyt siirtymässä nopeasti pieniin ja keskisuuriin yrityksiin, kun yhteistyöhön perustuvat robottialustat vähentävät markkinoille tulon kustannuksia ja monimutkaisuutta.
Kuinka robottihitsaus toimii: järjestelmän ydinkomponentit
A robottihitsaus system on integroitu kokoonpano viidestä suuresta osajärjestelmästä, joiden on toimittava synkronisesti tasaisen hitsin tuottamiseksi.
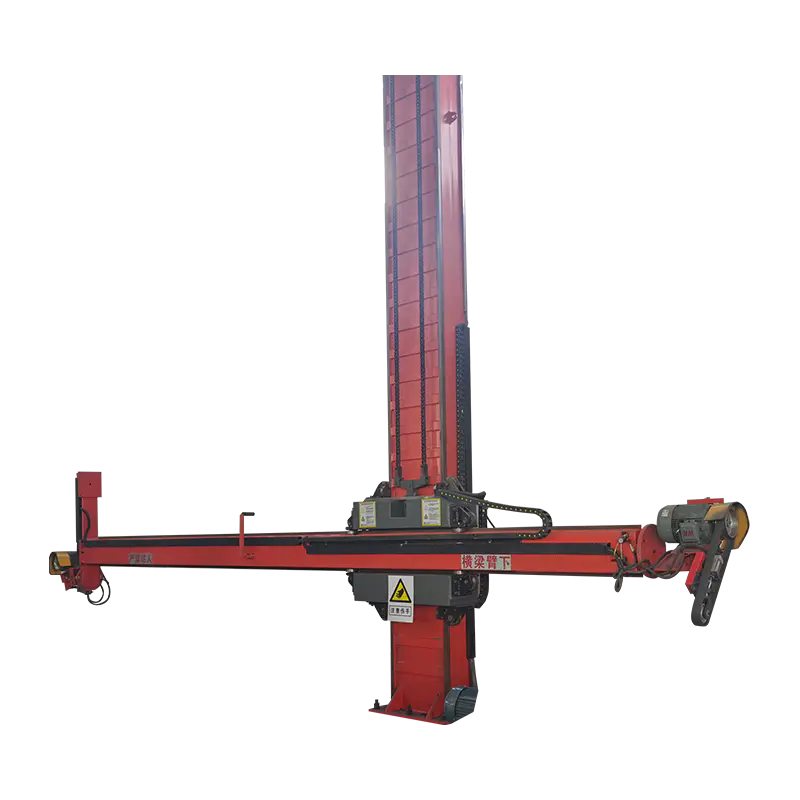
1. Robottikäsi (manipulaattori)
Manipulaattori on jokaisen mekaaninen perusta robottihitsaus järjestelmä. Useimmat hitsausrobotit käyttävät 6-akselista nivelvartta, joka tarjoaa täyden liikkumisvapauden kolmiulotteisessa tilassa, joka on identtinen ihmisen käsivarren ja ranteen kanssa. Kattavuus vaihtelee tyypillisesti 500 mm yli 3500 mm sovelluksesta riippuen toistettavuudella plus tai miinus 0,02 - 0,08 mm jota kukaan hitsaaja ei pysty jatkuvasti vastaamaan kahdeksan tunnin työvuoron aikana.
2. Hitsausvirtalähde
Virtalähde syöttää ja säätelee valokaaren jännitettä, ampeeria ja aaltomuotoa, jotka määrittävät lämmöntuoton ja helmiprofiilin. Moderni robottihitsaus virtalähteet kommunikoivat digitaalisesti robottiohjaimen kanssa, jolloin ohjelma voi säätää valokaaren parametreja reaaliajassa polttimen liikkuessa eri geometristen tai materiaalipaksuisten liitosten ympärillä.
3. Robottiohjain
Ohjain suorittaa hitsausohjelman, koordinoi kaikkia kuutta akselia samanaikaisesti, synkronoi robotin liikkeen asennoittimen tai kuljettimen kanssa ja hallitsee turvalukituksia. Nykyaikaiset ohjaimet tallentavat satoja hitsausohjelmia ja voivat vaihtaa osanumeroiden välillä alle kahdessa sekunnissa, mikä mahdollistaa joustavan tuotannon jaetuilla linjoilla.
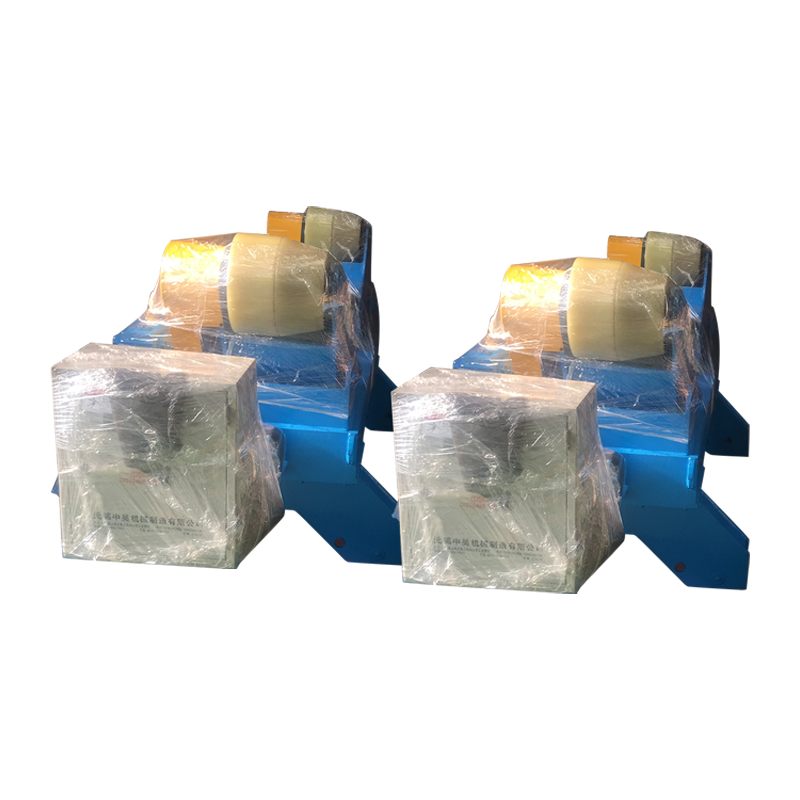
4. Kiinnikkeet ja asennoittimet
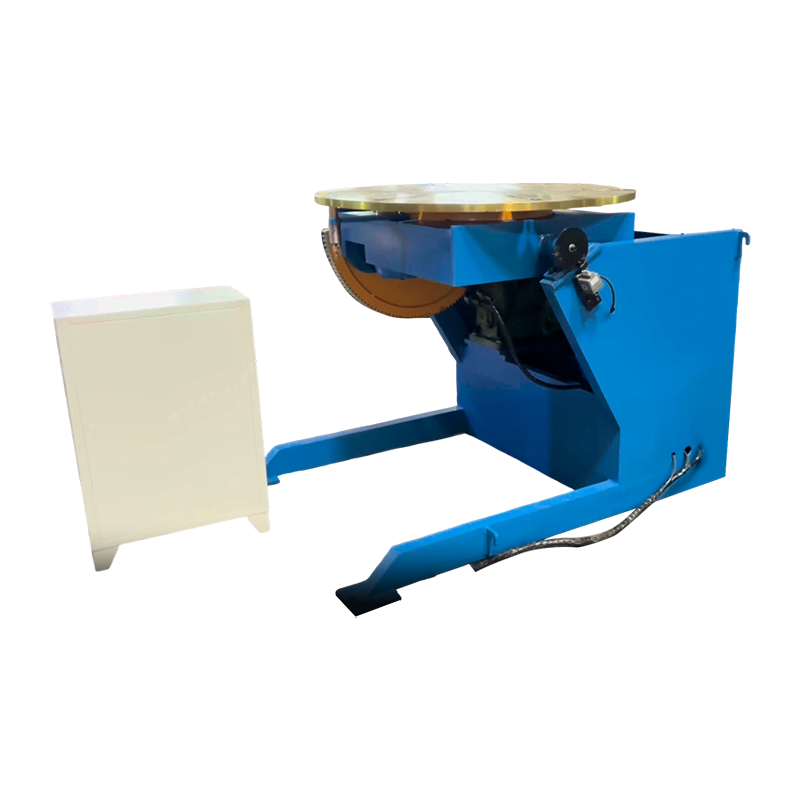
Kiinnitys pitää työkappaleen tunnetussa, toistettavissa olevassa asennossa suhteessa robotin koordinaattijärjestelmään. Asennoittimet laajentavat robotin työskentelyaluetta ja mahdollistavat hitsauksen suorittamisen optimaalisessa tasaisessa tai vaakasuorassa asennossa jopa monimutkaisissa kokoonpanoissa, mikä parantaa hitsin laatua ja vähentää vääristymiä.
5. Tunnistus ja sauman seuranta
Edistynyt robottihitsaus systems sisältää lasernäköantureita, kaarijännitteen tunnistusta tai valokaaren läpi kulkevaa tunnistusta todellisen sauman sijainnin tunnistamiseksi reaaliajassa ja polttimen polun korjaamiseksi, jos työkappale on siirtynyt. Sauman seuranta mukautuu sovitustoleransseihin plus tai miinus 1-3 mm tuotantoa pysäyttämättä.
Minkä tyyppisiä hitsausprosesseja käytetään robottihitsauksessa?
Robottihitsaus on minkä tahansa kaaren, säteen tai vastustekniikan automatisointi, jota voidaan ohjata ohjelmoitavilla parametreilla. Kuusi prosessia hallitsee kaupallisia asennuksia.
MIG/MAG (GMAW) Robottihitsaus
Kaasukaarihitsaus on yleisin prosessi robottihitsaus maailmanlaajuisesti, mikä vastaa arviolta 65-70 prosenttia kaikista robottikaarihitsauslaitteistoista . Jatkuvasti syötetty kuluva lankaelektrodi yksinkertaistaa automaatiota, koska langan toimitus on mekaanisesti tasaista ja kerrostumisnopeudet ovat korkeat. GMAW-robotit hallitsevat autojen valkokorit, rakenneteräksen valmistusta ja maatalouslaitteiden valmistusta.
TIG (GTAW) robottihitsaus
Gas Tungsten Arc Welding tuottaa kaikkien kaariprosessien korkealaatuisimmat hitsit ilman roiskeita ja tarkkaa lämmönsäätöä. Robotti-TIG:tä käytetään ruostumattomasta teräksestä valmistettujen elintarvikkeiden jalostuslaitteisiin, ilmailu-avaruuskomponentteihin ja lääketieteellisiin laitteisiin. Tyypilliset ajonopeudet 100-300 mm/min ovat hitaampia kuin MIG, mutta robottiautomaatio poistaa taitojen pullonkaulan, joka tekee manuaalisesta TIG:stä niin työvoimavaltaista.
Piste- (vastus)robottihitsaus
Vastuspistehitsaus on hallitseva liitosmenetelmä autojen korien valmistuksessa. Tyypillinen henkilöauto sisältää 3 000 - 5 000 yksittäistä pistehitsausta , käytännössä kaikki robottien tekemiä. Kiertoaika per spotti on 1–3 sekuntia, ja robottijärjestelmät voivat suorittaa 400–600 pistettä tunnissa jatkuvasti.
Laserrobottihitsaus
Robottilaserhitsaus tuottaa kapean, syvän hitsin, jossa on minimaalinen lämpövaikutusalue ja kulkunopeus jopa 10 metriä minuutissa ohuelle teräkselle. Se sopii erinomaisesti hermeettisiin tiivisteisiin, sähköajoneuvojen akkuliitäntöihin ja tarkkuuselektroniikkakoteloihin, joissa vääristymät on minimoitava.
Flux-core-kaarihitsaus (FCAW)
FCAW käyttää putkimaista juoksuttimella täytettyä lankaa, mikä mahdollistaa korkeat kerrostumisnopeudet paksuille rakenneosille ulkoympäristöissä, joissa kaasusuojaus on epäkäytännöllistä. Robotti FCAW on yleinen offshore-rakenteissa, rakennuslaitteissa ja junavaunujen valmistuksessa.
Plasmakaarihitsaus (PAW)
Plasmakaarihitsaus on suurienerginen TIG-muunnos, jolla on suurempi läpäisykyky ja nopeammat kulkunopeudet. Robottiplasmaa käytetään titaani-avaruusosien, ruostumattomien teräsputkien ja paineastioiden avaimenreikien hitsaukseen, joissa yksivaiheiset täysläpiläpivientihitsaukset korvaavat monivaiheiset menetelmät.
| Prosessi | Tyypillinen matkanopeus | Täyte vaaditaan | Roiskeen taso | Paras Materiaali | Ensisijainen teollisuus |
|---|---|---|---|---|---|
| MIG/MAG (GMAW) | 400 - 1200 mm/min | Kyllä (johto) | Matalasta keskitasoon | Teräs, Alumiini | Autot, Rakenne |
| TIG (GTAW) | 100-300 mm/min | Valinnainen | Ei mitään | Ruostumaton, titaani | Ilmailu, lääketiede |
| Täplä (vastus) | 400-600 paikkaa/tunti | Ei | Ei mitään | Teräslevy | Auton kori |
| Laser | Jopa 10 000 mm/min | Valinnainen | Ei mitään | Teräs, sähköauton akku | EV, elektroniikka |
| FCAW | 300-900 mm/min | Kyllä (virtauslanka) | Keskitasoista korkeaan | Paksu rakenneteräs | Raskas valmistus |
Kuvateksti: Robottihitsausjärjestelmissä käytettyjen hitsausprosessien vertailu, jossa näkyy tyypillinen kulkunopeus, täyteainevaatimukset, roiskemäärä, parhaiten sopivat materiaalit ja ensisijainen teollisuussovellus.
Robottihitsaus vs. manuaalinen hitsaus: suora vertailu
Päätös välillä robottihitsaus ja manuaalinen hitsaus on pohjimmiltaan kysymys tilavuudesta, toistettavuudesta ja taloudellisuudesta. Kumpikaan ei ole yleismaailmallisesti parempi.
| tekijä | Robottihitsaus | Manuaalinen hitsaus |
|---|---|---|
| Arc-On Time | 85-95 prosenttia vuorosta | 20-35 prosenttia vuorosta |
| Toistettavuus | /- 0,02 - 0,08 mm | /- 0,5–2,0 mm (taidon mukaan) |
| Läpäisykyky | 3-5 kertaa manuaalinen nopeus (tyypillinen) | Perustaso |
| Hitsausvirheprosentti | 0,1–0,5 prosenttia (optimoitu solu) | 2-5 prosenttia (keskimääräinen hitsaaja) |
| Asennuksen joustavuus | Matala (paras korkealle äänenvoimakkuudelle) | Korkea (sopeutuu mihin tahansa niveleen) |
| Minimierän koko | 50–500 tai enemmän osaa (ROI-kynnys) | 1 osa |
| Alkuinvestointi | 80 000–500 000 dollaria tai enemmän | 5 000–30 000 dollaria (vain laitteet) |
| Työvoiman taito vaaditaan | Robottiohjelmoija ja teknikko | Sertifioitu hitsaaja (3-5 vuoden koulutus) |
| Työntekijöiden turvallisuusriski | Matala (operaattori solun ulkopuolella) | Korkea (höyryt, kaarileima, palovammat) |
Kuvateksti: Robottihitsauksen ja manuaalisen hitsauksen välinen suora vertailu yhdeksän suorituskyvyn ja taloudellisen tekijän osalta, jotka ovat tärkeitä tuotannon päättäjille.
Miksi valmistajat ottavat käyttöön robottihitsauksen: tärkeimmät edut
Liiketoiminnan peruste robottihitsaus perustuu kuuteen yhdistävään etuun, jotka korostuvat tuotantovolyymin kasvaessa.
Tasainen hitsauslaatu mittakaavassa
A hitsausrobotti suorittaa samat polttimen kulman, kulkunopeuden, langansyöttönopeuden ja kaariparametrit osanumerolla 1 ja osanumerolla 10 000 samalla tavalla. Tutkimukset autoteollisuuden 1. tason toimittajista, jotka siirtyvät manuaalisesta MIG-hitsaukseen robottihitsausasiakirjojen vikojen vähentämisestä 60-80 prosenttia ja korjauskustannusten alennukset 40-60 prosenttia.
Korkeampi valokaaren aika ja teho
Ammattitaitoinen käsihitsaaja saavuttaa 20–35 prosentin kaarisytytysajan työvuoron aikana, ja loput kuluu paikantamiseen, tarkastamiseen, hakemiseen ja lepäämiseen. A robottihitsaus cell koordinoidulla asennoittimella ja osakuormitustyönkululla ylläpitää kaaren päälläoloaikaa 85-95 prosenttia , joka toimittaa kolmesta viiteen kertaa työvuorotunnissa saostetun hitsimetallin.
Parempi työntekijöiden turvallisuus
Hitsaus on yksi ammatillisesti vaarallisimmista valmistusprosesseista. Kaaresalama aiheuttaa pysyviä verkkokalvovaurioita; UV- ja IR-säteily polttaa altistunutta ihoa; hitsaushöyry sisältää kuusiarvoista kromia, mangaania ja muita hengitystiesairauksiin liittyviä yhdisteitä. Robottihitsaus siirtää käyttäjän kokonaan kaarialueen ulkopuolelle. Yhdysvaltain työtilastovirasto kirjaa noin 560 000 hitsaukseen liittyvää tapaturmaa vuodessa työvoimassa – automaatio vähentää suoraan tätä altistumista.
Alennettu työvoimakustannus osaa kohti
Sertifioitujen hitsaajien ohjauksessa 25-45 dollaria tunnissa Pohjois-Amerikassa ja Euroopassa edut ja yleiskustannukset mukaan luettuina keskitason robotti-MIG-kenno 150 000 dollarin all-in, kahdessa vuorossa, maksaa yleensä takaisin 18-36 kuukautta kun vaihdat kaksi manuaalista hitsausasentoa.
24/7 käyttömahdollisuus
A robottihitsaus system ei vaadi taukoja, ei kutsu sairaana eikä tarvitse ylityökorvausta kolmannen vuoron operaatiosta. Robottisolun käyttäminen kolmessa vuorossa tuottaa 21 työtuntia päivässä verrattuna 7–8 tuntiin manuaalisella hitsaajalla, mikä kertoo kapasiteetin kolminkertaisesti samasta lattiatilasta.
Materiaalitehokkuus
Koska robottihitsaus tuottaa tarkasti ohjelmoidun lämmöntuoton ja langan tilavuuden, hitsauksen ylimitoitus on eliminoitu. Rakenneteräksen valmistuksessa tehdyt tutkimukset osoittavat, että robottisolut vähentävät langan kulutusta 15-25 prosenttia per liitos verrattuna manuaaliseen harjoitteluun samassa piirustuksessa, mikä vähentää suoraan materiaalikustannuksia ja hitsauksen jälkeisiä vääristymiä.
Millä teollisuudenaloilla käytetään robottihitsausta ja mihin sovelluksiin?
Robottihitsaus on tunkeutunut lähes kaikkiin metallinvalmistustoimialoihin. Alla oleva taulukko näyttää, missä käyttöönotto on suurinta ja mitkä sovellukset lisäävät investointeja.
| Teollisuus | Ensisijainen robottihitsaussovellus | Hallitseva prosessi | Adoptiotaso |
|---|---|---|---|
| Autoteollisuus | Runko valkoinen, runko, pakoputki | Spot, MIG, laser | Erittäin korkea (90 % tai enemmän automatisoitu) |
| Raskaat laitteet | Rungot, puomit, kauhat, akselit | MIG, FCAW | Korkea |
| Ilmailu | Titaanirakenteet, polttoainesäiliöt | TIG, plasma, laser | Keskitasoista korkeaan |
| Laivanrakennus | Runkopaneelit, jäykisteet, putki | SAW, FCAW | Keskikokoinen |
| Kuluttajaelektroniikka | Kotelot, akut | Laser, Micro-TIG | Korkea |
| Öljy ja kaasu | Putkilinjojen ympäryshitsaukset, paineastiat | TIG, MIG, PAW | Keskikokoinen |
Kuvateksti: Robottihitsausjärjestelmiä käyttävät teollisuudenalat, joilla on ensisijaiset sovellusalueet, hallitsevat prosessit ja suhteellinen automaation käyttöönottotaso kullakin alalla.
Kuinka paljon robottihitsausjärjestelmä maksaa?
Kokonaiskustannukset a robottihitsaus asennus vaihtelee suuresti prosessin, suorituskyvyn ja integroinnin monimutkaisuuden mukaan. Koko kustannuskuvan ymmärtäminen on välttämätöntä tarkan liiketoimintamallin kannalta.
- Aloitustason kobotin MIG-solu: 50 000 - 90 000 dollaria. Sisältää yhteiskäyttöisen robottivarren (tyypillisesti 6-10 kg hyötykuorma), MIG-virtalähteen, peruspoltinpaketin ja yksinkertaisen pöytäkiinnityksen. Soveltuu pienikokoisiin, yksinkertaisiin liitosgeometrioihin pk-yrityksissä.
- Tavallinen teollisuus-MIG-kenno: 120 000 - 250 000 dollaria. Täysi teollinen 6-akselinen robotti, digitaalinen virtalähde, automaattinen langanleikkuri ja polttimen puhdistusaine, turva-aidat, perusasennon säädin ja ohjelmointi. Kattaa useimmat keskimääräiset valmistussovellukset.
- Korkean tuotannon kaksoisasemasolu: 250 000 - 500 000 dollaria. Kahden aseman asettelu servo-asennoittimella mahdollistaa yhden aseman kuormituksen, kun toinen hitsaa, pitäen kaarisytytysajan yli 90 prosentissa. Standardi autoteollisuudelle Tier-1 ja rakenteiden valmistukseen yli 500 osaa päivässä.
- Laserrobottisolu: 400 000 - 1 500 000 dollaria. Kuitulaserlähde (tyypillisesti 2–10 kW), erittäin tarkka robotti, laserturvakotelo, näköohjaus ja savunpoisto. Vaaditaan EV-akkujen liittämiseen ja tarkkuuselektroniikkaan.
- Täysin automatisoitu linja kuljettimilla ja visiolla: $1 000 000 - $ 10 000 000 tai enemmän. Monen robotin linjat, joissa on automaattinen osien syöttö, inline-tarkastus ja MES-integraatio. Tyypillistä autokoriliikkeille ja kodinkoneiden valmistukseen.
Ohjelmointi, käyttöönotto, käyttäjien koulutus ja jatkuva huolto lisäävät 15–25 prosenttia laitekustannuksista vuosittain kolmen ensimmäisen käyttövuoden aikana. Näiden huomioon ottaminen tuottaa realistisempia takaisinmaksulaskelmia kuin pelkkä laitehinta.
Usein kysyttyjä kysymyksiä robottihitsauksesta
K: Mihin robottihitsaus sopii parhaiten?
Robottihitsaus tarjoaa suurimman arvon suuren volyymin toistuville hitsausliitoksille yhtenäisellä osien geometrialla ja ennustettavalla sovituksella. Ihanteellisessa sovelluksessa eräkoot ovat yli 200–500 osaa, hitsausliitostyypit, jotka toistuvat kaikissa osissa, ja sisään tulevien komponenttien mittojen yhtenäisyys. Tätä profiilia vastaavat toimialat saavuttavat vahvimman ROI:n. Pieni määrä, pitkälle räätälöity tai kertaluonteinen valmistus ei yleensä oikeuta robottiautomaation asennuskustannuksia.
K: Kuinka kauan robottihitsauskennon ohjelmointi uutta osaa varten kestää?
Ohjelmointiaika riippuu osan monimutkaisuudesta. Yksinkertainen kiinnike, jossa on neljä lyhyttä hitsausta, saattaa kestää 2-4 tuntia käyttäen opetus-riipusmenetelmiä. Monimutkainen rakennehitsaus, jossa on 30 liitosta useissa tasoissa, saattaa vaatia 2-5 päivää . Offline-ohjelmointiohjelmisto (OLP), joka simuloi hitsauspolkua tietokoneella ennen lataamista robottiin, voi lyhentää robotin ohjelmointiaikaa 60–80 prosenttia, ja se on vakiokäytäntö monimutkaisille osille monimutkaisissa ympäristöissä.
K: Korvaako robottihitsaus ihmisen hitsaajat kokonaan?
Robottihitsaus ei poista ihmisen hitsausosaamisen tarvetta. Ammattitaitoisia hitsaajia tarvitaan robottien ohjelmoimiseen, hitsausmenetelmien pätevöintiin, ensimmäisen kappaleen tarkastuksen suorittamiseen, poikkeusosien käsittelyyn ja laitteiden huoltoon. Yksi robottiteknikko tai hitsausinsinööri valvoo sitä, mitä aiemmin tarvittiin kolmesta viiteen manuaaliseen hitsaajaan. Ammattitaitoisten hitsaajien pula Yhdysvalloissa, Euroopassa ja Japanissa on itse asiassa yksi tärkeimmistä kiihtyvistä voimista robottihitsaus kokenut hitsaajaväestö jää eläkkeelle nopeammin kuin uudet tulokkaat tulevat heidän tilalleen.
K: Mitä eroa on hitsausrobotilla ja hitsauskobotilla?
Perinteinen teollisuus hitsausrobotti toimii suurella nopeudella turva-aidatussa sellissä ja aiheuttaa vakavan vamman, jos ihminen joutuu sen työskentelykuoreen käytön aikana. Yhteistyöhitsausrobotti (cobot) käyttää voima-momenttitunnistusta ja tehorajoitettuja liitoksia toimiakseen turvallisesti ihmisten rinnalla ilman kovaa vartiointia. Cobotit uhraavat jonkin verran nopeutta, mutta vähentävät dramaattisesti asennuksen kustannuksia ja jalanjälkeä. Cobotit edustavat tällä hetkellä noin 5-10 prosenttia kaikista hitsausrobottien asennuksista mutta segmentti kasvaa yli 20 prosenttia vuodessa.
K: Voiko robottihitsaus käsitellä alumiinia ja ruostumatonta terästä tai vain kevyttä terästä?
Robottihitsaus käytetään laajalti alumiinin, ruostumattoman teräksen, titaanin, duplex ruostumattoman ja nikkelilejeeringeissä sekä miedoissa ja lujissa teräksissä. Jokainen materiaali vaatii erityisiä prosessiparametrijoukkoja ja suojakaasukoostumuksia, mutta robottilaitteisto on materiaaliagnostinen. Alumiini hyötyy erityisesti robotti-MIG-hitsauksesta, koska alumiinin korkean lämmönjohtavuuden ja huokoisuuden hallitsemiseen tarvittavaa tasaista polttimen kulmaa ja kulkunopeutta on ihmishitsaajien vaikea ylläpitää pitkillä liitoksilla tai suurilla osatilavuuksilla.
Miksi robottihitsaus on metallinvalmistuksen tulevaisuus?
Robottihitsaus on siirtynyt vain suurten autojen kokoajien saatavilla olevasta teknologiasta sellaiseen, joka on taloudellisesti kannattavaa keskikokoisille valmistajille ja yhä useammin pienille liikkeille. Teollisuusrobottikäsien hinnat ovat laskeneet suunnilleen 50 prosenttia reaalisesti viimeisen 20 vuoden aikana , kun taas ammattitaitoisen työvoiman kustannukset jatkavat nousuaan ja hitsaajapula syvenee. Asiakkaiden kasvavat vaatimukset dokumentoidulle hitsauslaadulle tekevät automaatiosta entistä vakuuttavampaa joka vuosi.
Katse eteenpäin, seuraavan sukupolven robottihitsaus technology on muotoiltu kolmen lähentyvän kehityksen avulla: mukautuva tekoälypohjainen saumanseuranta, joka hoitaa huonon sovituksen, joka edellytti ihmisen harkintaa; digitaalinen kaksoissimulaatio, joka validoi kokonaiset hitsausohjelmat ennen fyysisen osan valmistusta; ja mobiilirobottialustoja, jotka tuovat hitsausautomaation suuriin kiinteisiin rakenteisiin, kuten laivoihin, paineastioihin ja tuulitornin osiin.
Valmistajille, jotka arvioivat, onko robottihitsaus on tarkoituksenmukainen niiden toimintaan, käytännön lähtökohtana ovat tuotantotiedot: hitsausliitosten määrä kappaletta kohti, vuositilavuus, nykyinen korjaustyönopeus ja manuaalisen hitsaustyön kuormituskustannukset. Näillä neljällä numerolla uskottava ROI-malli voidaan rakentaa tunneissa, ja useimmissa keskimääräisissä tuotantoympäristöissä nykyään luvut suosivat ratkaisevasti automaatiota.