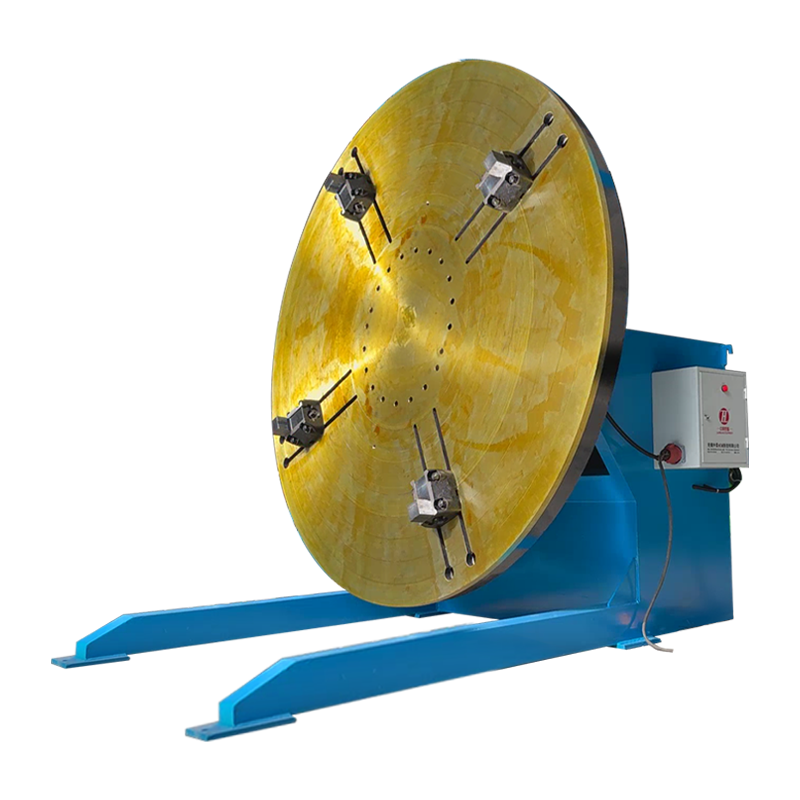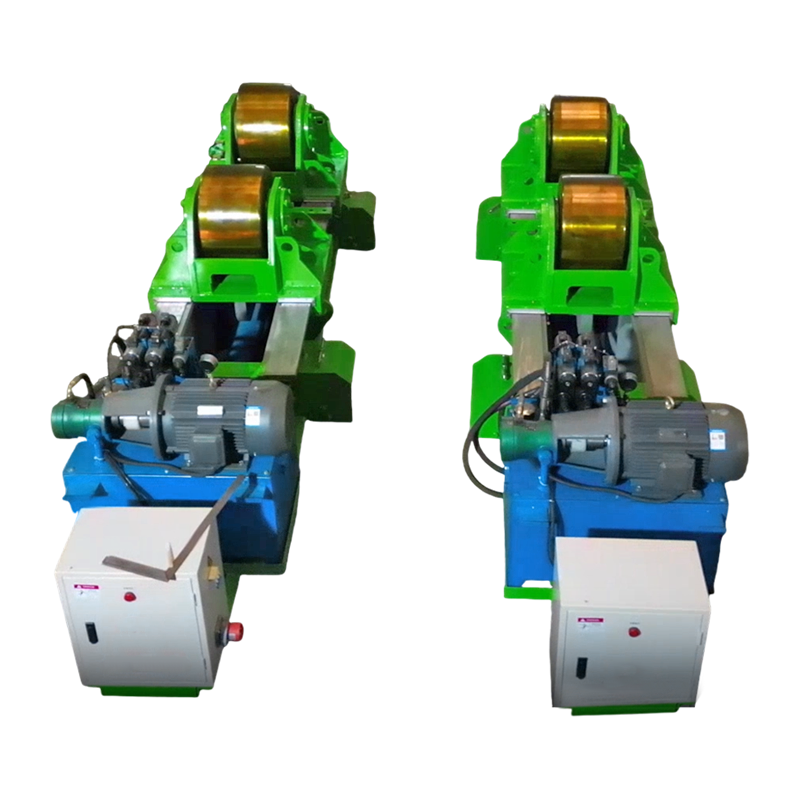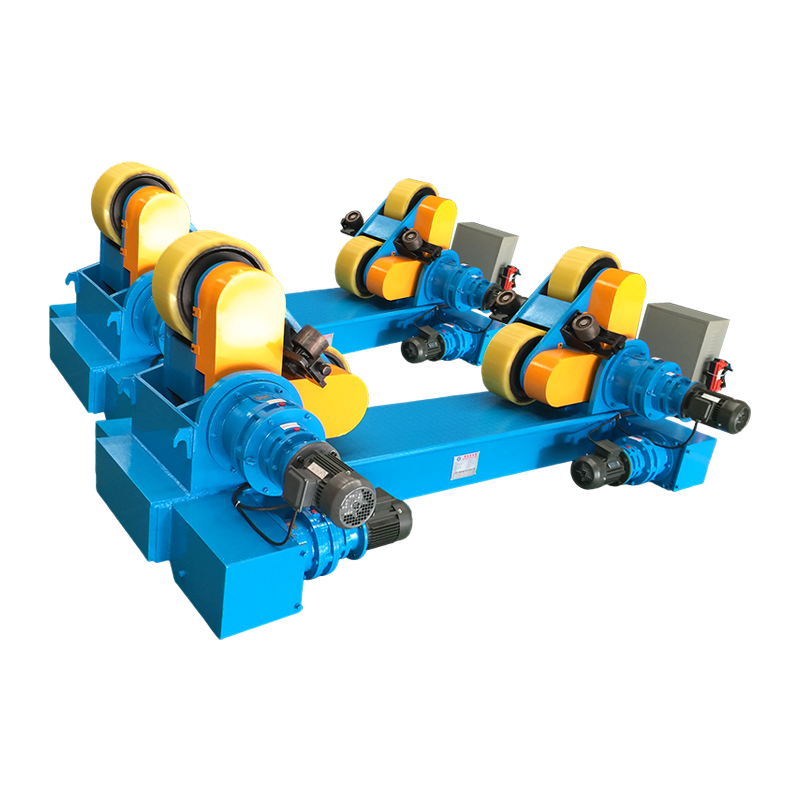
A WeldNice hitsausasennon säädin on moottoroitu pyörivä pitolaite, joka pyörittää ja kallistaa työkappaletta optimaaliseen kulmaan, jolloin hitsaajat voivat suorittaa tasaisia tai vaakasuoria hitsauksia sen sijaan, että he kamppailevat ylä- tai pystyasennon kanssa. Käytännössä tämä yksittäinen laite voi lyhentää hitsausaikaa 30–50 % , leikata korjaustyön hintoja jopa 40 % ja parantaa dramaattisesti helmien konsistenssia – mikä tekee siitä yhden valmistusliikkeen korkeimman sijoitetun pääoman tuottosijoituksista.
Hitsaatpa sitten paineastioita, putkilaippoja, rakennekehyksiä tai mukautettuja kokoonpanoja, a WeldNice hitsausasennon säädin pitää hitsausliitoksen ihanteellisessa "1F" (tasainen) tai "2F" (vaakasuora) asennossa koko ajan – eliminoi vaaralliset ja taitoa vaativat ylä- ja pystyhitsausasennot, jotka aiheuttavat suurimman osan hitsausvirheistä teollisissa olosuhteissa.
Kuinka hitsausasennoin toimii?
A hitsausasennon säädin toimii moottoroidun istukan tai etulevyn, kallistusmekanismin ja säädettävän nopeuden säätimen yhdistelmällä. Työkappale on kiinnitetty tiukasti pyörivään pöytään, joka sitten kääntyy ohjelmoitavalla nopeudella, kun hitsauskone – tai automaattinen poltin – levittää tasaisen vanteen pyörivään liitokseen.
Peruskomponentit selitetty
- Etulevy / istukka: Pyörivä työtaso, jonka halkaisija on tyypillisesti 200–1 500 mm, jossa on T-urat tai kierrereiät kiinnittimen kiinnitystä varten.
- Kallistusakseli: Mahdollistaa pöydän kallistumisen — yleensä 0° - 135°, joten hitsausliitos on aina mahdollisimman tasaisessa kulmassa.
- Vetomoottori ja vaihteisto: Tarjoaa vääntömomentin, joka tarvitaan raskaiden kuormien sujuvaan pyörittämiseen. Tarkkuusmalleissa vakiona kierukkavaihteella varustetut servo- tai AC-moottorit.
- Nopeussäädin (VFD): Taajuusmuuttaja mahdollistaa pyörimisnopeuden säätämisen niinkin hitaista 0,1 rpm:stä tarkkuushitsaukseen kuin useisiin kierroksiin kevyempiin kiinnikkeisiin.
- Liukurengas / maadoitusliitäntä: Tarjoaa hitsausvirran paluutien pöydän läpi ja suojaa laakereita kaarivaurioilta.
Pyörimisen ja kallistuksen yhdistelmä tarkoittaa, että lähes kaikissa lieriömäisissä tai symmetrisissä osissa hitsaaja pysyy paikallaan työn tullessa - perustavanlaatuinen ergonominen siirto, joka vähentää käyttäjän väsymistä ja parantaa huomattavasti kaaren syttymisaikaa.
Millaisia hitsausasennoijia on saatavilla?
Markkinat tarjoavat useita eri luokkia hitsausasennon säädins , joista jokainen on suunniteltu tiettyjä kuormituskapasiteettia, osien geometrioita ja automaatiotasoja varten. Väärän tyypin valinta on ostajien yleisin – ja kallein – virhe.
| Kirjoita | Tyypillinen kantavuus | Kallistusalue | Paras | Suhteellinen hinta |
|---|---|---|---|---|
| Bench-Top asennoitin | 5-50 kg | Kiinteä tai 0–90° | Pienet komponentit, putkiliittimet, instrumentointi | $ |
| Lattiassa seisova asennoitin | 50-2000 kg | 0-135° | Paineastiat, laipalliset kokoonpanot, kehykset | $$ |
| Headstock-Tailstock asennoitin | 500-20 000 kg | 360° kierto | Pitkät akselit, suuren halkaisijan putket | $$$ |
| Asennoittimen manipulaattori | 1000-50000 kg | Täysin ohjelmoitavissa | Automatisoidut hitsauskennot, robottiintegraatio | $$$$ |
| Putken hitsausasentolaite | 100-5000 kg | Vaaka-akseli | Öljy ja kaasu, petrokemian putkistot | $$–$$$ |
| Taulukko 1: Yleisten hitsausasennon tyyppien vertailu sovelluksen mukaan | ||||
Mitkä tekniset tiedot ovat tärkeimpiä valittaessa hitsausasennoitinta?
Neljä eritelmää, jotka määrittävät onko a hitsausasennon säädin Todellisuudessa sovelluksessasi toimivat kantavuus, keskikuormitusarvo, pyörimisnopeusalue ja kallistusmomentti – ei vain otsikko "kuormituskapasiteetti", johon monet ostajat keskittyvät yksinomaan.
1. Kuormituskapasiteetti vs. eksentrinen (keskialueen ulkopuolella) kuormitus
Asennoitin, jonka arvo on 1000 kg voi kantaa kuormaa vain, kun painopiste on suoraan pöydän keskiviivalla. Todellisessa valmistuksessa osat ovat harvoin täydellisesti keskitettyjä. Useimmat valmistajat määrittävät epäkeskokuormituksen – esimerkiksi 1000 kg:n yksikkö voi käsitellä vain 600 kg 200 mm epäkeskisyydellä . Pyydä aina epäkeskokuormituskaavio ja mittaa työkappaleesi likimääräinen painopiste ennen ostamista.
2. Pyörimisnopeusalue
Manuaalisessa MIG- tai TIG-hitsauksessa tarvitset tyypillisesti pintanopeuden hitsausliitoksessa 150-400 mm/min . Automaattiselle SAW-hitsaukselle (uppokaarihitsaus), nopeus jopa 1500 mm/min voidaan tarvita. Varmista, että asennoittimen RPM-alue – muutettuna pintanopeudeksi kappaleesi säteellä – kattaa hitsausprosessin parametrit.
3. Kallistuskulma ja kallistusmomentti
Kallistusalue 0° - 135° on alan standardi yleiskäyttöisille asennoittimille. Kallistusmomentti maksimikulmassa on kuitenkin yhtä kriittinen – yksikkö saattaa pystyä kallistumaan 135° tyhjänä, mutta sillä ei ole vääntömomenttia pysyäkseen asennossa raskaalla, epäkeskisellä kuormalla. Vahvista nimellinen kallistuksen pitomomentti N·m odotetun suurimman epäkeskisyyden saavuttamiseksi.
4. Maavirtakapasiteetti (hitsausvirran paluu)
The hitsausasennon säädin täytyy kuljettaa täysi hitsauspaluuvirta erillisen maadoituspiirin kautta – tyypillisesti hiiliharja ja liukurengaskokoonpano, joka on mitoitettu 300-600 A keskitehoisissa yksiköissä. Alimittaiset tai huonosti huolletut maadoitusliitännät aiheuttavat laakereiden kaaren kuoppia, mikä johtaa ennenaikaiseen vikaan ja kalliisiin seisokkeihin.
Mitä tuottavuus- ja laatuhyötyjä voit odottaa hitsausasennosta?
Määrälliset tuottavuuden parannukset alkaen hitsausasennon säädins ovat hyvin dokumentoituja eri toimialoilla: kaupat raportoivat jatkuvasti mitattavissa olevia, nopeita takaisinmaksuaikoja, jotka vaihtelevat 6-18 kuukautta riippuen osan tilavuudesta ja monimutkaisuudesta.
| Metrinen | Manuaalinen uudelleensijoitus | Asennoittimen kanssa | Parantaminen |
|---|---|---|---|
| Kaaren käynnistysaika (% siirrosta) | 20–30 % | 50–70 % | 40-50 s |
| Hitsausvirhe / Uudelleentyöstöaste | 8–15 % | 2–5 % | –60–70 % |
| Asennus- ja uudelleenasemointiaika (osaa kohti) | 45-90 min | 10-20 min | –75 % |
| Hitsaajan loukkaantumis-/venähdysraportit | Perustaso | Vähentynyt merkittävästi | –30–50 % |
| Laskeumanopeus (kg/h) | 1,5–2,5 | 2,5–4,5 | 60–80 % |
| Taulukko 2: Tuottavuus- ja laatumittarit ennen ja jälkeen hitsausasennoittimen käyttöönoton | |||
Nämä edut johtuvat yhdestä perusedusta: tasaasentohitsaus (1F) tuottaa jatkuvasti laadukkaampia hitsejä suuremmilla nopeuksilla kuin mikään muu asento . Painovoima edistää lätäköiden muodostumista, tunkeutuminen on tasaisempaa ja hitsauskoneen väsyminen on minimoitu – kaikki tämä merkitsee suoraan alhaisempia hitsauskustannuksia.
Mitkä teollisuudenalat luottavat eniten hitsausasennoittimiin?
Hitsausasennoittimet ovat välttämättömiä kaikilla aloilla, jotka valmistavat sylinterimäisiä tai symmetrisiä hitsattuja kokoonpanoja – mikä käytännössä kattaa suurimman osan nykyaikaisesta raskaasta valmistuksesta.
- Öljy ja kaasu / Petrokemian: Paineastioiden valmistus, laipasta putkeen hitsaus, lämmönvaihtimen kuoren hitsaus. ASME Section VIII -standardien noudattaminen edellyttää radiografisesti luotettavaa hitsausta – asennoitin on olennaisesti pakollinen.
- Sähköntuotanto: Kattilan rumpuhitsaus, höyrykokoojan valmistus, turbiinikomponenttien kokoonpanot, joissa hitsin eheys on turvallisuuskriittinen vaatimus.
- Rakenneteräs ja rakentaminen: Pilarin pohjalevyt, putkien ja laippaliitokset, siltojen, korkeiden rakennusten ja offshore-lautojen onteloprofiilien liitokset.
- Autot ja raskaat laitteet: Vetoakselikokoonpanot, pyörän navan hitsaus, hydraulisylinterin tynnyrin valmistus – suuria, toistettavia hitsauksia tiukoilla mittatoleransseilla.
- Laivanrakennus: Putkikelat, pumppukotelot, potkurin akselit ja kannen läpivientiliittimet – joissa pääsyrajoitukset tekevät siirrosta nosturilla sekä hidasta että vaarallista.
- Ilmailu ja puolustus: Rakettimoottorien kotelot, lentokoneiden rakennerungot, panssaroitujen ajoneuvojen rungon komponentit – joissa jokaisella grammalla hitsaustäyteainetta ja jokaisella vialla on toiminnan kannalta kriittisiä vaikutuksia.
Manuaalinen vs. automaattinen hitsausasennoittaja: kumpi sinun kannattaa valita?
Päätös käsikäyttöisen ja täysin automatisoidun välillä hitsausasennon säädin riippuu ensisijaisesti erä koosta, osan monimutkaisuudesta ja hyväksyttävistä osakohtaisista kustannuksista – ei pelkästään kokonaistuotantomäärästäsi.
| tekijä | Manuaalinen / jalkapoljin ohjattu | PLC automaattinen |
|---|---|---|
| Ihanteellinen eräkoko | 1-50 kappaletta | 50 kappaletta |
| Ohjelmointivaatimus | Ei mitään | Keskitaso korkeaan |
| Pääomasijoitus | Matala (2 000–20 000 dollaria) | Korkea (20 000–200 000 dollaria) |
| Hitsauksen toistettavuus | Operaattorista riippuvainen | ±0,1 mm tai parempi |
| Vaaditaan kuljettajan taitoa | Sertifioitu hitsaaja | Koneen kuljettaja ohjelmoija |
| Integrointi robottien kanssa | Ei sovellu | Täysin yhteensopiva I/O:n tai kenttäväylän kautta |
| Taulukko 3: Manuaalinen vs. CNC-automaattinen hitsausasennoittaja – päätöskehys | ||
Useimmille työpajoille, jotka tuottavat laajan valikoiman osia pienissä erissä, a manuaalinen hitsausasennon säädin säädettävän nopeuden jalkapolkimen ohjaus tarjoaa parhaan tasapainon joustavuuden ja kustannustehokkuuden välillä. Suurten vakiokokoonpanojen tuottajien – erityisesti robottihitsauskennoissa jo käytössä olevien – tulisi harkita vahvasti täydellistä CNC-asennoitinta tai servo-ohjattua synkronoitua asennoitinta saumattoman robotin integroimiseksi.
Mitä kannattaa tarkistaa ennen hitsausasennoittimen ostamista?
Ostajat, jotka suorittavat jäsennellyn ostoa edeltävän arvioinnin, välttävät yleisimmät – ja kalliimmat – erittelyjen epäsuhtaudet, jotka vaivaavat myymälöitä maailmanlaajuisesti.
- Määrittele raskain ja epäkeskeisin työkappaleesi - ei keskimääräistä osaa. Asennoittimen tulee käsitellä pahimmassa tapauksessasi turvakertoimella, joka on vähintään 1,5×.
- Mittaa hitsausvirtasi. Varmista, että asennoittimen maadoituspiiri on mitoitettu ampeerihuipullesi (esim. 500 A raskaalle MIG:lle, 600 A SAW:lle).
- Tarkista etulevyn halkaisija pienintä kiinnitystäsi vasten. Ylisuuri etulevy, jossa ei ole T-uraa lähellä keskustaa, vaikeuttaa pienten osien kiinnittämistä turvallisesti.
- Tarkista nopeusalue pintayksiköissä. Muunna RPM-spesifikaatioksi mm/min tyypillisellä osan säteelläsi ja varmista, että se kattaa langansyöttö-/ajonopeusvaatimukset.
- Pyydä IP-luokitus ympäristöä varten. Määritä ohjauselektroniikalle IP54 tai korkeampi ulko-, meri- tai roiskeita ympäristöjä varten.
- Vahvista sertifiointi ja vaatimustenmukaisuus. CE-merkintä (EU), UL-luettelo (Pohjois-Amerikka) tai asiaankuuluvat kansalliset standardit tulee tarkistaa lainkäyttöalueellasi.
- Kysy varaosien toimitusajoista ja paikallisesta palvelusta. Asennoitin, jonka varaosien toimitusaika on 6 kuukautta, on tuotantovastuu, riippumatta sen alkuperäisestä laadusta.
Kuinka ylläpidät hitsausasennosta mahdollisimman pitkän käyttöiän?
Asianmukainen huolto pidentää a hitsausasennon säädin tyypillisestä 5-7 vuotta to 15 vuotta tai enemmän — ero, joka edustaa kymmeniä tuhansia dollareita vältetyissä pääomamenoissa.
Päivittäiset tarkastukset
- Tarkasta maadoitusharjan kosketuspaine ja hiiliharjan kuluminen; vaihda, kun se on kulunut 50 % alkuperäisestä pituudesta.
- Tarkista, ettei etulevyssä ole hitsausroiskeita — puhdista T-urat kiinnittimen vääristymisen estämiseksi.
- Varmista, että työkappaleen maadoituspuristin on liitetty kunnolla asennoittimen runkoon, ei etulevyyn.
Kuukausihuolto
- Voitele päälaakeri ja kierukkavaihteisto valmistajan ohjeiden mukaan – tyypillisesti NLGI #2 litiumkompleksirasva.
- Tarkista kaikki kippitapin kiinnikkeiden vääntömomentit – raskaiden osien aiheuttama tärinä löysää niitä usein ajan myötä.
- Tarkista moottorin jäähdytysaukot ja VFD-jäähdytyselementti roiske- tai pölytukoksen varalta.
Vuosittainen peruskorjaus
- Suorita täyden kuorman testi ja dokumentoi pyörimisnopeuden yhdenmukaisuus koko kierroslukualueella.
- Vaihda liukurenkaan harjat ja tarkasta liukurenkaan pinnan urien varalta – uritetulla renkaalla on lisääntynyt kosketusvastus ja se on kuorittava tai vaihdettava.
- Tarkista laakerin välys kellonäytöllä; vaihda päälaakerit, jos säteittäinen juoksu ylittää valmistajan rajan (yleensä 0,05–0,10 mm).
Usein kysyttyjä kysymyksiä hitsausasennosta
K: Voidaanko hitsausasennoitinta käyttää MIG-, TIG- ja SAW-prosesseissa?
Kyllä. A hitsausasennon säädin on prosessiagnostikko – se yksinkertaisesti pyörittää ja kohdistaa työkappaleen. Vaadittu nopeusalue kuitenkin vaihtelee: ohutseinämäisen putken TIG-hitsaus vaatii tyypillisesti erittäin hitaan ja tarkan pyörityksen (0,1–1 rpm), kun taas halkaisijaltaan suurissa aluksissa SAW saattaa tarvita 2–5 rpm. Varmista ennen ostamista, että nopeusalue kattaa tietyn prosessisi.
K: Mitä eroa on hitsausasennon ja hitsausrotaattorin välillä?
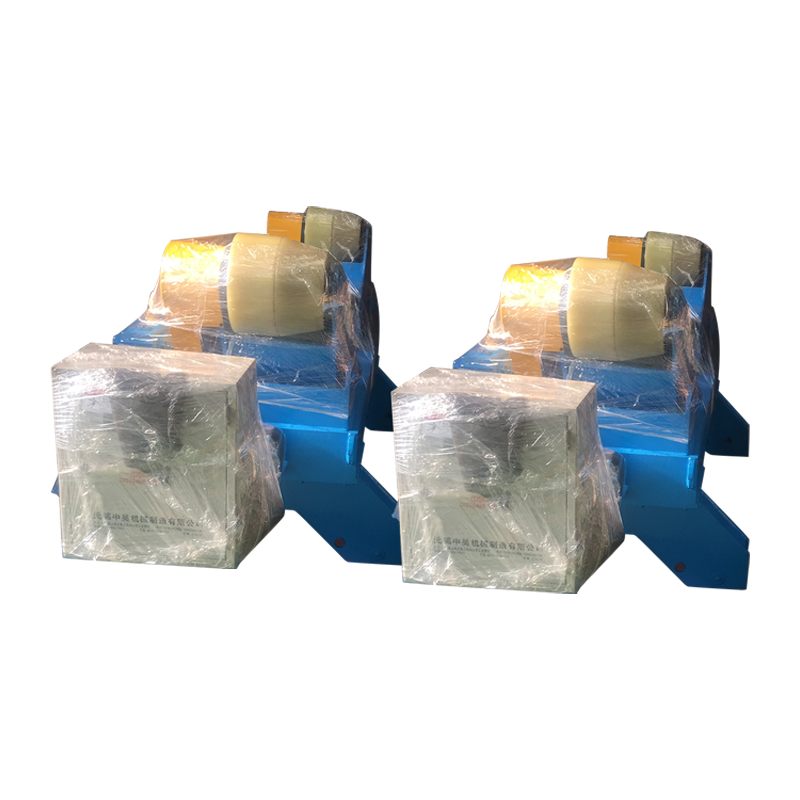
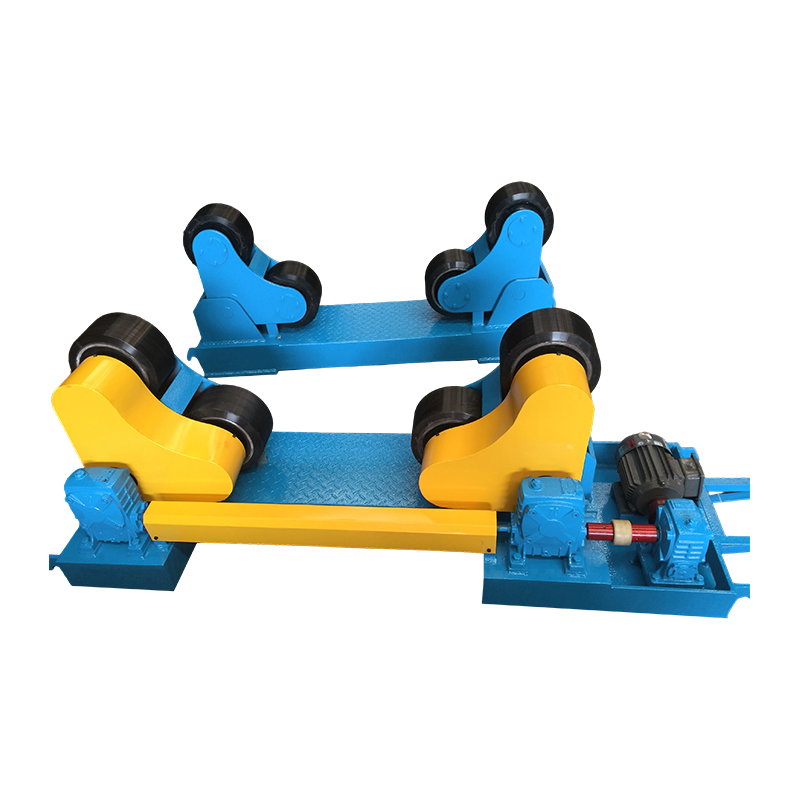
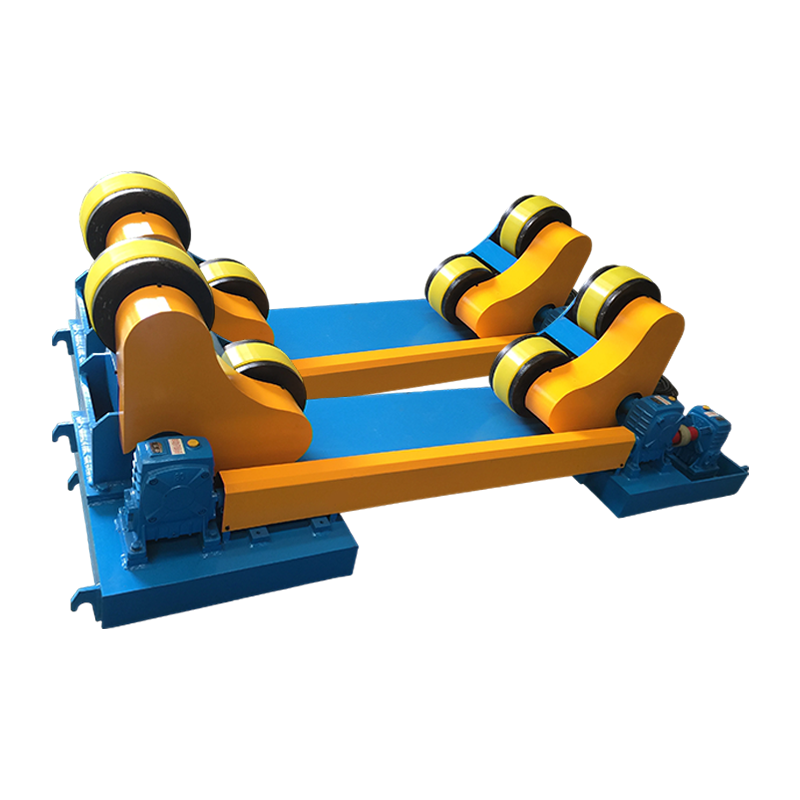
A hitsausasennon säädin tukee työkappaletta yhdestä päästä istukan tai etulevyn avulla ja voi kallistaa osaa sen pyörittämisen lisäksi, mikä tekee siitä sopivan monenlaisille kappaleen geometrioille. Hitsausroottori käyttää käytettäviä ja välirullia tukemaan pitkiä, sylinterimäisiä osia (putkia, paineastian kuoria) niiden pituudella ja pyörittämällä niitä ilman kallistuskykyä. Asennoittimet ovat monipuolisempia; rotaattorit sopivat hyvin pitkiin osiin.
K: Kuinka lasken sovellukselleni oikean kantavuuden?
Ota raskain odotettu työkappaleen paino, lisää arvioitu kiinnikkeen paino ja kerro se 1,5× turvallisuustekijänä , ja etsi taulukon keskiviivasta poikkeava painopiste. Käytä tätä epäkeskokuormitusarvoa – ei raakapainoa – oikean nimelliskapasiteetin valitsemiseen. Esimerkiksi: 400 kg painava osa 150 kg:n kiinnikkeessä, painopiste 180 mm poissa keskustasta, vaatii WeldNice-asennoittimen, joka on mitoitettu vähintään 835 kg epäkeskokuorma (550 kg × 1,5).
K: Voiko hitsausasennon integroida robottihitsausjärjestelmiin?
Kyllä - servokäyttöinen hitsausasennon säädins digitaalisilla I/O- tai kenttäväyläliitännöillä (EtherCAT, PROFINET, DeviceNet) voidaan synkronoida täysin robottiohjaimien kanssa "ulkoisena akselina", jolloin robotti ja asennoitin voivat liikkua samanaikaisesti monimutkaisia saumoja seuraavissa sovelluksissa. Tämä on tavanomainen käytäntö suurten määrien autojen ja paineastioiden valmistuskennoissa.
K: Mikä on hitsausasennon tyypillinen hintaluokka?
Enintään 50 kg painavia lähtötason pöytäyksiköitä on saatavana 800–3000 dollaria . Keskihintaiset lattialla seisovat asennoittimet, joiden paino on 250–1 000 kg, maksavat tyypillisesti 5 000–25 000 dollaria . Raskaat yksiköt, joiden nimellispaino on 2 000–10 000 kg servokäytöllä, vaihtelevat 30 000–150 000 dollaria . Täysin automatisoidut solut robottiintegraatiolla voivat ylittää 250 000 dollaria . Suurin osa työpaikoista on sitä mieltä, että keskitason laite tarjoaa parhaan vastineen.
K: Onko hitsausasennosta turvallista yhden käyttäjän käyttää?
Kyllä, kun se on oikein lastattu ja nimelliskapasiteetin sisällä. Turvallisuuden parhaita käytäntöjä ovat: työkappaleen kiinnittäminen aina vähintään kolmella kiinnityspisteellä ennen kallistusta, nimellisepäkeskokuormituksen ylittäminen ei koskaan, maadoituspiirin kytkeminen ennen hitsauskaaren varmistamista ja fyysisen kallistuksen lukitustapin käyttö työskenneltäessä kallistetulla kuormalla pitkiä aikoja. Katso lainkäyttöaluekohtaiset vaatimukset valmistajan turvallisuuskäsikirjasta ja paikallisista työterveysmääräyksistä.
Johtopäätös: Onko hitsausasennoitsija investoinnin arvoinen?
Todisteet ovat selvät: oikein määritelty hitsausasennon säädin on yksi kustannustehokkaimmista tuottavuuden työkaluista minkä tahansa kokoisille tuotantolaitoksille. Muuntamalla yläpuoliset, pystysuorat ja muut vaikeat hitsausasennot tasa- tai vaakasuoriksi asennoiksi, se lisää samanaikaisesti pinnoitusnopeuksia, vähentää jälkityöstöä, parantaa hitsauskoneen turvallisuutta ja nopeuttaa läpimenoa – tyypillisesti maksaa täyden ostohinnan takaisin 6-18 kuukautta johdonmukaisesta käytöstä.
Olitpa varustamassa kahden hengen erikoisliikettä tai laajentamassa suuren volyymin automatisoitua hitsauskennoa, siellä on hitsausasennon säädin suunniteltu erityistä kuormaa, prosessia ja budjettia varten. Tärkeintä on määritellä tarkasti vaatimukset – paino, epäkeskisyys, nopeus, nykyiset ja tulevaisuuden automaatiotavoitteet – ennen teknisten tietojen vertailua ja käsitellä asennoitinta ei hyödykkeenä vaan tarkkuustuotantolaitteena, joka ansaitsee saman teknisen tarkkuuden kuin itse hitsausprosessisi.
Liikkeet, jotka lähestyvät valintaprosessia tällä tavalla, raportoivat jatkuvasti nopeamman takaisinmaksun lisäksi jokaisen valmistamansa hitsin laadun ja johdonmukaisuuden perustavanlaatuisesta parannuksesta.
WeldNice tarjoaa räätälöityjä hitsausasennoittimia 50 kg - 50 000 kg. Ota yhteyttä ratkaisuasi varten.