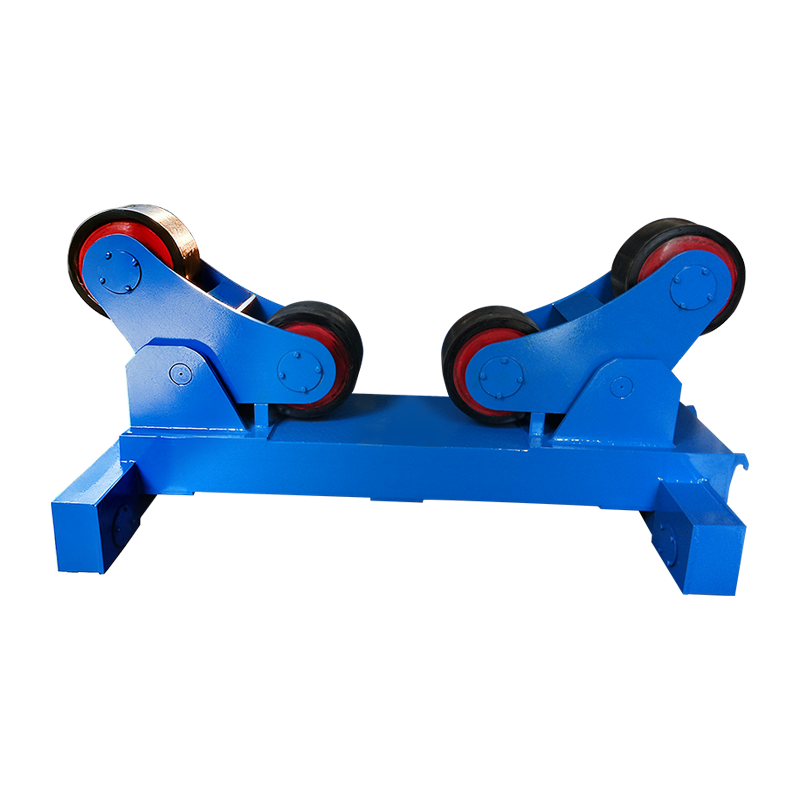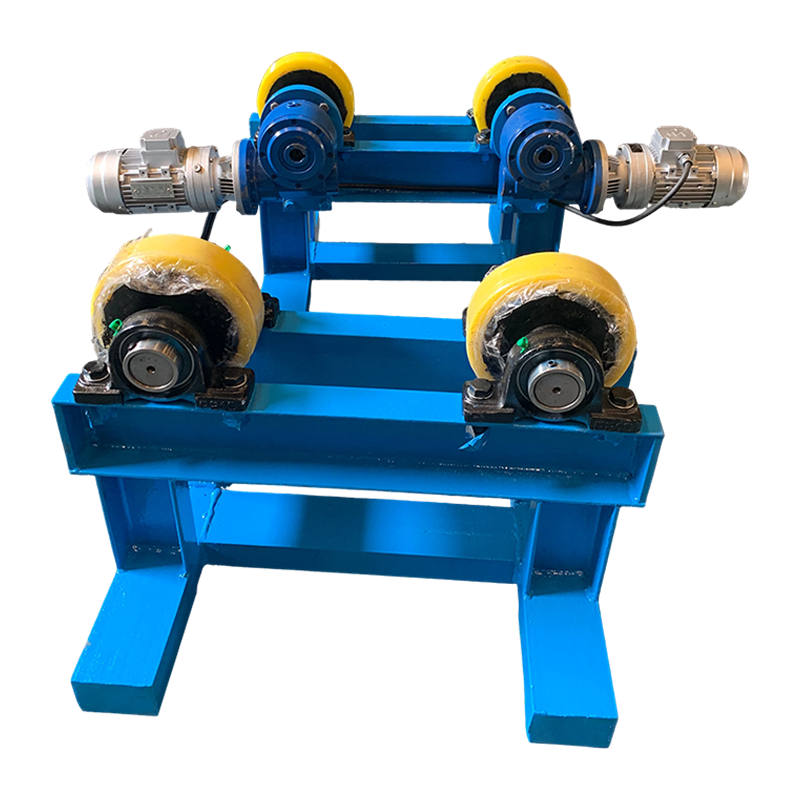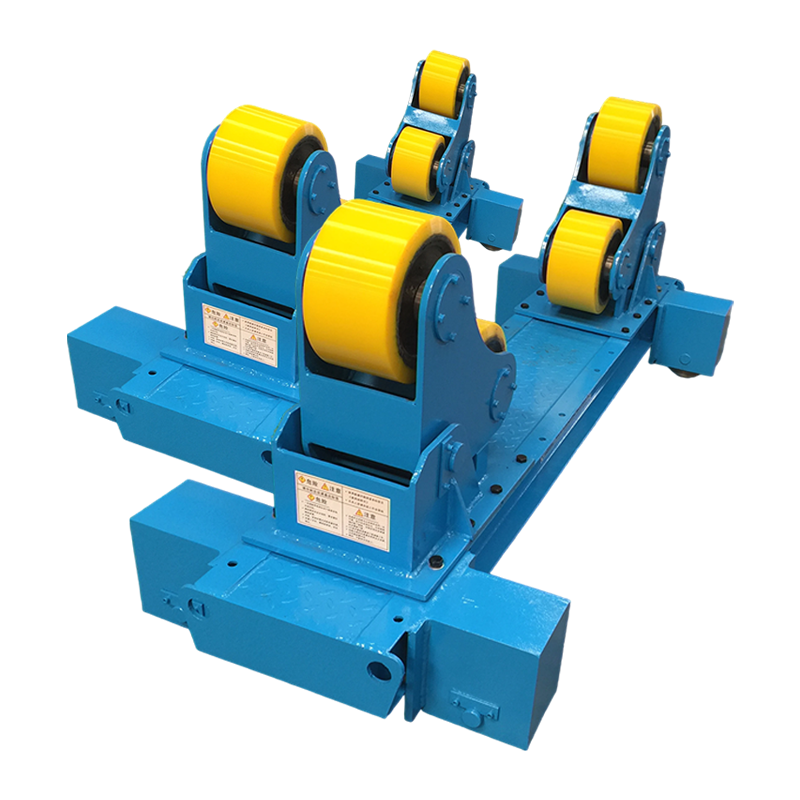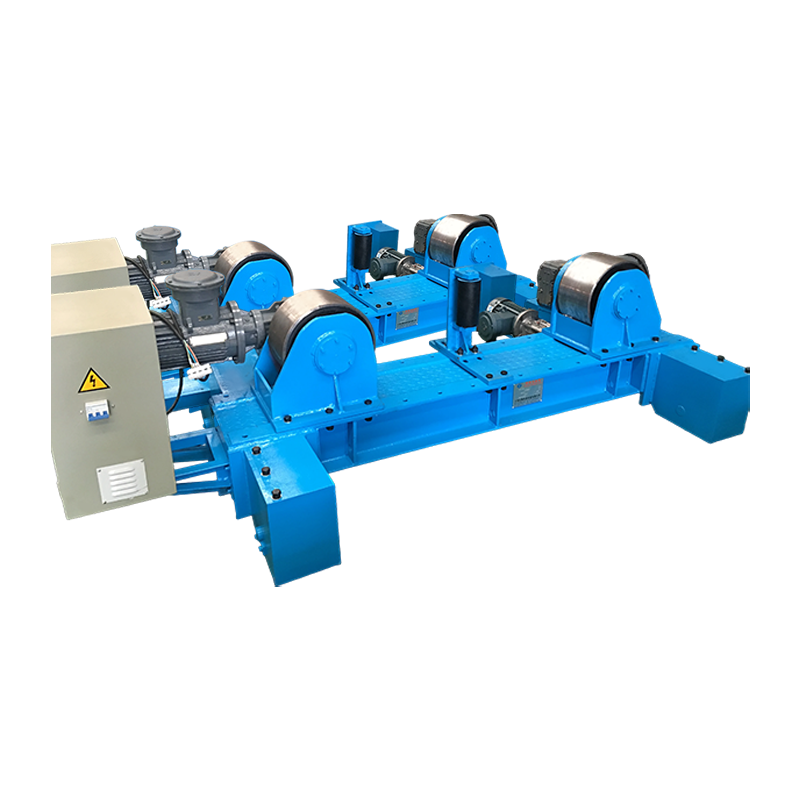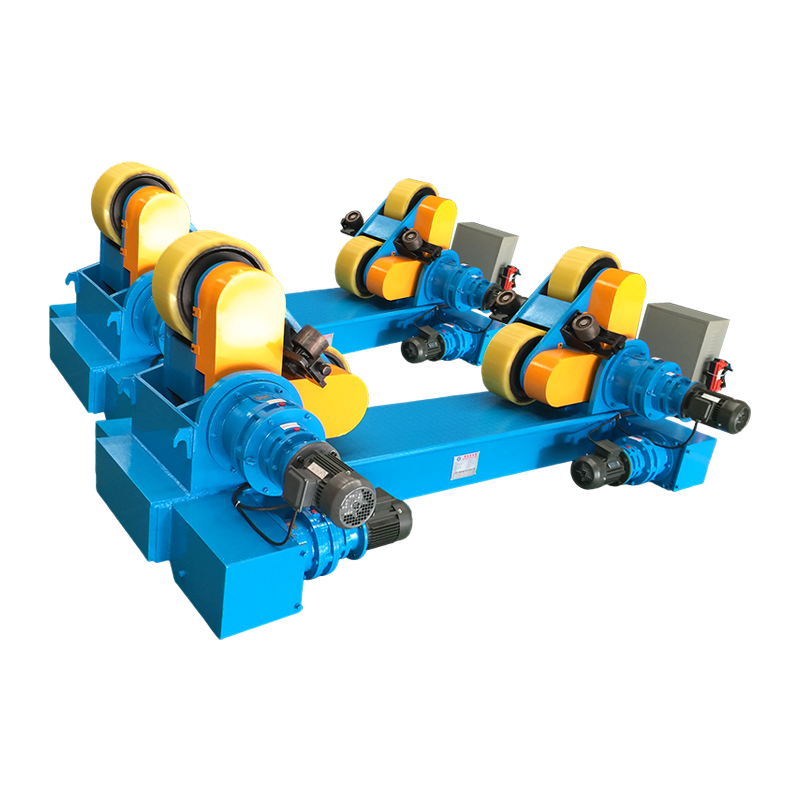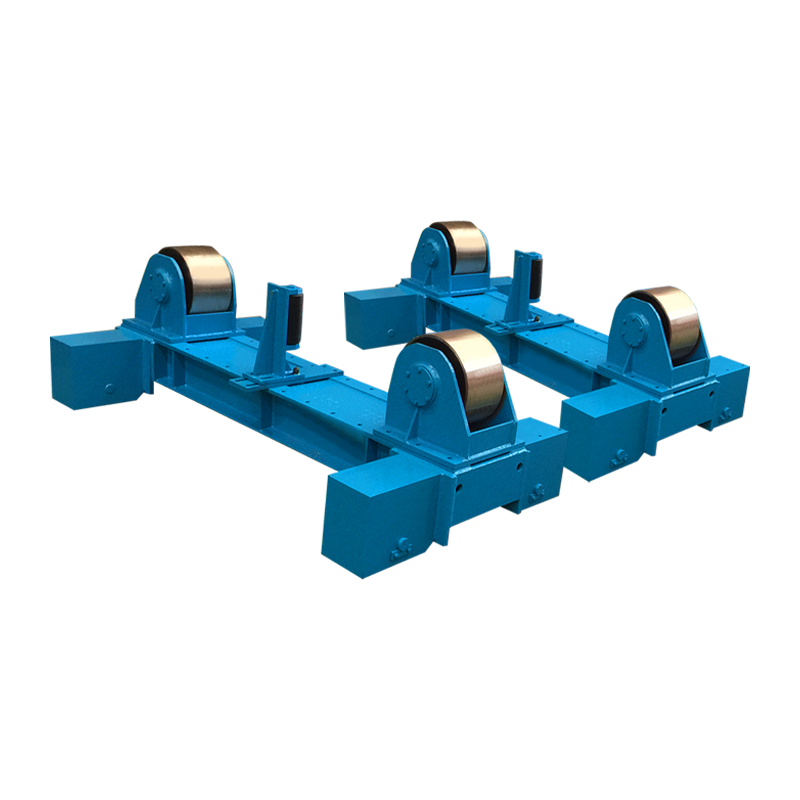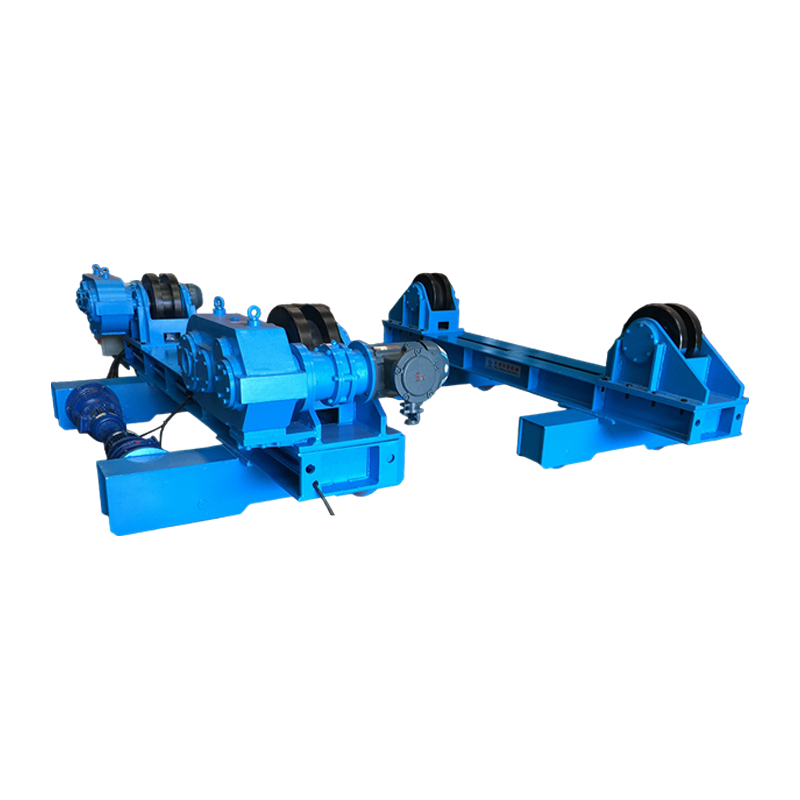
A hitsausrotaattori on teollinen asennoitin, joka tukee ja pyörittää jatkuvasti sylinterimäisiä tai pyöreitä työkappaleita – kuten putkia, paineastioita, säiliöitä ja kattiloita – kontrolloidulla nopeudella hitsausprosessin aikana. Se parantaa hitsin laatua ja tuottavuutta mahdollistamalla automaattinen kehähitsaus tasaisessa (1G) asennossa , jolloin hitsauskonetta ei tarvitse sijoittaa kiinteän osan ympärille. Raskaiden valmistusliikkeiden tutkimukset osoittavat tämän hitsausrotaattorit lyhentävät manuaalista uudelleenasemointiaikaa 40–60 % ja parantaa vanteen konsistenssia verrattuna kiinteän asennon hitsaukseen samalla, kun se vähentää hitsauskoneen väsymistä pitkissä kehäsaumoissa. Kaikille tuotantolaitoksille, jotka käsittelevät halkaisijaltaan yli 200 mm:n sylinterimäisiä hitsauksia, a hitsausrotaattori on yksi tuottoisimmista saatavilla olevista laiteinvestoinneista.
Mikä on hitsausrotaattori? Määritelmä, komponentit ja toimintatapa
Hitsausrotaattori koostuu kahdesta tai useammasta jäykkään runkoon asennetusta rullakokoonpanosta, jotka tukevat sylinterimäistä työkappaletta ja pyörittävät sitä tarkasti säädetyllä nopeudella hitsauspolttimen tai -pään pysyessä paikallaan liitoksen päällä tai vieressä. Sen sijaan, että pyöritin siirtäisi hitsauslaitteistoa osan ympäri, se siirtää osaa hitsauspisteen ohi. Tämä on perustavanlaatuinen lähestymistapa, joka mahdollistaa tasaisen polttimen kulman, tasaisen kulkunopeuden ja tasaisen lämmönsyötön koko kehän ympäri.
Minkä tahansa kolme ydinkomponenttia hitsausrotaattori järjestelmät ovat:
- Käyttöyksikkö: Sisältää moottoroidut rullat, jotka toimivat sähkömoottorilla ja vaihteistolla. Käyttöyksikkö ohjaa pyörimisnopeutta, tyypillisesti välillä 0,1-1 rpm teollisuusmalleissa, ja se on kytketty nopeussäätimeen tarkkaa säätöä varten.
- Tyhjäkäyntiyksikkö: Passiivinen rullakokoonpano, joka tukee työkappaleen etäpäätä. Se seuraa käyttöyksikön käyttämää kiertoa ja on säädettävissä leveydeltään eri putkien tai astioiden halkaisijoiden mukaan.
- Ohjauspaneeli / PLC: Säätelee pyörimisnopeutta, suuntaa, käynnistystä/pysähdystä ja edistyneissä malleissa synkronointia hitsausvirtalähteen kanssa täysin automatisoituja kehähitsausjaksoja varten.
Työkappale lepää V-urassa tai telaparien muodostamassa tasapinnassa. Rullakulma ja etäisyys määrittävät koskettimen halkaisijaalueen, jonka rotaattori voi vastaanottaa. Tavallisin teollisuus hitsausrotaattoris kahvan halkaisijat alkaen 100 mm - 3500 mm , raskaita malleja, jotka ulottuvat 6 000 mm:iin ja pidemmälle isojen alusten valmistukseen.
Hitsausrotaattorityypit: mikä malli sopii sovellukseesi?
Hitsausrotaattoreita on neljää päätyyppiä , joista jokainen soveltuu erilaisiin kuormituskapasiteettiin, työkappaleen geometrioihin ja automaatiotasoihin. Väärän tyypin valinta on yleisin ja kallein tekninen virhe valmistusliikkeen asennuksessa.
1. Perinteinen hitsausrotaattori (kiinteäkulmaiset rullat)
Perinteisessä hitsausrotaattorissa käytetään kiinteitä V-kulmarullien kehyksiä ja se on yleisimmin käytetty tyyppi putkien ja astioiden valmistuksessa. Sekä käyttö- että välipyörän rungot ovat kiinteässä kulmassa – tyypillisesti 30° tai 45° – luoden vakaan telineen pyöreille työkappaleille. Telojen etäisyyttä säädetään manuaalisesti liu'uttamalla kehyksiä pohjakiskoa pitkin tuetun halkaisijan muuttamiseksi. Kantavuus vaihtelee 1 tonnista yli 3000 tonniin paria kohden. Tämä malli on kustannustehokkain laitoksissa, joissa käytetään yhdenmukaisia vakioputkien halkaisijoita.
2. Itsesäätyvä hitsausrotaattori (itsesuuntautuvat telat)
Itsesäätyvät hitsausrotaattorit mukautuvat automaattisesti rullakulmansa työkappaleen halkaisijaan, mikä eliminoi rungon manuaalisen uudelleenasemoinnin. Jokaisessa rullakokoonpanossa käytetään kääntyvää kehystä, joka avautuu tai sulkeutuu työkappaleen painon alaisena säilyttäen optimaalisen kosketuskulman laajalla halkaisija-alueella – tyypillisesti 150 mm - 3000 mm - ilman manuaalista säätöä. Tämä vähentää dramaattisesti asennusaikaa, kun myymälä käsittelee erilaisia putkikokoja pitkin päivää. Itsestään suuntautuva rakenne myös jakaa kuorman tasaisemmin telan pinnalle, mikä vähentää rullan paikallista kulumista.
3. Telojen kääntäminen säiliöpään hitsaustoiminnolla
Raskaat kääntötelat, jotka on suunniteltu paineastioiden ja varastosäiliöiden valmistukseen, on rakennettu kestämään sekä lieriömäisen vaipan että päätykappaleen (pään) hitsaustoiminnot. Näissä yksiköissä on leveät kumi- tai polyuretaanirullat, jotka muodostavat vaurioittamattoman pinnan valmiille tai pinnoitetuille astioille, ja pienemmät vaihteet, jotka pystyvät ylläpitämään erittäin hitaita ja tarkkoja pyörimisnopeuksia – niinkin alhaisia kuin 0,01 RPM — paksuseinäisille upokaarihitsaushitsauksille (SAW).
4. Moottoroitu hitsausrotaattori CNC / PLC-integraatiolla
CNC-integroidut hitsausrotaattorit synkronoivat työkappaleen pyörimisnopeuden suoraan hitsauslangan syöttönopeuden, kulkunopeuden ja virtalähteen parametrien kanssa täysin automatisoitua kehähitsauksen läpikulkua varten. Näitä järjestelmiä käytetään suurten volyymien putkikelojen valmistuksessa, offshore-lavan rakentamisessa ja automatisoidussa paineastioiden valmistuksessa. Nopeuden synkronoinnin tarkkuus ±0,5 % varmistaa tasaisen lämmönsyötön pituusyksikköä kohden – kriittistä koodin mukaisille hitsauksille paineluokituskomponenteissa ASME-, EN 13480- tai ISO 15614 -standardien mukaisesti.
Hitsausrotaattorityyppien vertailu
| Kirjoita | Halkaisija-alue | Kuormituskapasiteetti | Asennusaika | Automaatiotaso | Paras sovellus |
| Perinteinen | 100 mm – 3500 mm | 1-1000 t | Manuaalinen (10–20 min) | Perus | Vakioputki, tasaiset halkaisijat |
| Itsesäätyvä | 150 mm – 3000 mm | 1-300 t | Automaattinen (< 2 min) | Kohtalainen | Erihalkaisijaiset putkikelat |
| Raskaat kääntörullat | 500 mm – 6000 mm | 10 – 2000 t | Manuaalinen (vaihtelee) | Perus to Moderate | Paineastiat, varastosäiliöt |
| Integroitu CNC / PLC | 100 mm – 4000 mm | 1-500 t | Ohjelmoitu (<5 min) | Täysi automaatio | Suuren volyymin, koodin mukaiset hitsit |
Kuvateksti: Neljän päähitsausrotaattorityypin vertailu halkaisija-alueen, kuormituskapasiteetin, asennusajan, automaatiotason ja ensisijaisen teollisen sovelluksen välillä.
Tärkeimmät tekniset tiedot, jotka on arvioitava valittaessa hitsausrotaattoria
Kantavuus ja halkaisija-alue ovat kaksi erittelyä, joista ei voida neuvotella — kaikki muut ominaisuudet ovat toissijaisia, jos rotaattori ei voi turvallisesti tukea työkappaletta vaaditussa koossa. Tässä on jäsennelty opas jokaiselle tärkeälle spesifikaatiolle:
Kuormituskapasiteetti
Määritä rotaattorin kuormituskyky aina vähintään 1,25 kertaa raskain odotettu työkappaleen paino turvamarginaalin luomiseksi ja dynaamisten kuormien huomioon ottamiseksi pyörimisen kiihdytyksen ja hidastumisen aikana. 8 tonnia painavaan alukseen tarvitaan rotaattori, joka on mitoitettu vähintään 10 tonnia . Hitsausrotaattorin ylikuormitus puristaa rullat yli niiden kantokyvyn, aiheuttaa rungon taipumaa ja vaarantaa työkappaleen katastrofaalisen rullauksen – vakava turvallisuusriski.
Pyörimisnopeusalue
Pyörimisnopeus on sovitettava hitsausprosessiin ja työkappaleen halkaisijaan oikean kaaren kulkunopeuden ylläpitämiseksi liitoksessa. Tarvittava RPM lasketaan seuraavasti: Ajonopeus (mm/min) ÷ (π × halkaisija mm) . Esimerkiksi halkaisijaltaan 600 mm putken hitsaus nopeudella 400 mm/min vaatii noin 0,21 RPM . Paksuseinäisten astioiden upokaarihitsaus (SAW) voi vaatia niin vähän kuin 0,03–0,08 RPM ; TIG-juuri kulkee ohutseinämäisen ruostumattoman putken päällä 0,5-1,5 rpm .
Rullamateriaali
Telan materiaalin valinta vaikuttaa suoraan työkappaleen pinnan suojaukseen ja telan käyttöikään. Teräsrullat ovat vakiona pinnoittamattomissa rakenneteräsputkissa ja tarjoavat maksimaalisen kestävyyden. Kumi- tai polyuretaanipinnoitettuja teloja tarvitaan pinnoitetuissa, maalatuissa tai kiillotetuissa astioissa pintavaurioiden estämiseksi. Polyuretaanirullat tarjoavat myös paremman pidon sileillä pinnoilla vähentäen liukumista – erityisen tärkeää raskaissa aluksissa, joissa vääntömomentin tarve on suuri. Odota, että vaihdat polyuretaanirullan suojukset joka kerta 12-24 kuukautta jatkuvassa tuotantokäytössä.
Hitsausvirran maadoitus
Hitsausvirtaa ei saa koskaan päästää pyörivän rullalaakereiden läpi — tämä aiheuttaa laakerikentien elektrolyyttisiä kuoppia ja nopeaa vikaa. Rotaattorissa, jota käytetään prosesseissa, joissa on suuri ampeerivirta (esimerkiksi SAW 600–1 200 A), on oltava joko omat maadoitusharjat rotaattorin rungossa tai erillinen hitsausmaadoituspuristin, joka on kiinnitetty suoraan työkappaleeseen. Monet premium-rotaattorit sisältävät integroidut maaharjat jotka koskettavat työkappaleen pintaa ja tarjoavat matalaresistanssin paluupolun, joka suojaa käyttö- ja välipyörän laakereita.
Anti-drift / Axial Restraint
Sylinterimäiset työkappaleet pyrkivät liikkumaan aksiaalisesti (kävelemään) rullan akselia pitkin pyörimisen aikana — ilmiö, jonka aiheuttaa käyttö- ja välirullan keskilinjojen välinen pieni kohdistusvirhe. Laadukkaat rotaattorit korjaavat tämän rullan kulman säädön (1–3° vetorullien säätö), automaattisen ajautumista estävän elektronisen ohjauksen tai mekaanisten aksiaalisten työntölevyjen avulla. Hallitsematon aksiaalinen ryömintä siirtää hitsausliitoksen pois polttimesta, mikä aiheuttaa keskipisteen ulkopuolella olevia hitsejä ja mahdollisen polttimen törmäyksen työkappaleen päähän.
Hitsausrotaattori vs. hitsausasennossa: mitä eroa niillä on?
Hitsausrotaattori ja hitsausasennon säädin käsittelevät molemmat työkappaleita hitsauksen aikana, mutta ne palvelevat olennaisesti erilaisia geometrioita ja liikevaatimuksia. Kahden johdon sekoittaminen laitteiden väärinkäyttöön – asennoitin ei voi korvata pitkien sylinterimäisten astioiden rotaattoria, eikä rotaattori voi korvata laipallisten tai epäsymmetristen kokoonpanojen asennoitinta.
| Attribuutti | Hitsausrotaattori | Hitsausasennoin |
| Ensisijainen liike | Jatkuva pyöriminen vaaka-akselin ympäri | Kallistuskierto kiinteän istukan/pöydän ympäri |
| Työkappaleen muoto | Vain sylinterimäinen / pyöreä | Mikä tahansa muoto (laipat, kiinnikkeet, kehykset) |
| Hitsausliitoksen tyyppi | Ympäryssaumat (ympärysmitta). | Kaikki niveltyypit (filee, pusku, kompleksi) |
| Max työkappaleen pituus | Rajoittamaton (useita tyhjäkäyntiyksiköitä) | Rajoitettu istukan ylityskapasiteetin mukaan |
| Tyypillinen kuormitusalue | 1-3000 tonnia | 0,03-100 tonnia |
| Asetukset pitkille aluksille | Lisää tyhjäkäyntiyksiköitä – ei pituusrajoitusta | Epäkäytännöllinen yli ~3 m ylitys |
| Hitsausasema saavutettu | Litteä / 1G (kehä) | Tasainen, vaakasuora tai yläpuolella tarpeen mukaan |
Kuvateksti: Hitsausrotaattorien ja hitsausasennon rinnakkainen vertailu seitsemän ominaisuuden välillä selventääksesi oikeaa laitevalintaa työkappaleen geometrian ja liitostyypin perusteella.
Alat ja sovellukset, jotka perustuvat hitsausrotaattoreihin
Hitsausrotaattorit ovat välttämättömiä kaikilla teollisuudenaloilla, jotka valmistavat sylinterimäisiä painelaakeroituja, rakenne- tai prosessilaitteita. Niiden käyttöönottoaste korreloi suoraan suonen halkaisijan kanssa – yli 300 mm:n halkaisijalla käsin tapahtuvasta kehähitsauksesta tulee hidas, epäjohdonmukainen ja ergonomisesti rasittava niin, että rotaattorin ROI saavutetaan tyypillisesti 6–18 kuukauden kuluessa tuotantokäytöstä.
- Öljy ja kaasu: Putkilinjojen ympäryshitsaukset, nousuputkien valmistus, vedenalaisten jakoputkien puolat ja nesteytetyn maakaasun varastosäiliöiden kuoren hitsaus. Rotaattorit tukevat upokaarihitsausta seinämänpaksuuksilla 10 mm - 80 mm API 1104- ja ASME B31.4 -standardien mukaisissa paineistettuissa putkissa.
- Paineastian valmistus: ASME Section VIII ja PED-yhteensopivat astiat – reaktorit, lämmönvaihtimet, lauhduttimet, erottimet – vaativat kaikki kontrolloidut kehämäiset hitsit. Rotaattorit mahdollistavat johdonmukaisen esilämmityksen ylläpidon ja läpimenojen välisen lämpötilan säädön pitämällä hitsin tasaisessa asennossa monivaiheisten jaksojen ajan.
- Tuulienergia: Offshore- ja maatuuliturbiinitorniosat (halkaisijaltaan tyypillisesti 4–6 m, seinämän paksuus 20–30 mm) ovat suurimpia pyöriviä hitsaussovelluksia, jotka vaativat yli kapasiteetin rotaattoreita. 200-500 tonnia per setti.
- Laivanrakennus: Potkurin akselit, potkuriputket, painolastitankit ja sylinterimäiset rungon osat käyttävät rotaattoreita esivarusteluissa valmistuspajoissa ennen laivaan asentamista.
- Kaivos ja kiviainekset: Kuulamyllyt, kiertouunit, rumpupesurit ja kuljetinrumpujen valmistus sisältävät paksuseinäisiä sylinterimäisiä kuoria, jotka ovat käytännöllisiä vain rotaattoriavusteisessa hitsauksessa.
- Kemia ja petrokemia: Kolonnit, reaktorit ja prosessiastiat, joissa on eksoottisia metalliseoksia (ruostumaton duplex, Inconel, titaani), hyötyvät erityisesti rotaattorilla toimivasta tasa-asentohitsauksesta, joka vähentää painovoiman aiheuttamaa hitsausaltaan katkeamista vaikeasti hitsattavissa materiaaleissa.
Hitsausrotaattorin käytön tuottavuus- ja laatuedut
Hitsausrotaattorin ensisijainen tuottavuushyöty tulee sallimalla jatkuvat hitsauskaaret pysäytys- ja uudelleenasennusjaksojen sijaan , mutta laatuedut ovat yhtä merkittäviä ja vähentävät suoraan korjauskustannuksia.
Tuottavuuden kasvu
- Valokaariaika kasvaa 20–35 %:sta (manuaalinen) 60–80 %:iin rotaattoriavusteisella puoliautomaattisella hitsauksella ja jopa 90–95 % täysin automatisoiduissa järjestelmissä. Valmistuspajahitsaus, jonka halkaisija on 500 mm, voi suorittaa täyden kehäliitoksen yhdellä keskeytymättömällä kaarella verrattuna 4–6 pysäytys-uudelleenkäynnistysjaksoon manuaalisessa hitsauksessa.
- SAW-laskeumanopeudet rotaattorin tukemissa paksuseinäisissä astioissa 15-25 kg/tunti — noin 5–8 kertaa manuaalisen SMAW:n saostusnopeus samaan liitokseen.
- Vähentynyt hitsauskoneen väsymys pitkillä kehäsaumoilla tarkoittaa jatkuvaa keskittymistä usean tunnin hitsausoperaatioiden avulla, mikä vähentää työvuoron lopussa tapahtuvaa virhetasoa.
Hitsauksen laadun parannuksia
- Tasainen ajonopeus Rotaattorin ohjaama eliminoi ihmisen aiheuttamat vaihtelut polttimen etenemisessä, mikä johtaa tasaiseen vanteen leveyteen ja tunkeutumiseen koko kehän ympäri – mikä on kriittistä radiografisen ja ultraäänitestin hyväksymisen kannalta.
- Tasainen (1G) hitsausasento koko liitoksessa eliminoi painovoiman aiheuttaman hitsisulan painumisen, jota esiintyy 2G (vaakasuora), 5G (kiinteä putki) ja 6G (kalteva putki) asennoissa, mikä vähentää huokoisuutta ja alileikkausvirheitä arvioidulla 35–55 % verrattuna kiinteän putken hitsaukseen.
- Tasainen passien välinen lämpötilan säätö on helpompi huoltaa, kun hitsi pyörii jatkuvasti kiinteän valvontapisteen ohi, jolloin infrapunaanturit tai kontaktilämpömittarit voivat mitata kehän jokaisen pisteen ilman uudelleenasentoa.
Hitsausrotaattorin huolto: Pidä laitteet luotettavina tuotannossa
Hitsausrotaattorin säännöllinen ennaltaehkäisevä huolto maksaa murto-osan laiminlyönnistä aiheutuneista seisokeista ja laakereiden vaihtokustannuksista — Yksittäinen vioittunut rullalaakeri 200 tonnin rotaattorissa voi aiheuttaa 2–3 päivän tuotantohäviön ja 5 000–15 000 dollarin korjauskustannuksia.
- Päivittäin: Tarkista telan pinnat uppoutuneiden hitsausroiskeiden, leikkausten tai tasaisten kohtien varalta. Poista roiske teräsharjalla tai kaapimella ennen kuin se kovettuu ja aiheuttaa pintavaurioita työkappaleille tai epätasapainoisen pyörimisen. Tarkista, että maadoituskaapelit on kiinnitetty kunnolla.
- Viikoittain: Voitele käyttöketju, vaihteisto ja rullan laakerit valmistajan ohjeiden mukaan. Varmista, että ohjauspaneeli näyttää tarkat nopeusasetukset ja että hätäpysäytys toimii oikein. Tarkista rullan kiinnityspultit tärinän löystymisen varalta.
- Kuukausittain: Tarkista vaihteiston öljytaso ja kunto. Tarkasta polyuretaani- tai kumirullien suojukset viiltojen, repeytymien tai kovettumien varalta. Mittaa rullan halkaisija jarrusatulalla — käyttö- ja välirullien epätasainen kuluminen aiheuttaa nopeuden vaihtelua työkappaleen pinnalla.
- Vuosittain: Täydellinen vetoyksikön tarkastus, mukaan lukien moottorin harjat (jos DC), vaihteiston laakereiden välys ja rungon hitsin eheys. Kalibroi nopeudensäätö uudelleen kierroslukumittarin viitearvoa vastaan. Vaihda rullalaakerit ennakoivasti, jos käyttötunnit ylittävät valmistajan suositteleman intervallin – tyypillisesti 8 000–12 000 käyttötuntia .
Usein kysyttyjä kysymyksiä hitsausrotaattoreista
Q1: Mitä eroa on hitsausrotaattorilla ja putkirotaattorilla?
Termit ovat suurelta osin vaihdettavissa yleisessä kauppakäytössä. A hitsausrotaattori on laajempi luokka – se kattaa kaikki moottorikäyttöiset rullajärjestelmät, jotka pyörittävät sylinterimäistä työkappaletta hitsausta varten, mukaan lukien putket, astiat ja rummut. "Pipe Rootator" on epävirallinen termi, jota käytetään useimmiten kevyemmille yksiköille, jotka on mitoitettu erityisesti putkien ja putkikelojen valmistukseen. Kaikki putkirotaattorit ovat hitsausrotaattoreita, mutta säiliöihin ja paineastioihin suunniteltuja raskaiden astioiden kääntöteloja kutsutaan tyypillisesti hitsausrotaattoreiksi tai kääntöteloiksi putkien pyörittäjien sijaan.
Q2: Kuinka lasken oikean rotaattorin nopeuden hitsausprosessilleni?
Käytä kaavaa: RPM = ajonopeus (mm/min) ÷ (π × työkappaleen halkaisija mm) . Halkaisijaltaan 500 mm:n putkelle, joka on hitsattu nopeudella 350 mm/min: RPM = 350 ÷ (3,1416 × 500) = 0,223 RPM . SAW halkaisijaltaan 2 000 mm:n astiassa nopeudella 250 mm/min: RPM = 250 ÷ (3,1416 × 2000) = 0,040 RPM . Varmista aina ennen ostamista, että tavoitekierroslukusi on rotaattorin säädettävän nopeusalueen sisällä.
Q3: Voidaanko hitsausrotaattoria käyttää muihin prosesseihin kuin hitsaukseen?
Kyllä. Hitsausrotaattoreita käytetään myös laajalti lämpösumutuspäällystykseen, maalaukseen ja jauhemaalaukseen, sylinterimäisten komponenttien ainetta rikkomattomaan testaukseen (NDT) ja koneistustoimintoihin. kuten lieriömäisten pintojen hiontaan tai kiillotukseen. Kaikki prosessit, jotka hyötyvät pyöreän työkappaleen tasaisesta pyörityksestä kontrolloidulla nopeudella, voivat käyttää samaa rotaattorilaitteistoa – käyttö- ja ohjausjärjestelmä on prosessiagnostinen. Jotkut laitokset ostavat rotaattoreita ensisijaisesti NDT-tarkastusta varten ja käyttävät niitä hitsaukseen toissijaisena toimintona.
Q4: Kuinka monta tyhjäkäyntiyksikköä hitsausrotaattori tarvitsee pitkissä astioissa?
Vakiokokoonpano käyttää yksi käyttöyksikkö ja yksi välipyöräyksikkö tuettua jänneväliä kohden . Enintään noin 6–8 metrin pituisiin aluksiin riittää yksi käyttö- ja yksi välityslaite. Pidemmille aluksille – kuten 12–20 metrin lämmönvaihdinkuorille tai torniosille – lisää yksi ylimääräinen tyhjäkäyntiyksikkö jokaista kohden. 4-6 metriä lisäpituus ensimmäisen jännevälin jälkeen. Kriittinen kriteeri on, että alus ei saa taipua enempää kuin 1-2 mm tukipisteiden välillä oman painonsa alaisena, jotta estetään nivelen kohdistusvirhe pyörimisen aikana.
K5: Mikä saa työkappaleen "kävelemään" aksiaalisesti hitsausrotaattorilla ja miten se estetään?
Aksiaalinen ryömintä (kävely) johtuu aksiaalista nettovoimakomponentista, joka syntyy, kun käyttö- ja välirullan keskilinjat eivät ole täysin yhdensuuntaisia tai kun työkappaleen pinta ei ole täysin sylinterimäinen. Sen estävät: (1) vetorullien kiinnittäminen 1–3°, joten ne tuottavat pienen vastakkaisen aksiaalivoiman; (2) käyttämällä anti-drift elektroninen ohjaus joka valvoo aksiaalista sijaintia anturin kautta ja säätää automaattisesti rullan kulmaa; tai (3) mekaaninen asennus aksiaaliset työntölevyt tai pääterajoittimet pyörittimen rungon toisessa päässä. Ensiluokkaiset itsesäätyvät rotaattorit sisältävät tyypillisesti elektronisen ajautumisen eston vakiona.
Q6: Mitkä turvatoimenpiteet ovat tärkeitä käytettäessä hitsausrotaattoria?
Keskeisiä turvallisuusvaatimuksia ovat mm. koskaan ylitä nimelliskuormituskapasiteettia — ylikuormitus aiheuttaa rullan rungon rikkoutumisen ja työkappaleen rullauksen; aina kiinnitä hitsausmaakaapeli suoraan työkappaleeseen estää hitsausvirran kulkeutumisen rullalaakereiden läpi; varmistaa lattia rotaattorin alla ja ympärillä on vapaa henkilökunnasta kun pyöritetään raskaita aluksia; asentaa mekaaniset pääterajoittimet estämään aksiaalisen valumisen kaltevilla lattioilla; Älä koskaan jätä pyörivää alusta ilman valvontaa nopeudella ilman automaattista hätäpysäytysjärjestelmää. OSHA 1910.212 (konesuojaus) -vaatimukset koskevat konekäyttöisiä pyöriviä laitteita, mukaan lukien hitsausrotaattorit Yhdysvalloissa.
Johtopäätös: Onko hitsausrotaattori oikea sijoitus myymälääsi?
Kaikissa tehtaissa, joissa säännöllisesti hitsataan sylinterimäisiä osia, joiden halkaisija on yli 200 mm, hitsausrotaattori tuottaa mitattavissa olevan ROI:n 6–18 kuukaudessa. Vähentyneet kaaren syttymisaikahäviöt, alhaisemmat korjaustyömäärät, jotka johtuvat vikojen vähenemisestä tasaisen asennon hitsauksessa, ja hitsauskoneen väsymisen vähenemisen ansiosta pitkäsaumatyössä.
Valintapäätös perustuu neljään parametriin: työkappaleen enimmäispaino (käyttöjen kantavuustiedot), halkaisijaalue (käyttörullien etäisyys ja tyyppi), vaadittu pyörimisnopeusalue (käyttömoottorin ja vaihteiston valinta) ja tuotantomäärä (itsesäätyvän kotelon käyttö verrattuna perinteiseen ja CNC-integrointiin). Yhdistä nämä neljä parametria tarkasti, käytä 1,25-kertaista turvakerrointa kuormituskapasiteetille ja määritä telamateriaali vastaamaan työkappaleen pintavaatimuksia.
Hyvin määritelty, asianmukaisesti huollettu hitsausrotaattori ei ole vain käyttömukavuustyökalu - se on tuotantotason valmistusväline, joka nostaa suoraan minkä tahansa lieriömäisen valmistustoimenpiteen laatukattoa ja kapasiteettia. Varsinkin paineastioiden, putkien valmistajien ja tuulitornien valmistajille se on olennainen osa kilpailukykyistä, koodin mukaista hitsaustuotantoa.